
図面に書かれた寸法、実際に測定して得られた値、合否判定に使う上限・下限は、それぞれ役割が違います。ここを混同すると、公差計算だけでなく検査結果の判定まで間違えます。
この記事では、現場でよく使われる「基準寸法・実寸法・最大/最小許容寸法」という言い方を入口に、現在のJISで使われる用語との対応、計算方法、測定時の注意点まで整理します。
30秒でわかるポイント
- 図示サイズ:図面上に指示されたサイズ。従来「基準寸法」と呼ばれていた概念に近い。
- 当てはめサイズ:実際の形体に完全形状を当てはめて得るサイズ。単純な「測定器の表示値」と必ずしも同じ意味ではない。
- 上の許容サイズ/下の許容サイズ:許容されるサイズの上限・下限。
- 合否判定では、図面値そのものではなく許容される範囲を正しく求める。
- 測定値は測定方法、位置、温度、測定力などの影響を受けるため、「真の値」と完全に同一とは限らない。
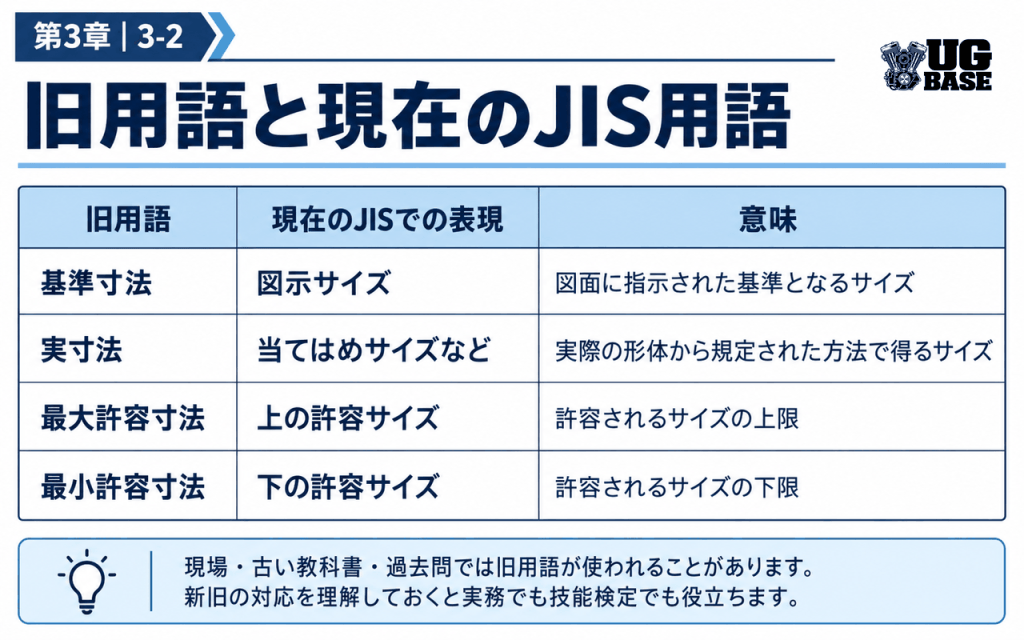
まず用語を整理|旧用語と現在のJIS用語
| 現場・旧規格で見かける表現 | 現在のJISで対応する主な表現 | 意味 |
|---|---|---|
| 基準寸法 | 図示サイズ | 図面に指示された基準となるサイズ |
| 実寸法 | 当てはめサイズなど | 実際の形体から規定された方法で得るサイズ |
| 最大許容寸法 | 上の許容サイズ | 許容されるサイズの上限 |
| 最小許容寸法 | 下の許容サイズ | 許容されるサイズの下限 |
技能検定の過去問題、古い教科書、現場の会話では旧用語が残っていることがあります。そのため、どちらか一方だけではなく、新旧の対応関係を理解しておくのが実務的です。
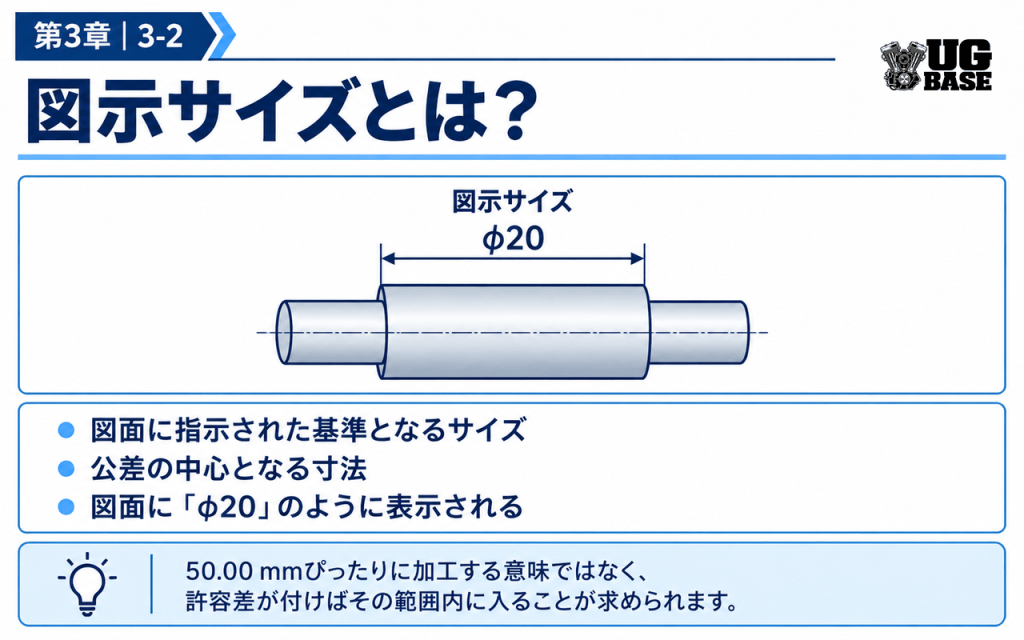
図示サイズとは?
図示サイズは、図面に記載されるサイズです。例えば軸径が「50.00 mm」と指示されていれば、50.00 mmが図示サイズになります。
重要なのは、50.00 mmぴったりに加工しなければならない、という意味ではないことです。寸法許容差が付いていれば、その範囲内に入ることが要求されます。
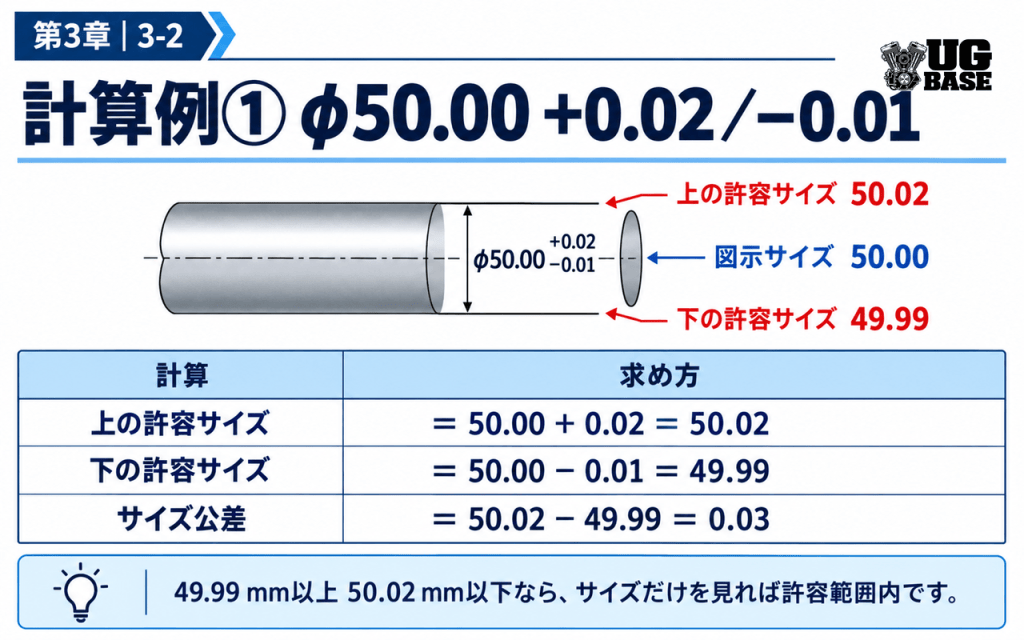
上の許容サイズ・下の許容サイズとは?
サイズに許容差が指定されている場合、合否判定に使う上限と下限を計算できます。
- 上の許容サイズ = 図示サイズ + 上の寸法許容差
- 下の許容サイズ = 図示サイズ + 下の寸法許容差
下の寸法許容差がマイナスなら、その値を符号付きのまま加えます。「マイナスだから引く」と機械的に覚えるより、図示サイズに符号付き許容差を加えると考える方が計算ミスを防げます。
計算例①|50.00 +0.02/−0.01 mm
図面指示が50.00 +0.02/−0.01 mmの場合を考えます。
| 図示サイズ | 50.00 mm |
|---|---|
| 上の寸法許容差 | +0.02 mm |
| 下の寸法許容差 | −0.01 mm |
| 上の許容サイズ | 50.02 mm |
| 下の許容サイズ | 49.99 mm |
| サイズ公差 | 0.03 mm |
したがって、サイズだけを考えた単純な例では49.99 mm以上50.02 mm以下が許容範囲です。測定結果が50.01 mmなら、このサイズ範囲内にあります。
境界値にも注意:49.99 mmや50.02 mmちょうどは、数学的には許容範囲に含まれます。ただし実際の適合判定では、測定不確かさ、測定方法、図面上のGPS指示、社内判定ルールなどを別途考慮する場合があります。
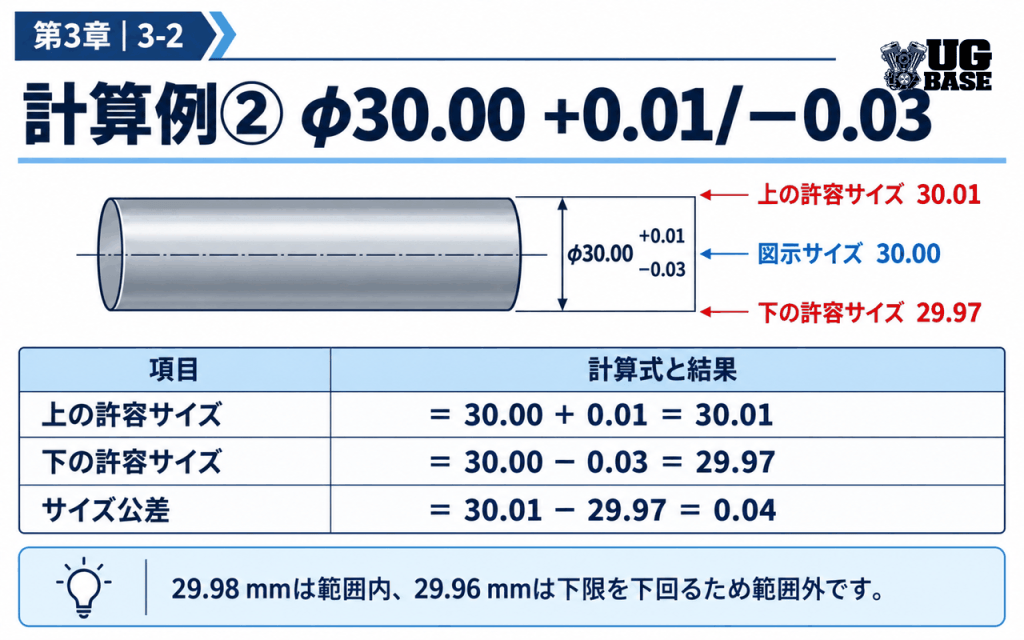
計算例②|30.00 +0.01/−0.03 mm
- 上の許容サイズ:30.00 + 0.01 = 30.01 mm
- 下の許容サイズ:30.00 + (−0.03) = 29.97 mm
- サイズ公差:30.01 − 29.97 = 0.04 mm
例えば測定結果が29.98 mmなら範囲内、29.96 mmなら下限を0.01 mm下回っています。
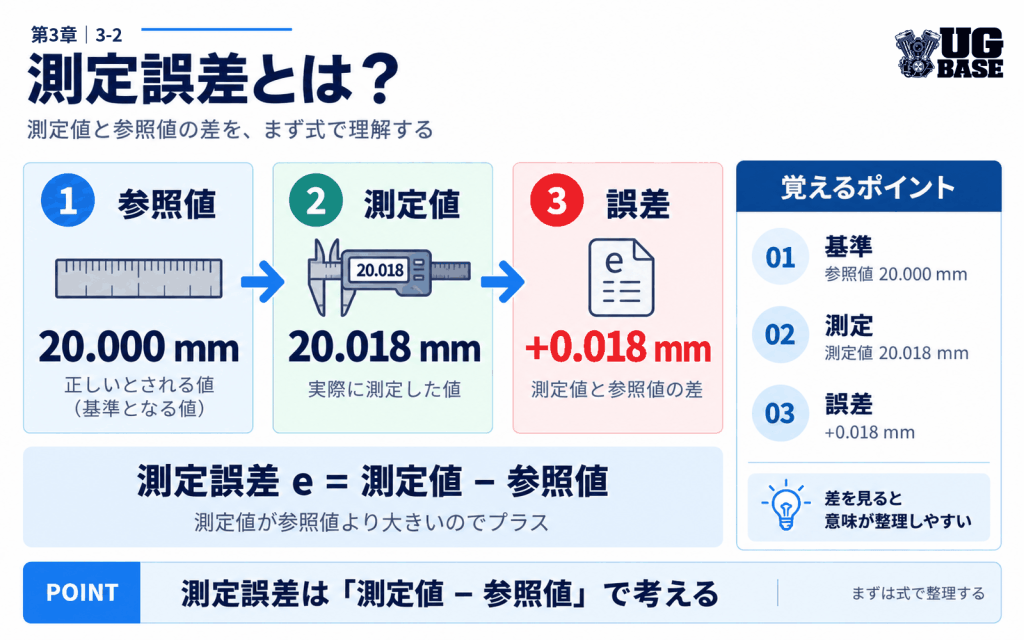
実寸法=測定器に表示された数字、ではない
現場では「実寸」「実測値」という言葉を、ノギスやマイクロメータで読んだ値という意味で使うことがあります。しかし、規格上のサイズ概念と測定器の表示値を完全に同一視すると理解がずれることがあります。
実際の部品には、真円度、円筒度、表面粗さ、うねりなどがあり、同じ軸でも測定位置や方向を変えると値が変わることがあります。つまり部品には一つの数字だけでは表せない形状が存在するということです。
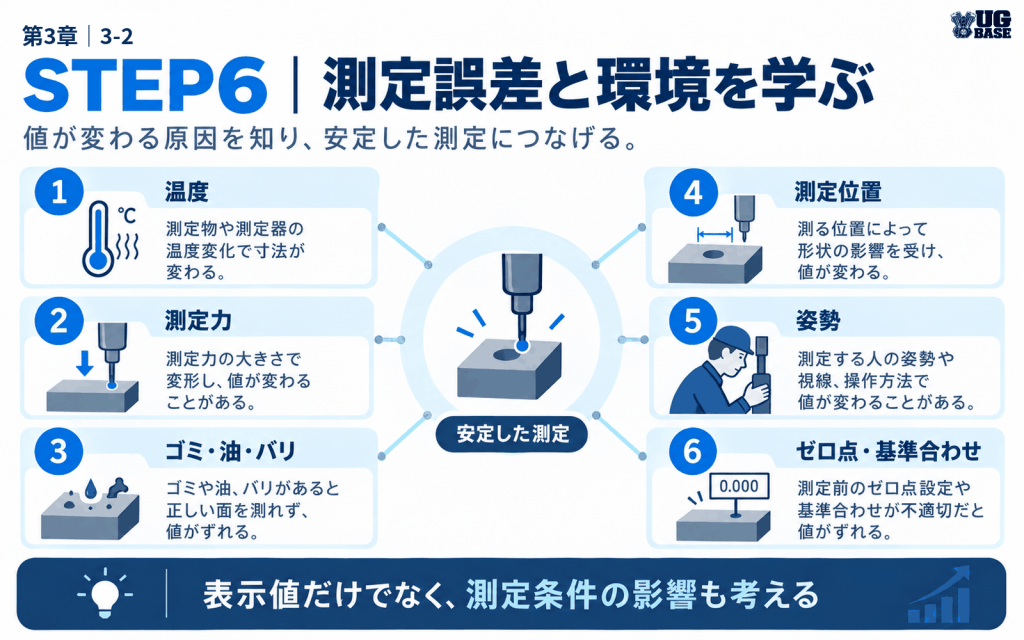
同じ部品でも測定値が変わる主な理由
- 測定位置:軸の端部と中央部で径が異なることがある。
- 測定方向:90°方向を変えると、真円度の影響などで値が変わることがある。
- 温度:部品と測定器は温度によって寸法が変化する。
- 測定力:強く当てすぎると、測定器やワークの変形が影響する場合がある。
- 姿勢・当て方:マイクロメータが傾くなど、測定軸が正しく合っていないと誤差につながる。
- 測定器の分解能・校正状態:必要な公差に対して測定能力が十分か確認する必要がある。
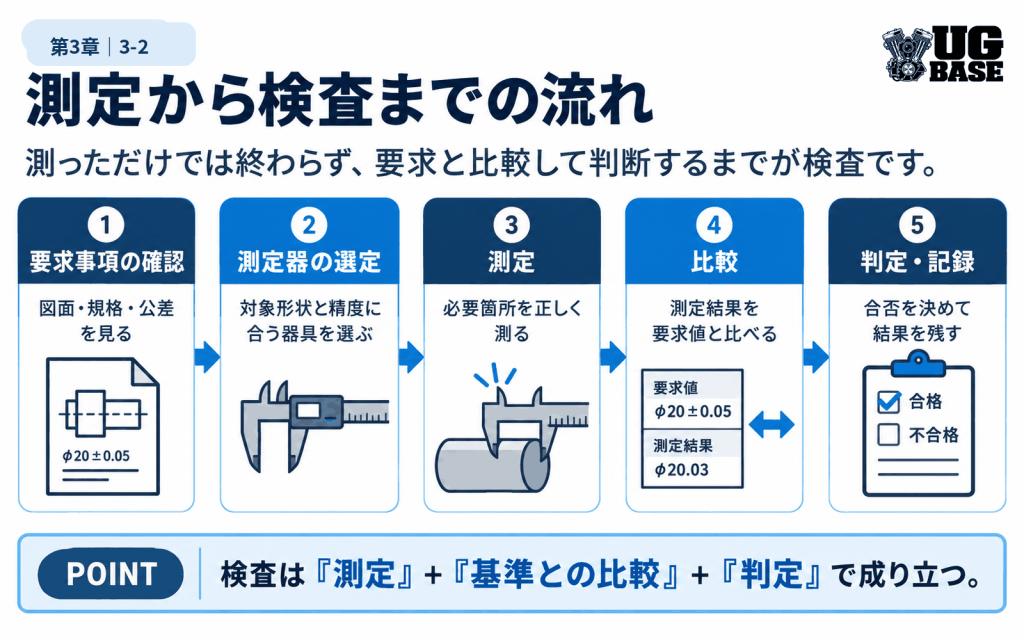
そのため検査では、「数字を読む」だけでなく、どこを、どの方向で、どの測定器を使い、どの条件で測った値なのかまで考えることが重要です。
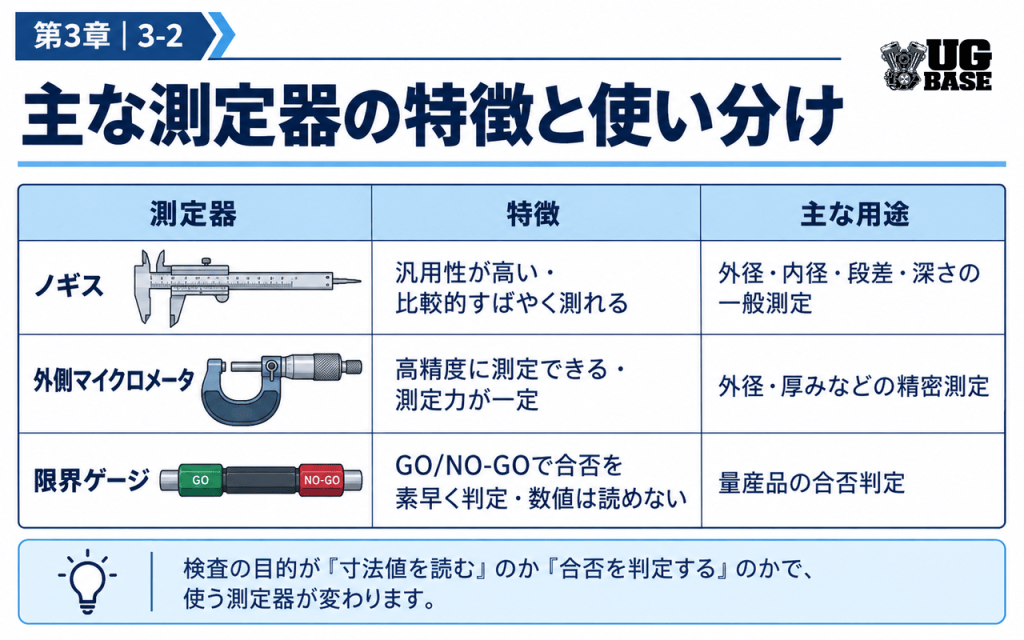
ノギス・マイクロメータ・限界ゲージでは何が違う?
| 測定・検査手段 | 得られる情報の例 | 注意点 |
|---|---|---|
| ノギス | 寸法の数値 | 要求精度に対して十分な測定能力があるか確認する |
| 外側マイクロメータ | より細かい外径・厚さなどの数値 | 測定力、姿勢、測定面の状態に注意 |
| 限界ゲージ | 通り/止りによる機能的な合否確認 | 原則として具体的な寸法値そのものを読む測定器ではない |
検査目的が「寸法値を記録すること」なのか、「規定範囲に適合しているかを効率よく判定すること」なのかによって、適切な検査手段は変わります。
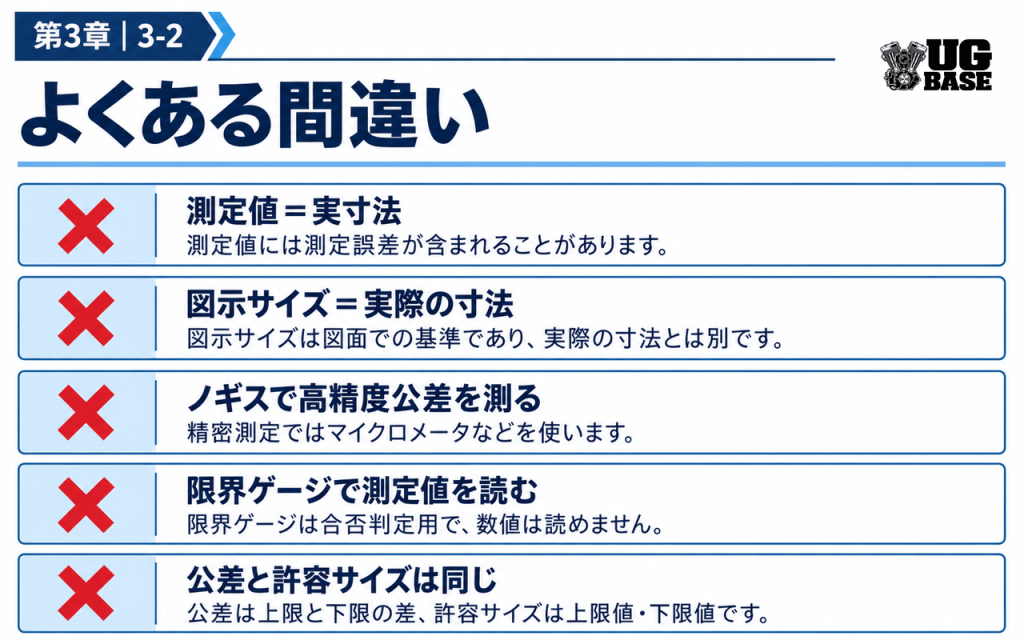
よくある間違い
- 図示サイズ=合格しなければならない唯一の値と考える。
- 上側と下側の許容差の符号を取り違える。
- 「±0.02」と「+0.02/−0.01」を同じ公差幅だと思う。
- 公差と許容サイズを混同する。公差は上限と下限の差であり、上限値そのものではない。
- 測定器に表示された一回の値だけで、部品全体の状態を代表できると思う。
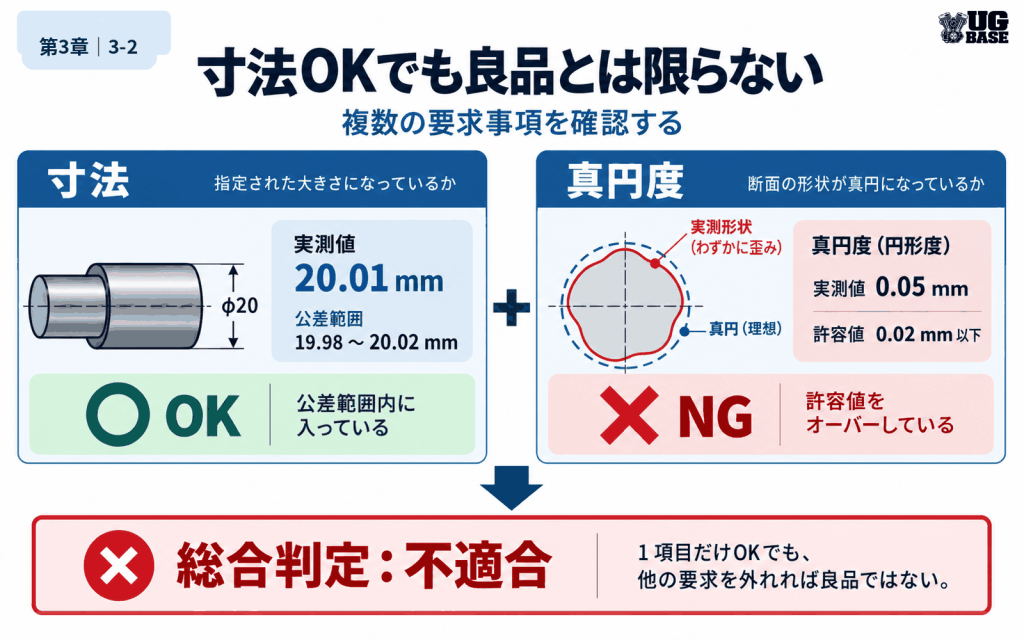
- 寸法が範囲内なら、形状・姿勢・表面など他の要求もすべて合格だと思う。
寸法公差・普通公差・はめあいとのつながり
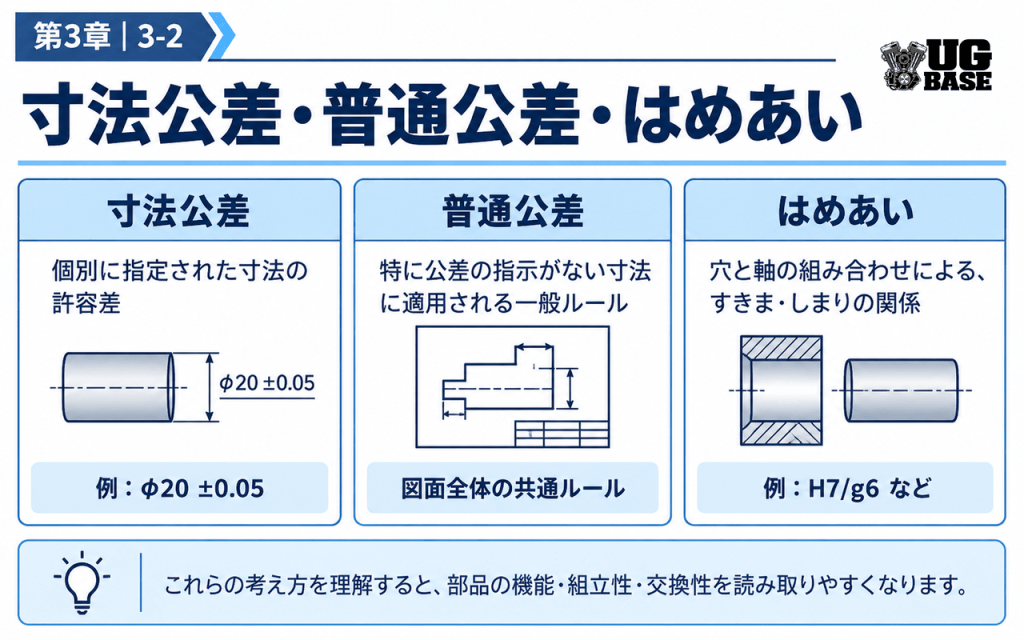
今回の内容は、この後に学ぶ寸法公差、普通公差、はめあいの基礎になります。図面上で個別に許容差が指定される場合もあれば、普通公差が適用される場合、穴・軸の公差域クラスが指定される場合もあります。
どの場合でも基本は、「図面が何を要求しているかを読み取り、その要求から許容範囲を正しく決め、適切な方法で確認する」ことです。
🎓 技能検定につながるポイント
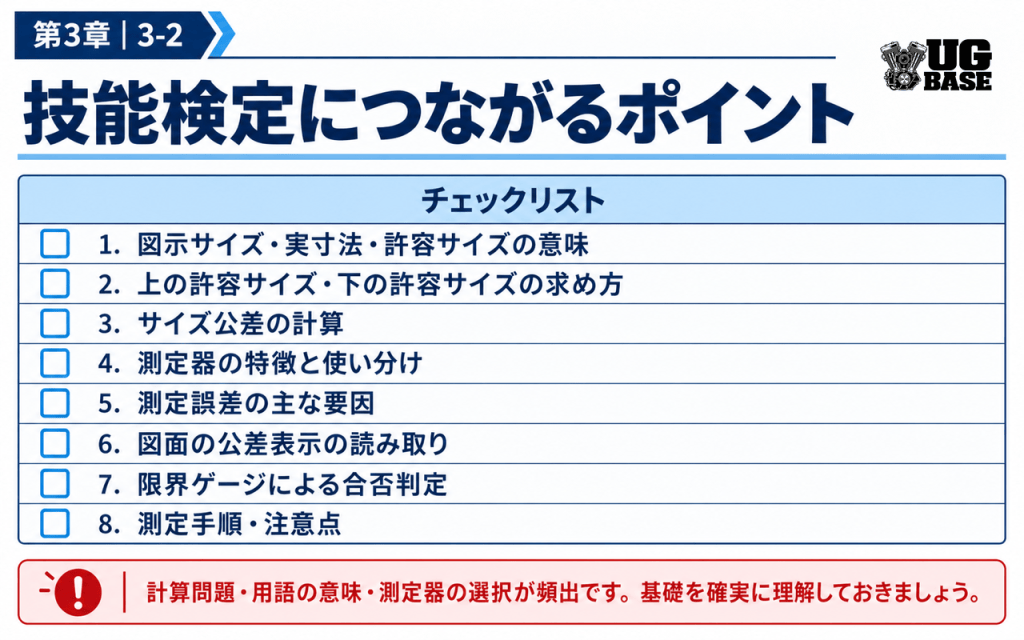
技能検定では、用語を暗記するだけでなく、寸法許容差から上限・下限を素早く求められるようにしておくと応用が利きます。
- 図示されたサイズを確認する。
- 上の寸法許容差と下の寸法許容差を符号付きで読む。
- 上の許容サイズを計算する。
- 下の許容サイズを計算する。
- 必要なら上限−下限で公差を求める。
- 測定値が範囲内か確認する。
特に「公差はいくらか」「上限はいくらか」「下限はいくらか」は別の問いです。問題文が何を求めているのかを先に確認すると、取り違えを減らせます。
ミニ問題
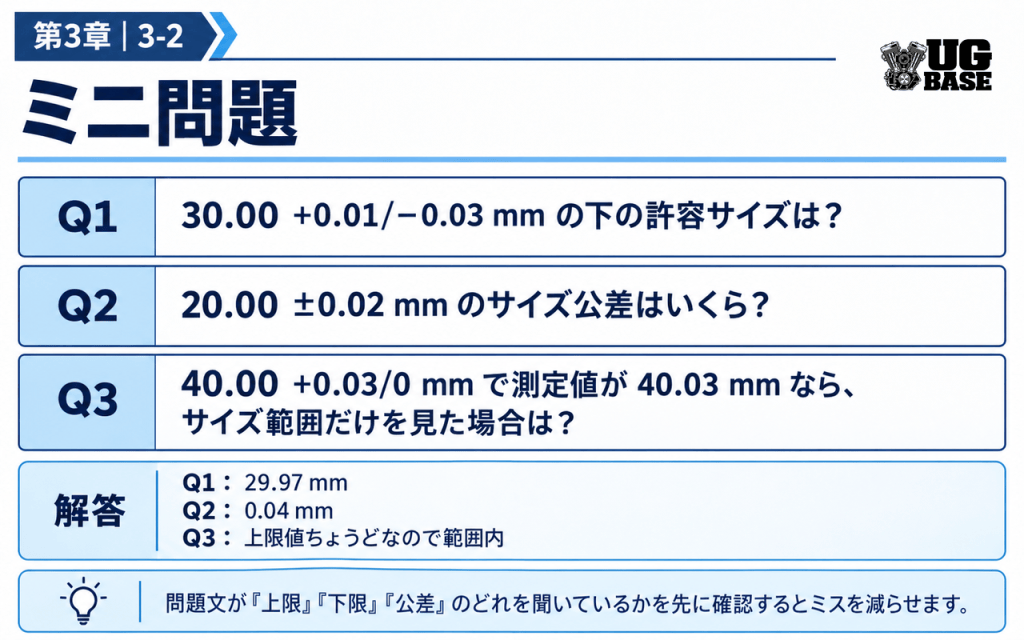
Q1. 30.00 +0.01/−0.03 mmの下の許容サイズは?
答え:29.97 mm。30.00 + (−0.03)で求めます。
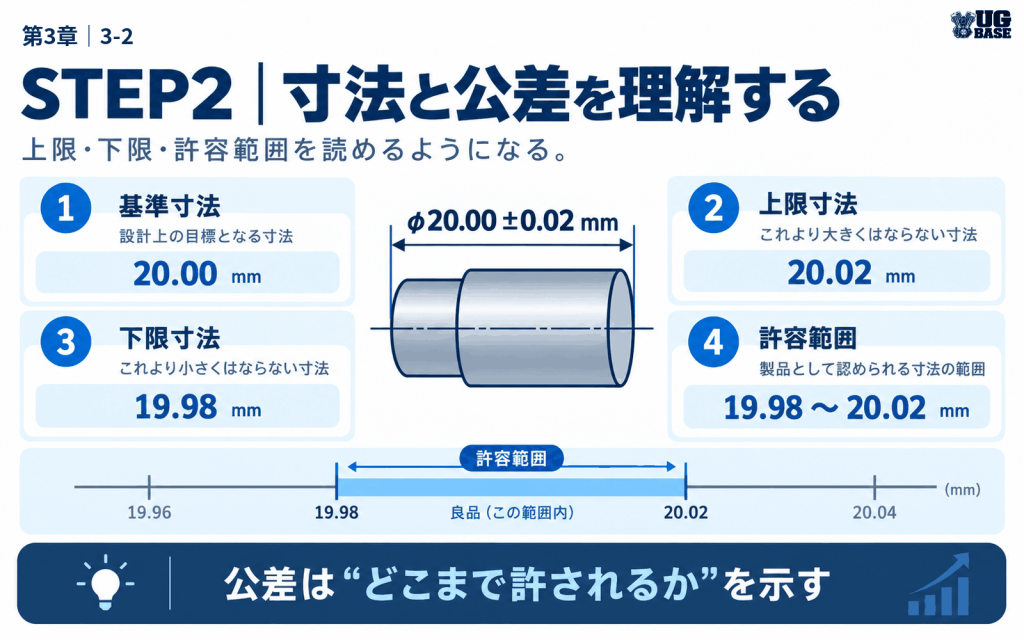
Q2. 20.00 ±0.02 mmのサイズ公差はいくら?
答え:0.04 mm。上限20.02 mm、下限19.98 mmなので、20.02 − 19.98 = 0.04 mmです。
Q3. 40.00 +0.03/0 mmで測定値が40.03 mmなら、サイズ範囲だけを見た場合は?
答え:上限値ちょうどなので範囲内です。ただし実際の適合判定では、図面要求や測定不確かさなど、適用される判定ルールも確認します。
FAQ
Q. 基準寸法と実測値が違ったら不合格ですか?
それだけでは不合格とはいえません。許容差が指定されている場合は、まず許容範囲との関係を確認します。
Q. 公差0.03 mmとは±0.03 mmのことですか?
違います。公差は上の許容サイズと下の許容サイズの差です。±0.03 mmなら、上限と下限の幅は合計0.06 mmになります。
Q. 寸法が公差内なら必ず良品ですか?
寸法要求について範囲内でも、図面に真円度、平面度、位置度、表面性状など別の要求があれば、それらも満たす必要があります。製品の合否は要求事項全体で判断します。
まとめ
- 図面の指示値、測定から得る値、許容範囲の上限・下限は区別する。
- 上限・下限は図示サイズ+符号付き寸法許容差で求める。
- 公差は上限と下限の差であり、許容サイズそのものではない。
- 現場の旧用語と現在のJIS用語の両方を理解すると、古い資料や技能検定にも対応しやすい。
- 検査では数値だけでなく、測定位置・方向・温度・測定力・測定方法まで考える。
「図面値を見る → 許容範囲を求める → 適切に測る → 判定する」という流れを身につけることが、機械検査の基本です。
参考規格
- JIS B 0401-1:2016|製品の幾何特性仕様(GPS)―長さに関わるサイズ公差のISOコード方式―第1部
- JIS B 0420-1:2016|製品の幾何特性仕様(GPS)―寸法の公差表示方式―第1部
- ISO 14405-1
機械検査の教科書


フィードバック
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね