
分解能や最小読取値は「どこまで細かな変化を見分けられるか」に関係します。しかし、表示が細かいことと、測定結果が正しいことは同じではありません。機械検査では、測定器を選ぶときに「測定範囲」だけでなく、要求公差に対して十分な読み取り能力があるか、器差・繰返し性・測定力・温度などを含めて判断します。
30秒でわかるポイント
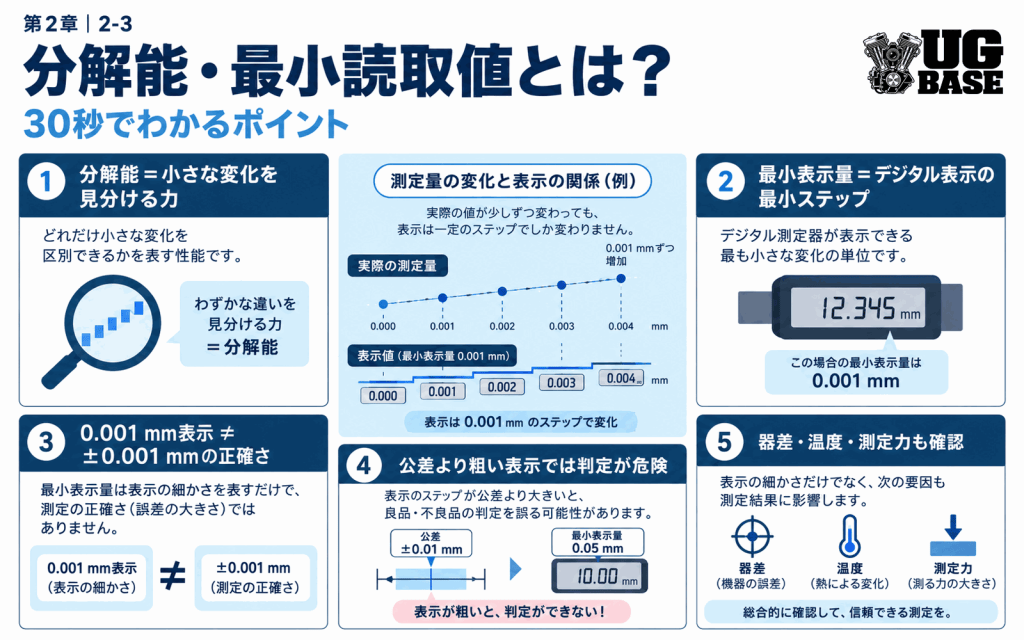
- 分解能は、測定量のどれだけ小さな変化を表示の変化として区別できるかに関係する
- 最小表示量は、デジタル測定器で表示が変化する最小ステップとして仕様表に示されることが多い
- 0.001 mm表示=±0.001 mmの正確さではない
- 公差に対して分解能が粗すぎる測定器では、合否の境界を十分に判別できない
- 逆に表示を細かくしても、測定方法・温度・測定力・器差などが支配的なら、結果の信頼性が自動的に上がるわけではない
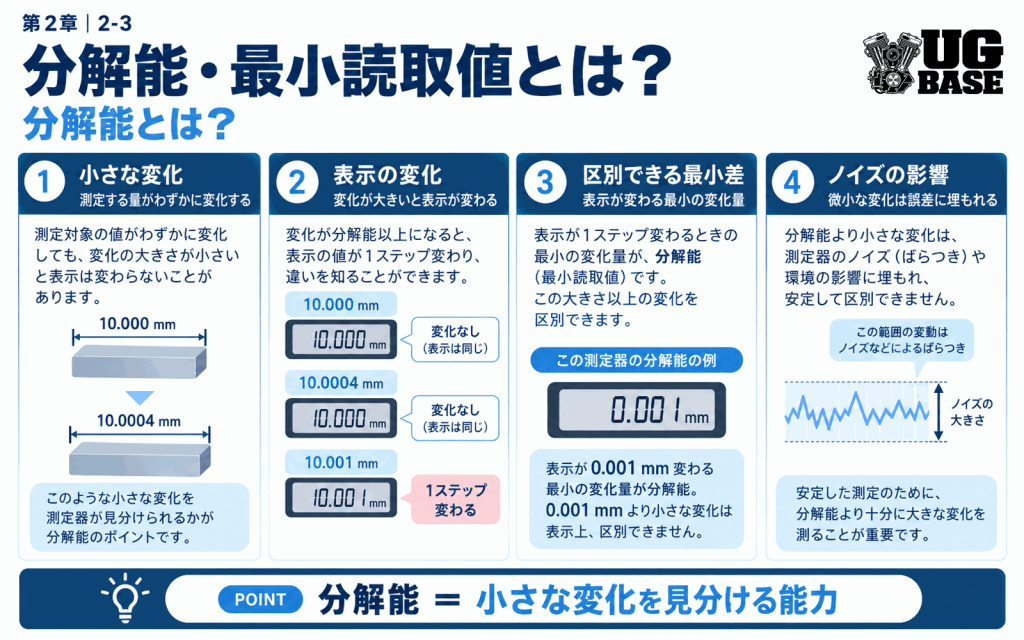
分解能とは?
JCGMの国際計量用語集(VIM)では、resolution(分解能)を「測定している量の変化のうち、対応する表示に知覚できる変化を生じさせる最小の変化」と定義しています。さらに、分解能は内部・外部ノイズや摩擦、測定している量の値などにも依存し得るとされています。
つまり、分解能は単純に「液晶の桁が何桁あるか」だけで決まる概念ではありません。測定対象の小さな変化を、測定系としてどこまで区別できるかを見る考え方です。
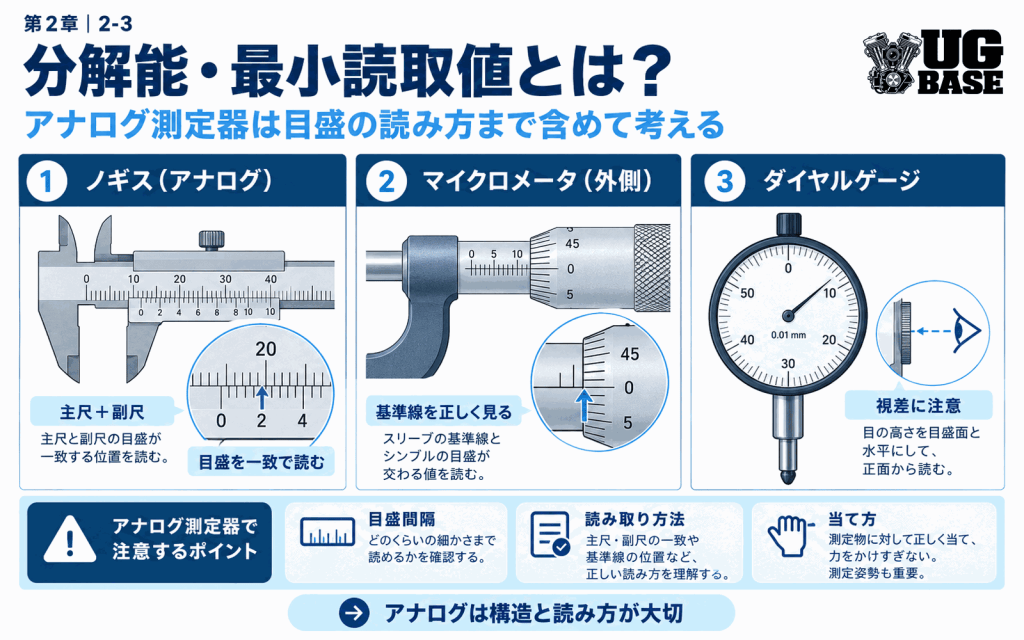
最小読取値・最小表示量・目盛間隔の違い
現場では「最小読取値」「最小表示量」「目量」「目盛の細かさ」など、似た表現が使われます。厳密には仕様書や規格で使う用語を優先し、同じ意味だと決めつけないことが大切です。
| 用語 | 実務で見るもの | 注意点 |
|---|---|---|
| 分解能 | 測定量の小さな変化をどこまで区別できるか | ノイズや摩擦などの影響も受け得る |
| 表示装置の分解能 | 意味のある差として区別できる最小の表示差 | 測定系全体の正確さとは別 |
| 最小表示量 | デジタル表示の最小ステップ | メーカー仕様で確認する |
| 目盛間隔・目量 | アナログ目盛の間隔・仕様値 | 機種や規格によって表現が異なる |
| 正確さ | 測定値が真の値にどれだけ近いかという概念 | 表示桁数だけでは判断できない |
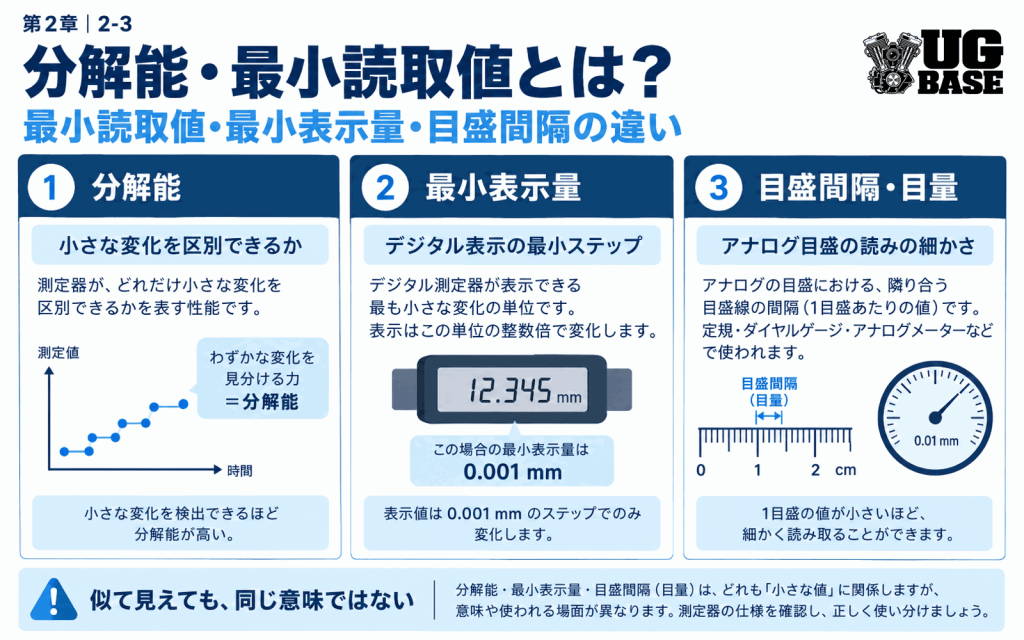
「0.001 mm表示だから0.001 mmまで正しい」は間違い
たとえば表示が20.000 mm → 20.001 mmと変化する測定器なら、表示上は0.001 mm刻みで値を示せます。しかし、その測定値が真の値に対して±0.001 mm以内であることを保証しているわけではありません。
実際の結果には、測定器の器差、ゼロ点、測定力、測定位置、姿勢、温度、測定物の変形、繰返し性などが影響します。したがって、仕様を見るときは最小表示量だけでなく、最大許容誤差などの精度仕様や使用条件も確認する必要があります。
前の記事「精度・正確さ・ばらつきの違い」で整理したように、表示の細かさと、正確さ・精密さ・ばらつきは分けて考えます。
デジタル測定器は「表示の最小ステップ」をまず確認する
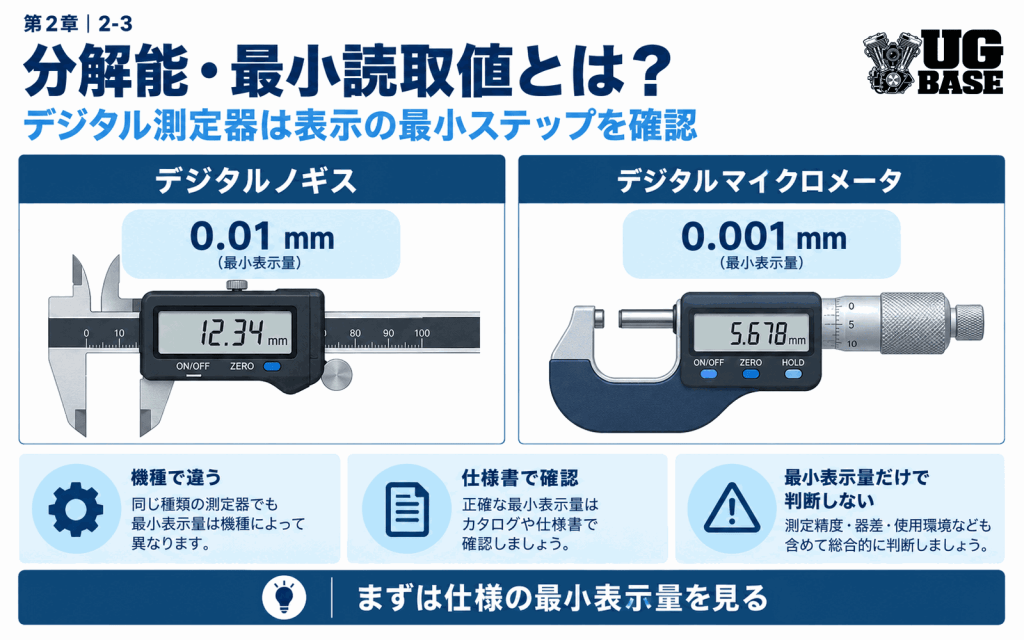
デジタルノギスやデジタルマイクロメータでは、メーカー仕様の最小表示量が読み取り能力を考える最初の目安になります。
たとえばミツトヨの標準的なデジタルノギスには最小表示量0.01 mmの機種があり、デジタル外側マイクロメータには最小表示量0.001 mmの機種があります。これは「ノギスは必ず0.01 mm、マイクロメータは必ず0.001 mm」という意味ではなく、機種ごとの仕様を確認する必要があります。
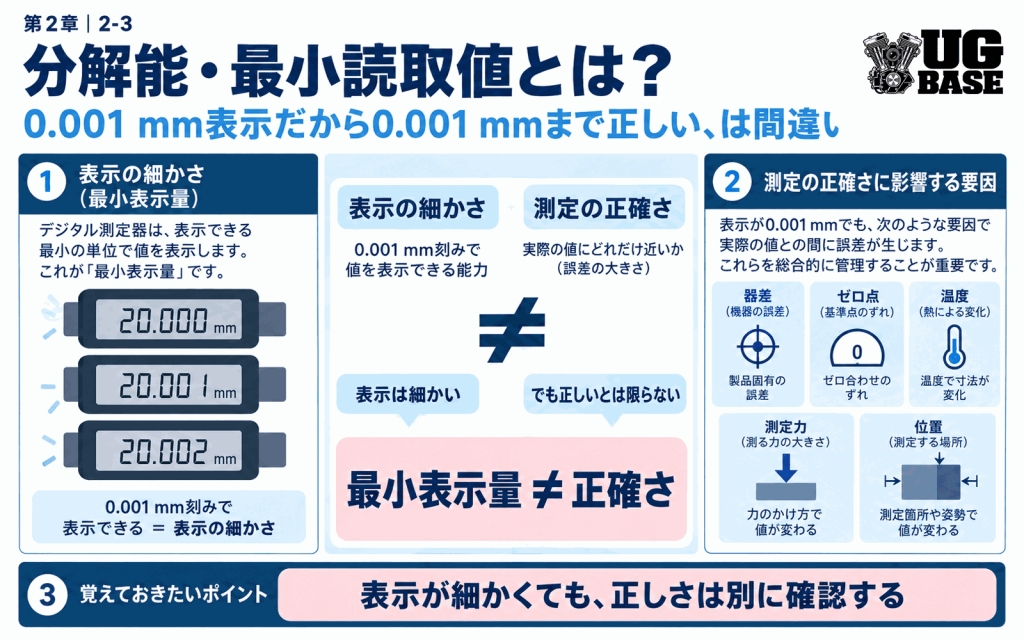
アナログ測定器は目盛の読み方まで含めて考える
アナログノギス、外側マイクロメータ、ダイヤルゲージなどでは、主尺・副尺・目盛板などから値を読み取ります。デジタルのように数字が直接表示されないため、目盛間隔だけでなく、どの線を基準にするか、視差を避けるか、測定子を正しく当てているかも重要です。
アナログ測定器の「どこまで読めるか」は、機器の構造と仕様、読み取り方法によって決まります。目盛の間を感覚だけで細かく読み足せば正確になる、というものではありません。
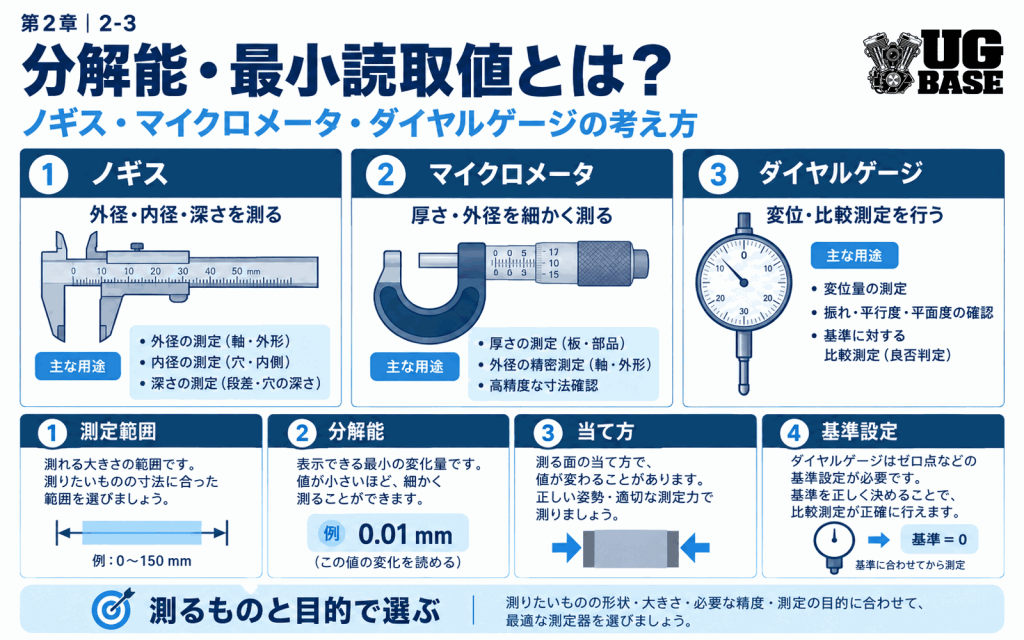
ノギス・マイクロメータ・ダイヤルゲージの考え方
| 測定器 | 得意な使い方 | 見るべきポイント |
|---|---|---|
| ノギス | 外径・内径・段差・深さなどを汎用的に測る | 最小表示量、器差、ジョウの当て方、測定力 |
| 外側マイクロメータ | 外径・厚さなどをより細かく測る | 最小表示量、測定範囲、定圧装置、ゼロ点、温度 |
| ダイヤルゲージ | 変位や基準との差を比較する | 目量、測定範囲、取付け、測定方向、基準設定 |
「細かく読める測定器が常に上位」ではありません。測る形状、必要な公差、測定範囲、測定方法に合っているかで選びます。
公差に対して分解能が粗すぎると何が起こる?
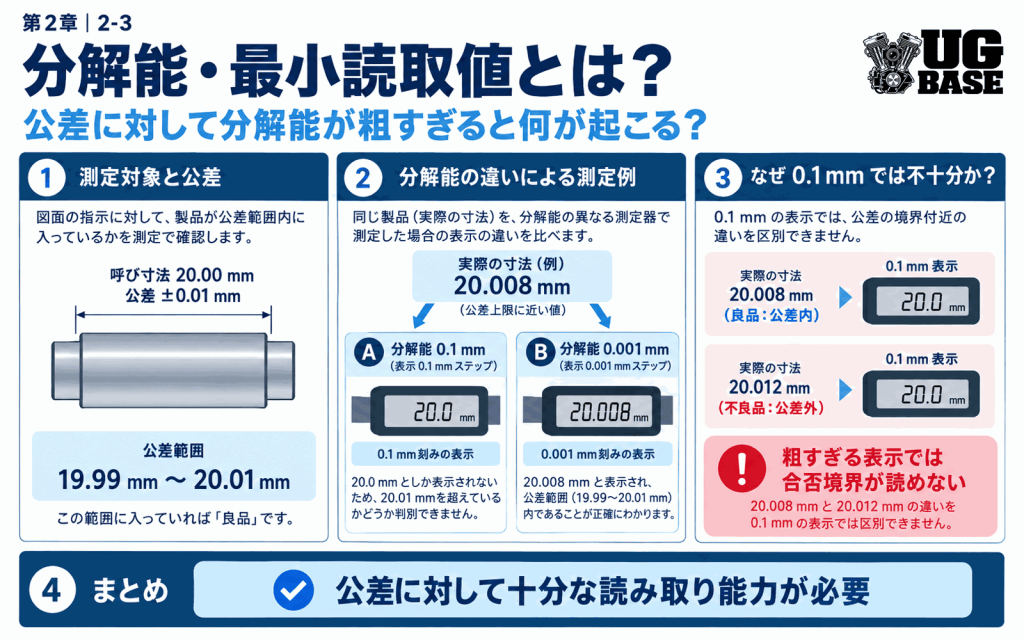
例として、寸法要求が20.00 ±0.01 mmなら、公差域は19.99〜20.01 mmで、幅は0.02 mmです。
ここで0.1 mm刻みしか読み分けられない測定器を使うと、19.99 mm、20.00 mm、20.01 mmといった公差内の重要な差を十分に区別できません。つまり、測定器の読み取り能力そのものが製品の合否判定に対して粗すぎる状態です。
一方、0.001 mm表示の測定器を使えば自動的に問題が解決するわけでもありません。公差との関係に加えて、その測定器の誤差仕様、測定不確かさ、測定方法、環境条件なども確認します。
公差の1/10なら必ずOK?
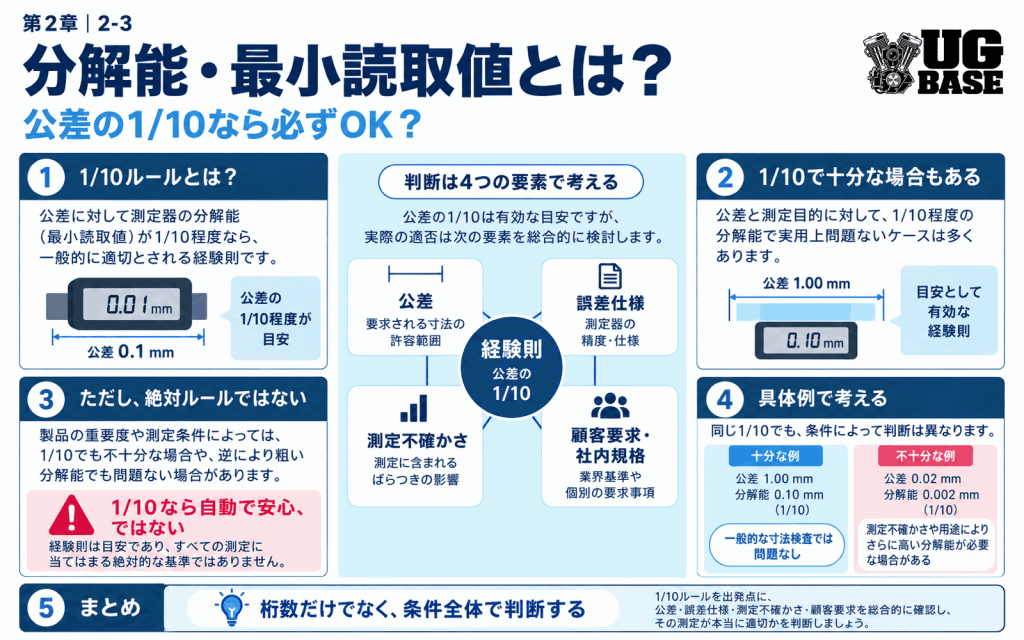
現場では「測定器の最小目盛や分解能は公差の1/10程度にする」といった経験則が使われることがあります。測定器選定の感覚をつかむには便利ですが、1/10だから必ず適切、1/10でなければ必ず不適切という絶対ルールではありません。
実際の選定では、製品要求、判定リスク、測定器の最大許容誤差、測定不確かさ、工程能力、社内規格や顧客要求などを確認します。境界付近を判定する用途ほど、単純な桁数だけで判断しないことが重要です。
分解能が細かすぎても測定が良くなるとは限らない
必要以上に細かな表示は、一見すると高性能に見えます。しかし測定物が温度で大きく変化する、測定力で変形する、測定面が粗い、位置決めが安定しないなど、別の要因が表示1桁より大きければ、その最終桁を実用的な情報として扱えない場合があります。
- 表示が0.001 mmでも、測るたびに0.01 mm以上変わる
- 温度条件がそろっておらず、測定物の寸法変化の方が大きい
- 薄肉部品が測定力で変形する
- 測定位置が毎回ずれている
- 測定面のバリ・油・粗さの影響が大きい
このような場合は、表示桁を増やすより先に測定条件を安定させる必要があります。
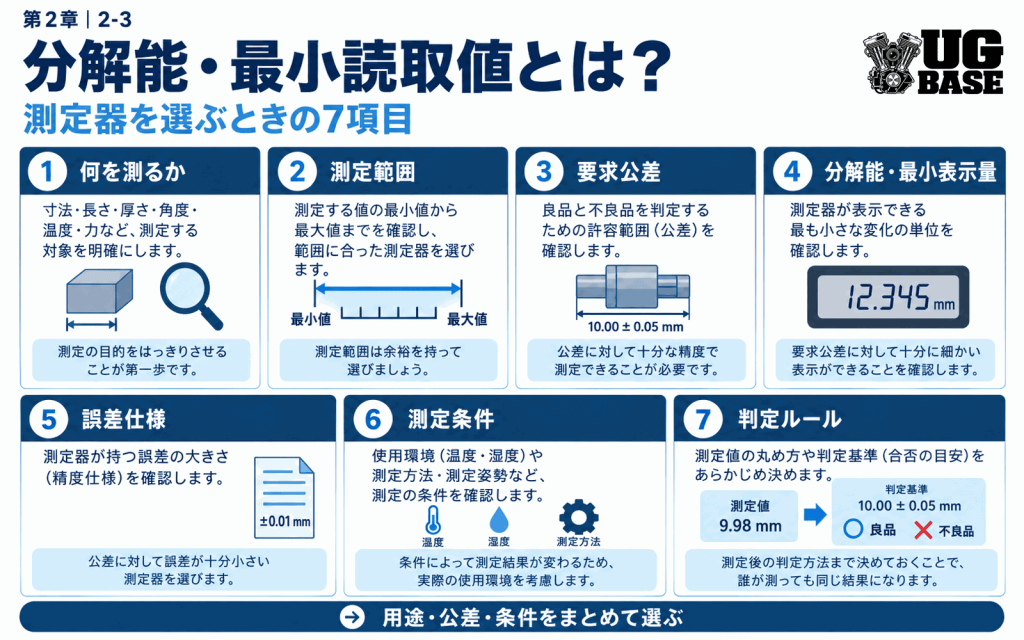
測定器を選ぶときの7項目
- 何を測るか:外径・内径・厚さ・深さ・振れ・段差など
- 測定範囲:対象寸法が測定範囲内か
- 要求公差:どの程度の差を判定する必要があるか
- 分解能・最小表示量:必要な変化を読み分けられるか
- 誤差仕様:その測定器の最大許容誤差などは十分か
- 測定条件:温度、測定力、姿勢、位置、測定物の状態を管理できるか
- 判定ルール:社内規格・顧客要求・正式な測定手順に合っているか
よくある間違い
- 表示桁数=正確さだと思う
- 0.001 mm表示なら±0.001 mmで正しいと思う
- 公差だけを見て、測定範囲や測定力を確認しない
- 細かく読める測定器ほど、どんな測定にも適していると思う
- アナログ目盛を根拠なく細かく推定して読む
- 測定器の仕様ではなく、経験だけで選定する
- 測定値が公差内なら、測定方法や不確かさを確認しなくてよいと思う
🎓 技能検定につながるポイント
技能検定の測定器選択や測定方法の説明では、単に「細かく測れるからマイクロメータ」と答えるだけでなく、何を測るか → 公差はどれくらいか → 必要な読み取り能力はあるか → 測定方法は適切かの順で考えると整理しやすくなります。
実技やペーパーで説明するときは、次の型に当てはめると答えを組み立てやすくなります。
- 測定対象と寸法を確認する
- 図面の公差・要求を確認する
- 測定範囲が合う測定器を選ぶ
- 要求に対して分解能・最小表示量が十分か確認する
- 測定器の誤差仕様・校正状態を確認する
- 正しい測定位置・姿勢・測定力で測る
- 結果を規格・公差と照合して判定する
確認問題
Q1. 0.001 mmまで表示する測定器なら、必ず±0.001 mmの正確さで測れる?
答えを見る
答え:いいえ。最小表示量と測定の正確さは別です。器差、校正状態、測定力、温度、測定方法なども確認します。
Q2. 公差幅0.02 mmの寸法を0.1 mm刻みの測定器で合否判定してよい?
答えを見る
答え:適切とは言えません。測定器の読み取り能力が公差幅より粗く、公差内の重要な差を区別できないためです。
Q3. 測定器を選ぶとき、最小表示量だけ確認すればよい?
答えを見る
答え:いいえ。測定対象、測定範囲、公差、誤差仕様、測定力、温度、測定方法、正式な判定ルールなども確認します。
まとめ
- 分解能は、測定量の小さな変化をどこまで表示の変化として区別できるかに関係する
- 最小表示量は、デジタル測定器の表示ステップを考える目安になる
- 表示の細かさと正確さは別
- 公差に対して分解能が粗すぎると、合否境界を十分に判定できない
- 必要以上に細かい表示でも、測定条件が不安定なら信頼性は上がらない
- 測定器は、公差・測定範囲・誤差仕様・測定方法まで含めて選ぶ
次の記事「直接測定と比較測定の違い」では、測定値を直接読む方法と、基準との差を測る方法の違いを整理します。
参考資料
- BIPM / JCGM VIM|4.14 Resolution
- BIPM / JCGM VIM|4.15 Resolution of a displaying device
- ミツトヨ|標準ノギス デジタル(デジマチック)
- ミツトヨ|標準外側マイクロメータ(デジタル)
- 産業技術総合研究所 計量標準総合センター
機械検査の教科書


フィードバック
[…] 表示桁数と測定の正確さの違いは、次の記事「分解能・最小読取値とは?」で詳しく整理します。 […]
いいねいいね
[…] 分解能・最小表示量については、前の記事「分解能・最小読取値とは?」で詳しく整理しています。 […]
いいねいいね
[…] たとえば公差幅0.04 mmの寸法を、最小表示量0.1 mmの測定器で判定するのは適切ではありません。前の記事「分解能・最小読取値とは?」で解説したように、公差に対して十分な読み取り能力がある測定器を選びます。 […]
いいねいいね
[…] 0.001 mmまで表示しても、その値が0.001 mm単位で正しいとは限りません。表示分解能と測定の正確さは別です。詳しくは「分解能・最小読取値とは?」で解説しています。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね