
直接測定と比較測定の違いは、「測定値そのものを読むか」「基準との差を読むか」で整理するとわかりやすくなります。ただし、比較測定だから自動的に高精度になるわけではありません。基準器、ゼロ設定、治具、測定力、温度、測定方向などが適切であることが前提です。
・直接測定:測定器の指示値から寸法・量をそのまま読む
・比較測定:既知の基準値をセットし、測定物との差を読む
・直接測定は汎用性が高く、1点ずつ寸法を確認しやすい
・比較測定は同一寸法品の連続検査や微小な差の管理に向く
・どちらが優れているかではなく、目的・公差・測定範囲・数量で使い分ける
30秒でわかるポイント
- 直接測定:ノギスやマイクロメータなどの表示から測定値を直接求める
- 比較測定:マスターや基準器に対する偏差から測定結果を求める
- 比較測定では基準値+偏差で絶対寸法を求められる場合がある
- 同一寸法の多数個検査では比較測定が効率的なことがある
- 比較測定は基準設定を誤ると、全数を同じ方向に誤判定する危険がある
- 「直接測定=低精度」「比較測定=高精度」と単純に分けない
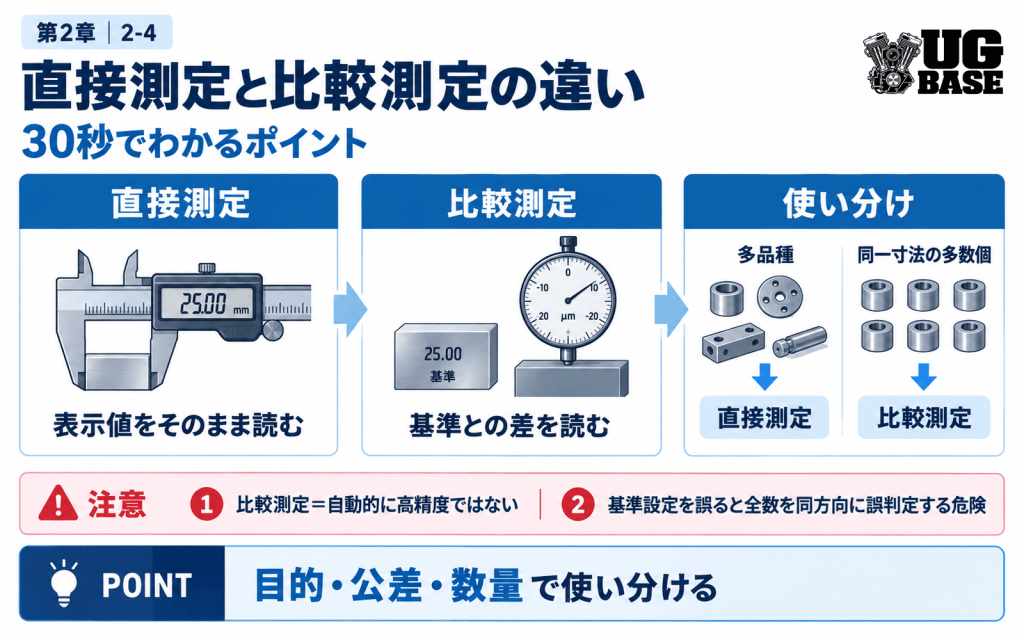
この記事でいう「直接測定」と「比較測定」
この記事では、機械検査や測定工具の現場で一般的に使われる整理として、測定器の表示から対象寸法を読む方法を直接測定、既知の基準に対する差を読む方法を比較測定として扱います。
※規格や専門文献では測定方法の分類・呼び方が異なる場合があります。本記事では、機械検査の現場で理解しやすいよう「直接測定」と「比較測定」に分けて説明します。
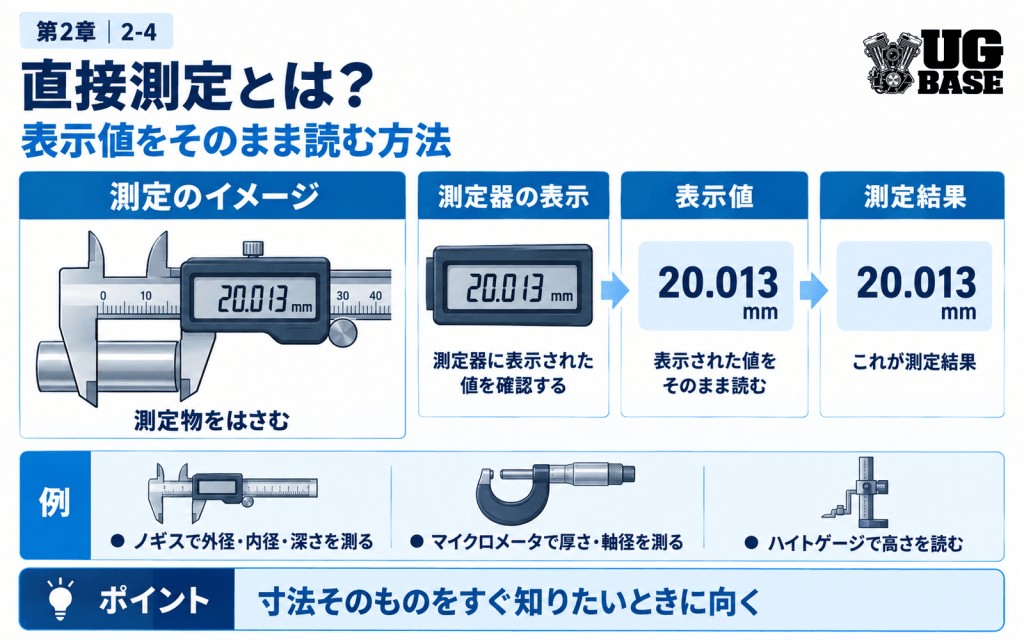
直接測定とは?
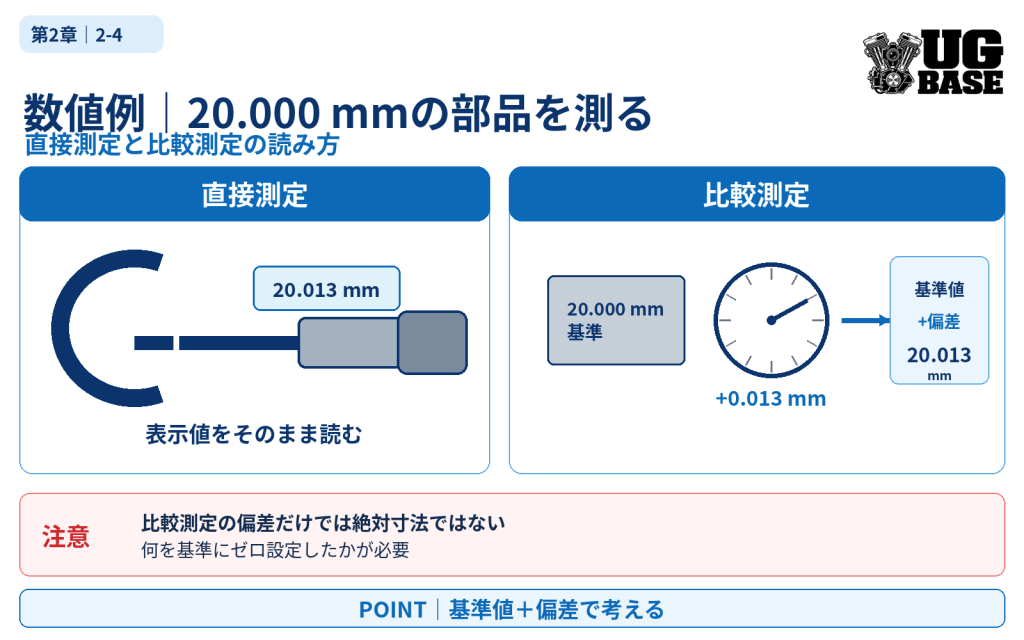
直接測定では、測定器に表示された値を対象物の寸法として読み取ります。たとえば外側マイクロメータで軸径を測り、表示が20.013 mmなら、その値を測定結果として扱う方法です。
- ノギスで外径・内径・深さを測る
- 外側マイクロメータで厚さ・軸径を測る
- ハイトゲージで高さを読む
- 測長機で寸法を表示値として読む
直接測定は測定範囲内でさまざまな寸法に対応しやすいことが強みです。多品種・少量の確認や、寸法そのものをすぐ知りたい場合に扱いやすい方法です。
比較測定とは?
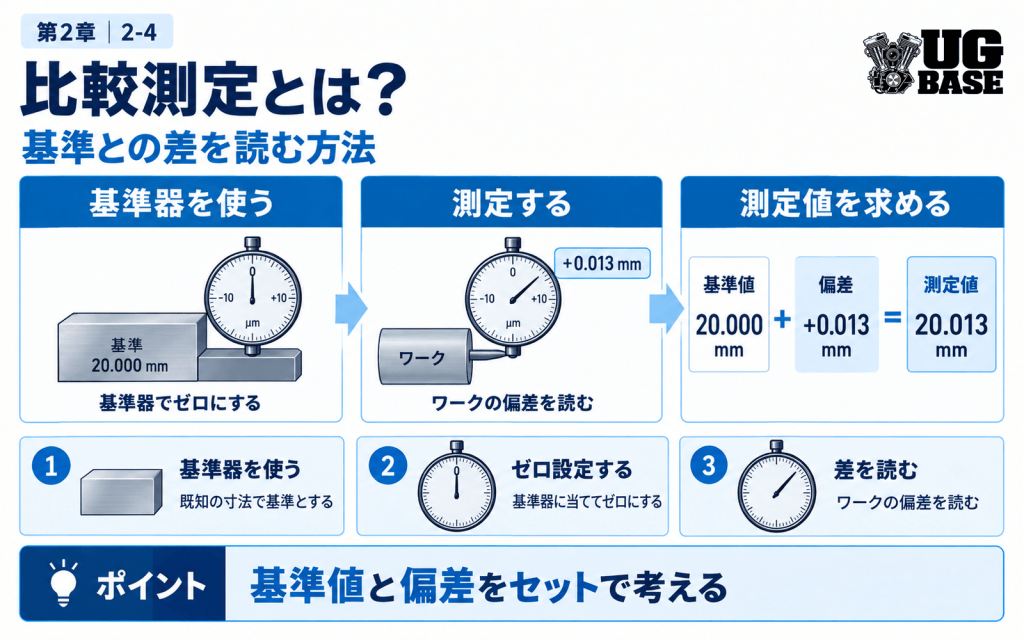
比較測定では、寸法が既知のマスター・ブロックゲージ・基準器などを使って基準を設定し、測定物がその基準からどれだけずれているかを読みます。ミツトヨもダイヤルゲージの比較測定について、測定の基準となるマスターに対して測定物との差を求める方法として説明しています。
たとえば20.000 mmのブロックゲージでダイヤルゲージをゼロに設定し、測定物で+0.013 mmを示したなら、条件が適切であれば次のように考えられます。
基準値 + 偏差 = 測定値
ただし、ダイヤルゲージ単体だけでこの結果が成立するわけではありません。基準器、測定台・治具、測定子の姿勢、ゼロ設定など、測定系全体を正しく構成する必要があります。
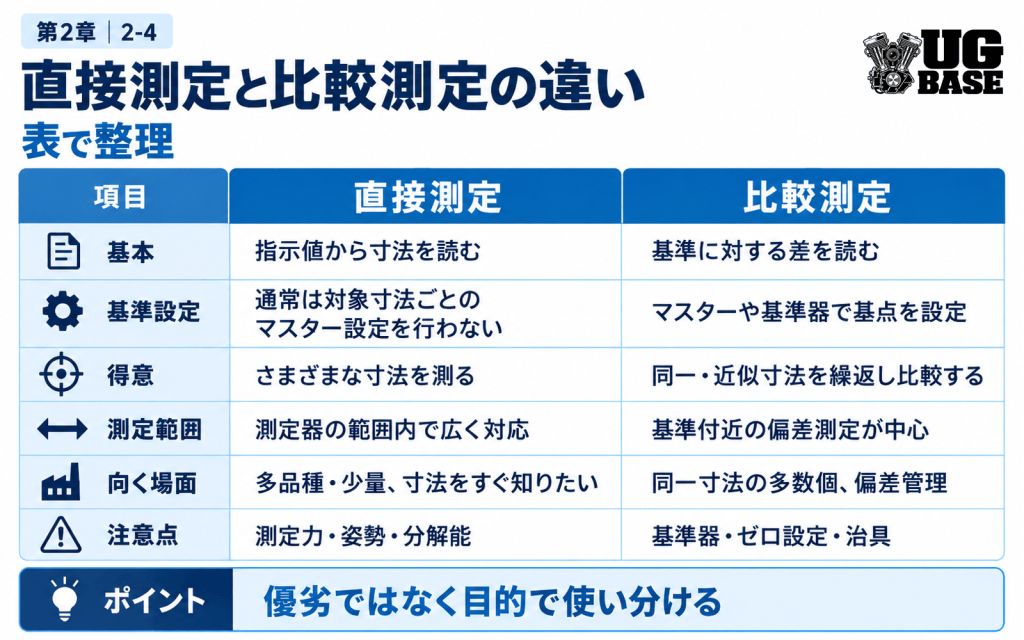
直接測定と比較測定の違いを表で整理
| 比較項目 | 直接測定 | 比較測定 |
|---|---|---|
| 基本 | 指示値から寸法を読む | 基準に対する差を読む |
| 基準設定 | 通常は対象寸法ごとのマスター設定を行わない | マスターや基準器で基点を設定 |
| 得意 | さまざまな寸法を測る | 同一・近似寸法を繰返し比較する |
| 測定範囲 | 測定器の範囲内で広く対応 | 基準付近の偏差測定が中心 |
| 代表例 | ノギス、マイクロメータ | ダイヤルゲージ+マスター、シリンダゲージ+基準器 |
| 注意点 | 測定位置・測定力・読み取り | 基準器・ゼロ設定・治具・姿勢 |
数値例|20.000 mmの部品を測る
直接測定の場合
外側マイクロメータで測定し、表示が20.013 mmなら、その表示値を読みます。測定器のゼロ点、器差、測定力、温度などが管理されていることが前提です。
比較測定の場合
20.000 mmの基準器でゼロ設定し、測定物が+0.013 mmを示したなら、基準値に偏差を加えて20.013 mmと求めます。
ここで重要なのは、比較測定の表示「+0.013 mm」はそれだけでは絶対寸法ではないことです。何を基準にゼロ設定したかが分からなければ、測定結果を正しく解釈できません。
比較測定が大量検査に向く理由
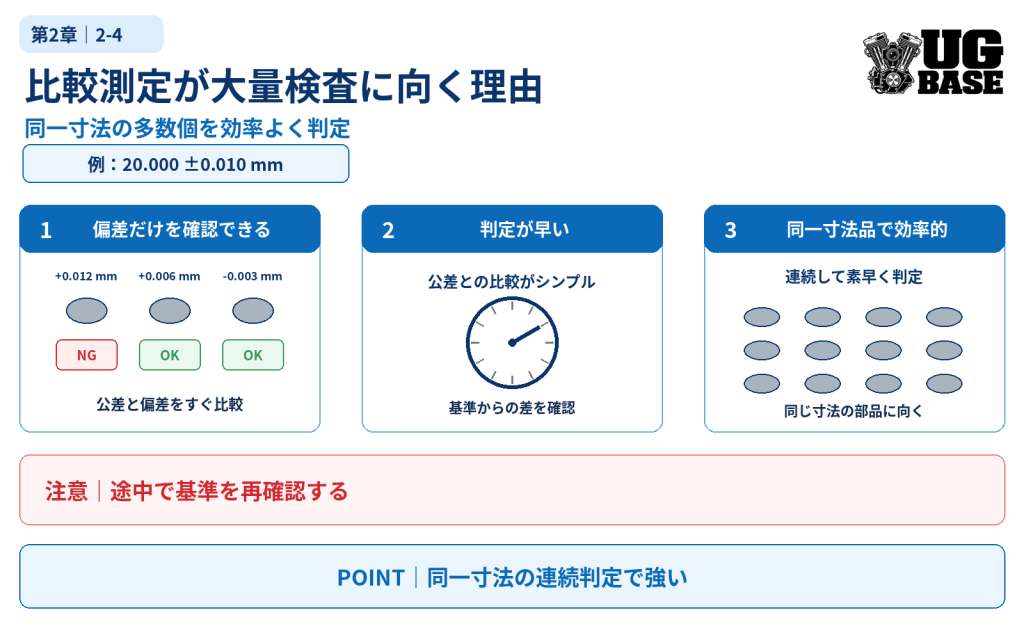
同じ図面寸法の部品を連続して検査する場合、毎回20.012 mm、20.006 mmのように絶対値を読むより、基準に対して+0.012、+0.006のように偏差を確認する方が判断しやすい場合があります。
ミツトヨもデジタルノギスの使用方法として、同一寸法の多数個測定なら比較測定による合否判定が便利と説明しています。また、比較測定は測定器の累積誤差の抑制に有効としています。
たとえば公差が20.000 ±0.020 mmなら、20.000 mmを基準に設定しておけば、偏差が−0.020〜+0.020 mmに入っているかを素早く確認できます。
比較測定なら必ず高精度になるわけではない
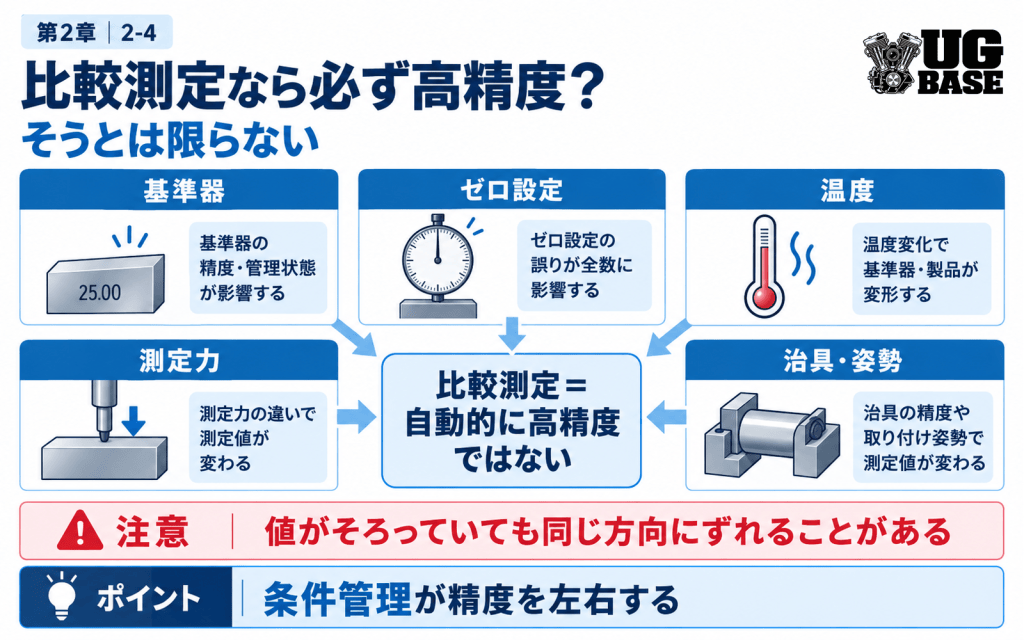
比較測定は基準付近の小さな差を扱いやすい一方、測定結果は基準器と測定系の状態に強く依存します。
- マスターの値が正しく管理されていない
- ゼロ合わせがずれている
- 基準器とワークの温度が違う
- 測定子の姿勢や当て方が変わる
- 測定台・治具がたわむ
- 測定力が安定しない
- 基準設定後に測定器がドリフトする
このような条件では、値がよくそろっていても全数が同じ方向へずれる可能性があります。前の記事「精度・正確さ・ばらつきの違い」で解説した、ばらつきが小さい=正しいとは限らないという考え方につながります。
直接測定で注意したい誤差要因
- ゼロ点:測定前に基点が合っているか
- 測定力:強く挟みすぎていないか
- アッベ誤差・姿勢:測定軸と読み取り系の配置や傾きは適切か
- 測定位置:同じ場所を測っているか
- 温度:測定器とワークの温度差は大きくないか
- 分解能:公差に対して読み取り能力が十分か
分解能・最小表示量については、前の記事「分解能・最小読取値とは?」で詳しく整理しています。
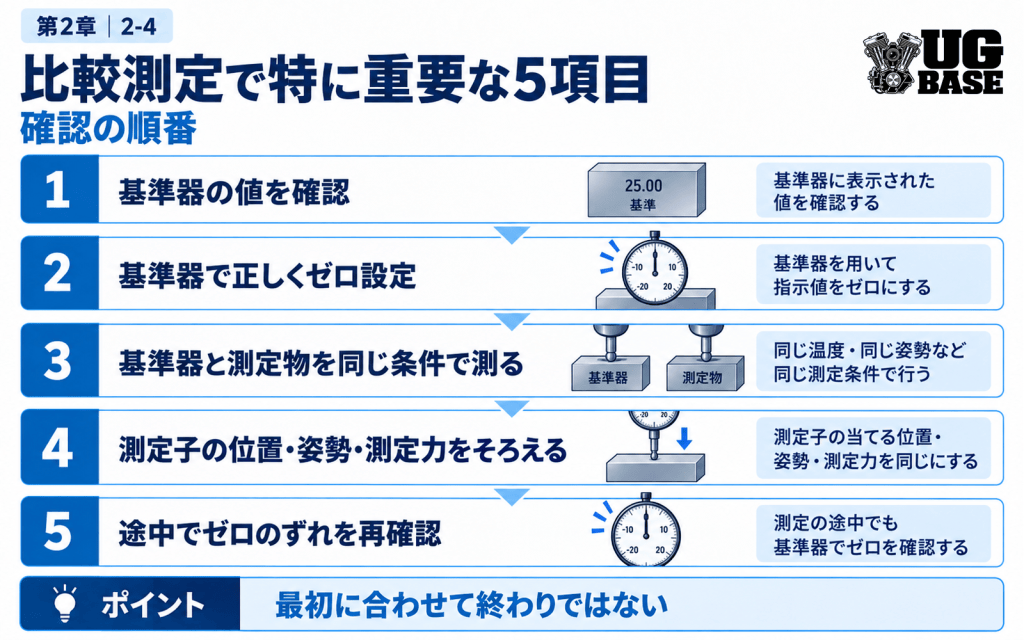
比較測定で特に重要な5項目
- 基準器の値を確認する
- 基準器で正しくゼロ設定する
- 基準器と測定物を同じ条件で測る
- 測定子の位置・姿勢・測定力をそろえる
- 途中で基準を再確認し、ゼロのずれがないか監視する
特に大量測定では、最初にゼロを合わせて終わりではなく、一定数ごと・一定時間ごと・異常値発生時などにマスターへ戻して確認する運用が重要です。実際の頻度は社内標準や測定手順を優先します。
測定器ごとの使い分け例
| 測定器・構成 | 主な使い方 | 向いている場面 |
|---|---|---|
| ノギス | 直接測定/機種・機能によって比較測定 | 汎用寸法、多品種、簡易比較 |
| 外側マイクロメータ | 直接測定 | 外径・厚さの精密寸法 |
| ダイヤルゲージ+マスター | 比較測定 | 同一寸法品、偏差、振れ |
| シリンダゲージ+基準器 | 比較測定 | 内径の基準との差 |
| 比較測長器+ゲージブロック | 比較測定 | 微小な寸法差の評価 |
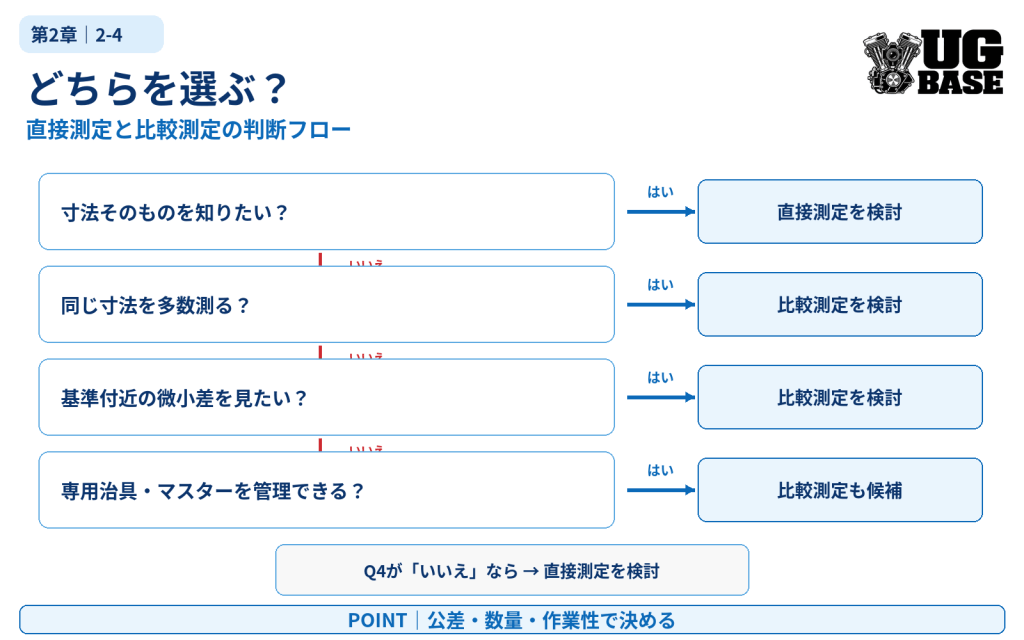
どちらを選ぶ?判断フロー
- 寸法そのものを知りたい? → 直接測定をまず検討
- 同じ寸法の製品を多数測る? → 比較測定を検討
- 公差が狭く、基準付近の微小差を見たい? → 比較測定を検討
- 寸法の種類が頻繁に変わる? → 汎用性の高い直接測定が扱いやすい
- 専用治具・マスターを安定して管理できる? → 比較測定のメリットを生かしやすい
よくある間違い
- 比較測定=必ず高精度と思う
- ゼロ設定したマスターの値を記録していない
- 偏差値だけを見て、基準値を忘れる
- 基準器とワークの温度条件をそろえない
- ダイヤルゲージを単体で絶対寸法測定器のように扱う
- 直接測定なら基準や校正を意識しなくてよいと思う
- 同じ測定器なら直接測定と比較測定で誤差要因も同じだと思う
直接測定でも「標準」と無関係ではない
直接測定では、測定のたびにブロックゲージなどを置いて比較しない場合でも、測定器そのものが校正・検査され、その値が標準へつながっていることが重要です。NISTも測定を、標準との比較によって値と不確かさを得るプロセスとして説明し、その比較はコンパレータを使う直接的なものの場合も、校正済み測定器を介する場合もあるとしています。
したがって、「直接測定=基準を使わない測定」ではありません。現場で別置きのマスターに毎回比較しないだけで、測定結果の信頼性には校正・トレーサビリティが関係します。
🎓 技能検定につながるポイント
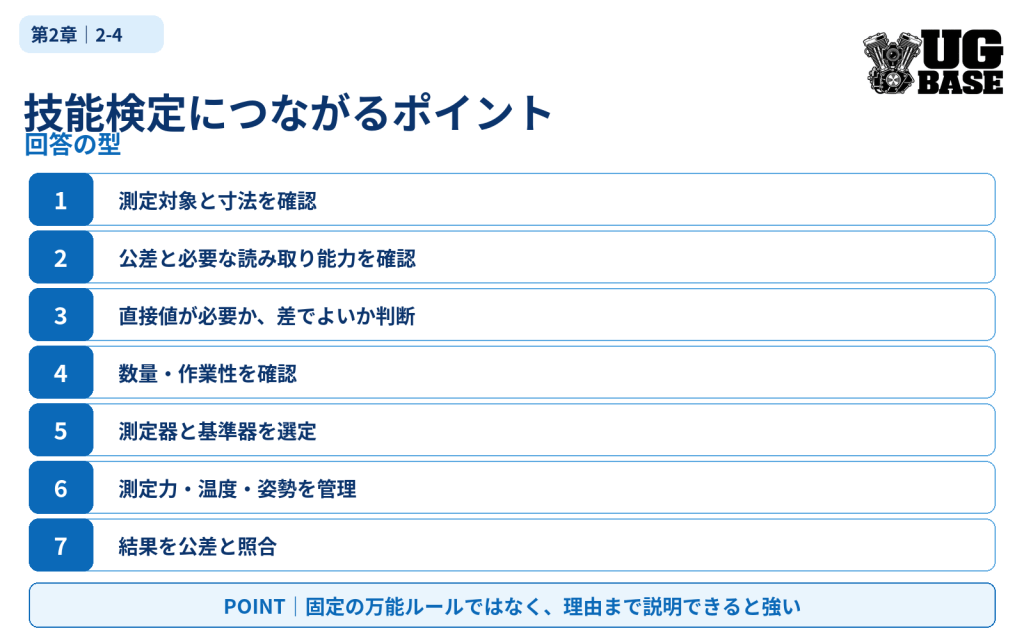
技能検定や計画立案では、「どの測定器を使うか」だけでなく、なぜ直接測定なのか、なぜ比較測定なのかを対象形状・公差・数量・要求精度から説明できるようにすると強くなります。
① 測定対象と寸法を確認
② 公差と必要な読み取り能力を確認
③ 直接値が必要か、基準との差でよいか判断
④ 数量・作業性を確認
⑤ 測定器と基準器を選定
⑥ 測定力・温度・姿勢を管理
⑦ 結果を公差と照合する
確認問題
Q1. 20.000 mmのマスターでゼロ設定し、ワークで+0.008 mmを示した。ワーク寸法はいくらと考える?
答えを見る
答え:条件が適切なら20.008 mmです。基準値20.000 mmに偏差+0.008 mmを加えます。
Q2. 比較測定は直接測定より必ず正確?
答えを見る
答え:必ずではありません。基準器、ゼロ設定、治具、測定力、温度などが適切であることが必要です。
Q3. 同じ20.000 mmの部品を500個検査する場合、比較測定が有利になることがあるのはなぜ?
答えを見る
答え:基準からの偏差だけを確認できるため、同一寸法品の連続判定を効率化しやすいからです。ただし基準の再確認が必要です。
まとめ
- 直接測定は測定器の指示値から寸法を求める
- 比較測定は既知の基準に対する偏差を求める
- 比較測定では基準値+偏差で寸法を求められる場合がある
- 同一寸法の多数個測定では比較測定が効率的なことがある
- 比較測定は基準器・ゼロ設定・治具管理が重要
- どちらを選ぶかは、公差・数量・測定範囲・作業性で決める
- 直接測定でも校正・標準へのつながりは重要
次の記事「測定力とは?」では、ノギスやマイクロメータ、比較測定で結果を左右する測定力について整理します。
参考資料
- BIPM / JCGM VIM|2.5 Measurement method
- ミツトヨ|ダイヤルゲージの正しい使い方、読み方と注意点
- ミツトヨ|ノギスの正しい使い方、読み方と注意点
- NIST|Metrological Traceability
- 産業技術総合研究所 計量標準総合センター
機械検査の教科書


フィードバック
[…] 前の記事「直接測定と比較測定の違い」で解説したように、比較測定は基準条件が重要です。測定力もその条件の一部です。 […]
いいねいいね
[…] 前の記事「直接測定と比較測定の違い」で解説したように、比較測定は基準条件が重要です。測定力もその条件の一部です。 […]
いいねいいね
[…] 前の記事「直接測定と比較測定の違い」で整理したように、比較測定では基準条件の統一が重要です。 […]
いいねいいね
[…] 前の記事「直接測定と比較測定の違い」で整理したように、比較測定では基準条件の統一が重要です。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね