
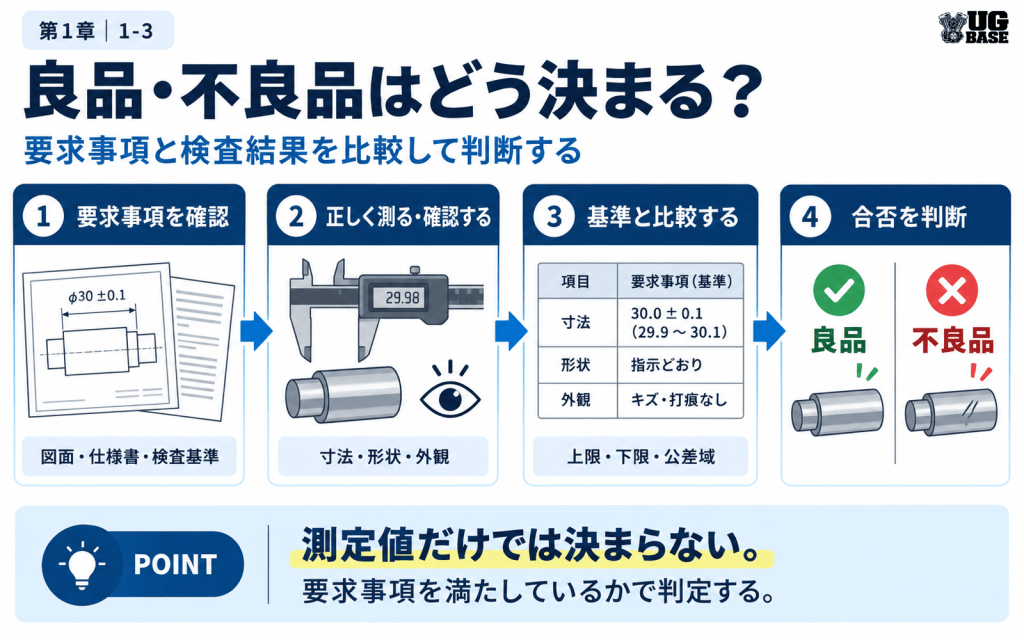
良品・不良品の判定は、「測った数字がそれっぽいか」で決めるものではありません。 図面・仕様書・検査基準などに書かれた要求事項を読み取り、適切な方法で得た検査結果と比較して判断します。
良否判定の基本:
要求事項を確認する → 正しく測る・確認する → 基準と比較する → 合否を判断する
この記事でわかること
- 良品・不良品は何を基準に決まるのか
- 「寸法が公差内=部品全体が良品」とは限らない理由
- 公差境界付近で判定するときに注意したいこと
- 誤判定が起きる代表的な原因
- 不適合が見つかったときの基本的な考え方
- 技能検定「機械検査」の学習にどうつながるか
良品・不良品は何を基準に決まる?
最初に押さえたいのは、良否判定には必ず「比較する相手」が必要ということです。
判定のよりどころになる代表例は、次のとおりです。
- 図面:寸法、公差、幾何公差、表面粗さなど
- 仕様書:機能・性能・材料・外観などの要求
- 検査基準:検査項目、方法、頻度、判定方法
- 作業標準・社内基準:測定位置、測定器、記録方法など
- 適用規格:製品や検査方法に関係する規格
つまり、検査とは「20.01 mmだった」という測定結果そのものではなく、その結果が要求事項を満たしているかを確認するところまでを含みます。詳しくは「測定」と「検査」の違いで整理しています。
良否判定の基本フロー
- 要求事項を確認する
何を、どの範囲で満たす必要があるのかを読み取ります。 - 確認方法を決める
測定器・測定方法・測定位置・基準面などを確認します。 - 測定・観察する
決められた条件で結果を得ます。 - 要求値と比較する
上限・下限、公差域、外観基準などと比較します。 - 合否を判断する
対象となる要求事項を満たしているか確認します。 - 記録する
必要に応じて測定値・判定結果・ロット情報などを残します。
この順番のポイントは、測定器を持つ前に「何を判定するのか」を決めることです。要求が分からないまま測っても、その数字だけでは良否を判断できません。
具体例① 20.00 ±0.02 mmの軸径を判定する
図面に「φ20.00 ±0.02 mm」と指示されている軸を例に考えます。
この寸法だけを見ると、許容範囲は次のようになります。
| 項目 | 値 |
|---|---|
| 基準寸法 | 20.00 mm |
| 上の許容差 | +0.02 mm |
| 下の許容差 | -0.02 mm |
| 上限寸法 | 20.02 mm |
| 下限寸法 | 19.98 mm |
したがって、寸法項目については19.98〜20.02 mmの範囲が判定対象になります。
| 実測値 | 寸法項目の考え方 |
|---|---|
| 20.01 mm | 範囲内 |
| 20.03 mm | 上限を超える |
| 19.97 mm | 下限を下回る |
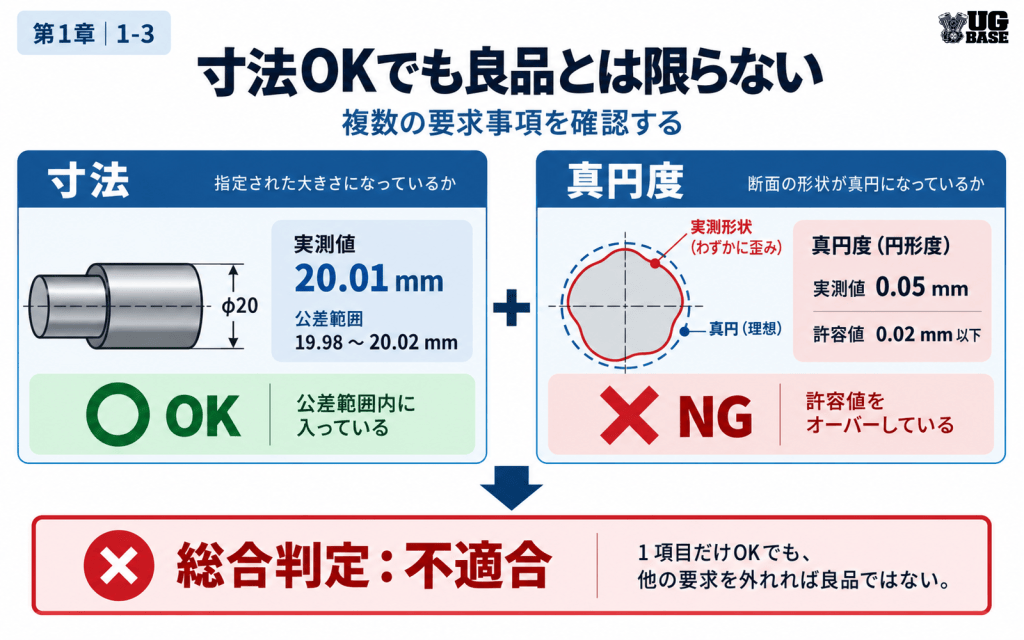
ただし、これは「軸径という1つの寸法要求」だけを見た判定です。部品全体の良否を決めるには、図面上のほかの要求も確認する必要があります。寸法公差そのものは寸法公差とは?で詳しく解説しています。
寸法が公差内でも「良品」とは限らない
ここが初心者が特に間違えやすいところです。
図面には寸法以外にも、次のような要求が入ることがあります。
- 真円度
- 平面度
- 円筒度
- 平行度
- 直角度
- 位置度
- 振れ
- 表面粗さ
- 外観
たとえば軸径が20.01 mmで寸法公差内でも、真円度の要求を外れていれば、少なくともその要求事項については不適合です。
| 検査項目 | 結果 | 判定例 |
|---|---|---|
| 軸径 | 20.01 mm | 要求範囲内 |
| 真円度 | 許容値を超過 | 要求を満たさない |
| 総合 | 複数項目を確認 | 「軸径OK」だけで良品とは決められない |
寸法公差と幾何公差の役割の違いは寸法公差と幾何公差の違い、幾何公差の全体像は幾何公差とは?で確認できます。
公差の境界付近は特に慎重に判断する
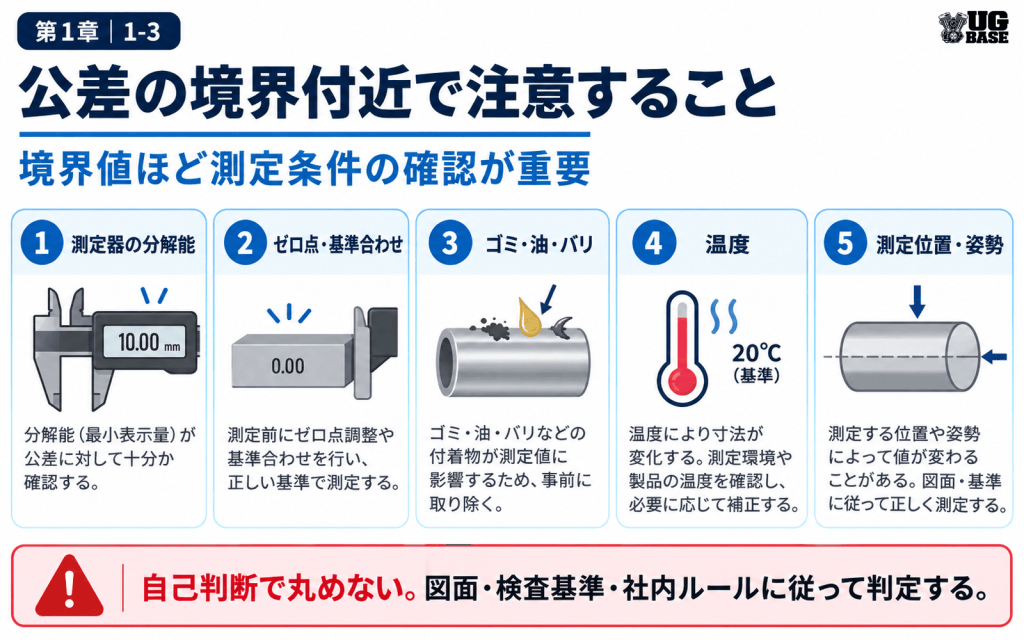
測定値が上限・下限から十分離れていれば判断しやすい一方、公差の境界付近では測定条件の影響を無視できません。
- 測定器の分解能は十分か
- ゼロ点・基準合わせは正しいか
- 測定面にゴミ・油・バリはないか
- 測定力は適切か
- 測定位置・姿勢は正しいか
- 温度条件は適切か
- 測定器の管理状態は適切か
また、測定には不確かさが伴います。産業技術総合研究所の計量資料でも、測定結果は不確かさを伴うものとして整理されています。実際の合否判定で不確かさをどのように扱うかは、適用する規格・図面・検査基準・社内ルールによって異なるため、自己判断で一律に処理しないことが重要です。
特に注意したいのは、都合よく桁を丸めて公差内に入れるような判定です。丸め方法や表示桁、判定ルールが決められている場合は、そのルールに従います。測定誤差については測定誤差とは?も参照してください。
誤判定が起きる代表的な原因
| 原因 | 起こりうる問題 |
|---|---|
| 図面の見落とし | 必要な検査項目を確認せず良品判定する |
| 測定器の選定ミス | 要求精度に対して分解能・測定能力が不足する |
| 測定位置の違い | 本来確認すべき箇所と違う値で判断する |
| ゴミ・油・バリ | 測定値が実際の形状からずれる |
| 温度差 | 熱膨張の影響で寸法が変化する場合がある |
| 記録・転記ミス | 正しく測っても誤った結果として扱われる |
「測定値が出た」ことと、「正しい検査ができた」ことは別です。要求・方法・測定・比較・判定のどこか1つが崩れても、誤判定につながります。
不適合が見つかったらどうする?
実際の現場では、不適合を見つけた後の処置も重要です。具体的なフローは職場の品質管理ルールに従いますが、一般的には次のような考え方になります。
- 対象を識別する
良品と混ざらないようにする。 - 必要な範囲を確認する
単品だけか、同一ロットや前後品まで確認が必要かを決める。 - 決められたルートで報告する
自己判断で流さず、責任者や品質部門へつなぐ。 - 処置結果を記録する
再検査、選別、手直し、廃棄など、決められた処置を記録する。
ここで重要なのは、検査員が勝手に「これくらいなら使える」と基準を変更しないことです。図面や規格、正式な承認手順に基づいて処置します。
よくある間違い
- 1か所だけ公差内なら良品だと思う
→ 部品には複数の要求事項がある場合があります。 - 測定器の数字をそのまま信用する
→ 測定姿勢・測定面・温度・器差などの影響を確認します。 - 境界値を自己判断で丸める
→ 定められた丸め・判定ルールに従います。 - 規格外でも機能しそうならOKにする
→ 正式な変更・特採等の手続きなしに判定基準を変えません。 - 前回と同じ部品だから同じ基準だと思う
→ 図面改訂や基準変更がないか確認します。
技能検定「機械検査」につながるポイント
厚生労働省の技能検定では、機械検査は現在も「機械検査作業」として試験基準が定められています。実技試験には、実際的な対象物や状況について判別・判断・測定・計算などを行う形式が含まれます。
そのため、単に「ノギスの読み方」や「公差計算」を覚えるだけでなく、次の順で考えられることが重要です。
- 何を要求されているか読む
- 何を測定・確認すべきか決める
- 適切な測定方法を選ぶ
- 得た結果を基準と比較する
- 合否を説明できる
この考え方は、学科だけでなく実技ペーパーや測定方法を説明する問題にもつながります。
ミニ問題
Q1. φ20.00 ±0.02 mmの軸を測定して20.01 mmだった。部品全体を良品と断定できる?
答え:断定できません。軸径という寸法項目は範囲内ですが、ほかに幾何公差・表面粗さ・外観などの要求があれば、それらも確認する必要があります。
Q2. 軸径は公差内だが、指定された真円度を外れていた。良品にできる?
答え:そのまま良品とは判断できません。寸法と真円度は別の要求事項です。
Q3. 測定値が上限値と同じ表示だったら必ず合格?
答え:表示値だけで一律に断定するのは避けます。適用する図面・規格・検査基準、測定方法、表示桁、丸め、不確かさの扱いなど、定められた判定ルールを確認します。
まとめ
- 良否判定は、検査結果を図面・規格・検査基準などの要求事項と比較して行う
- 寸法が公差内でも、幾何公差や表面粗さなど別の要求を外れれば良品とは限らない
- 公差境界付近ほど、測定方法・測定器・環境・判定ルールの確認が重要
- 誤判定を防ぐには「要求 → 方法 → 測定 → 比較 → 判定」の流れを崩さない
- 不適合を見つけたら、自己判断で基準を変えず決められた処置ルートに従う
良品かどうかを決めるのは「測定値」ではなく、「要求事項と検査結果の比較」です。
参考にした公的資料
機械検査の教科書


フィードバック
[…] まずは「測定」と「検査」の違いと、良品・不良品はどう決まる?を理解してから先へ進むと、後の内容がつながりやすくなります。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事|No.1|機械検査とは?📚 機械検査の教科書 TOPへ次の記事|No.3|良品・不良品はどう決まる? → […]
いいねいいね