
寸法公差は、図面で指定された寸法に対して「どこまでのズレを許容するか」を数値で示したものです。機械検査では、単に測定値を読むだけでなく、図面から上限寸法・下限寸法を求め、その範囲と実測値を比較して合否を判断します。
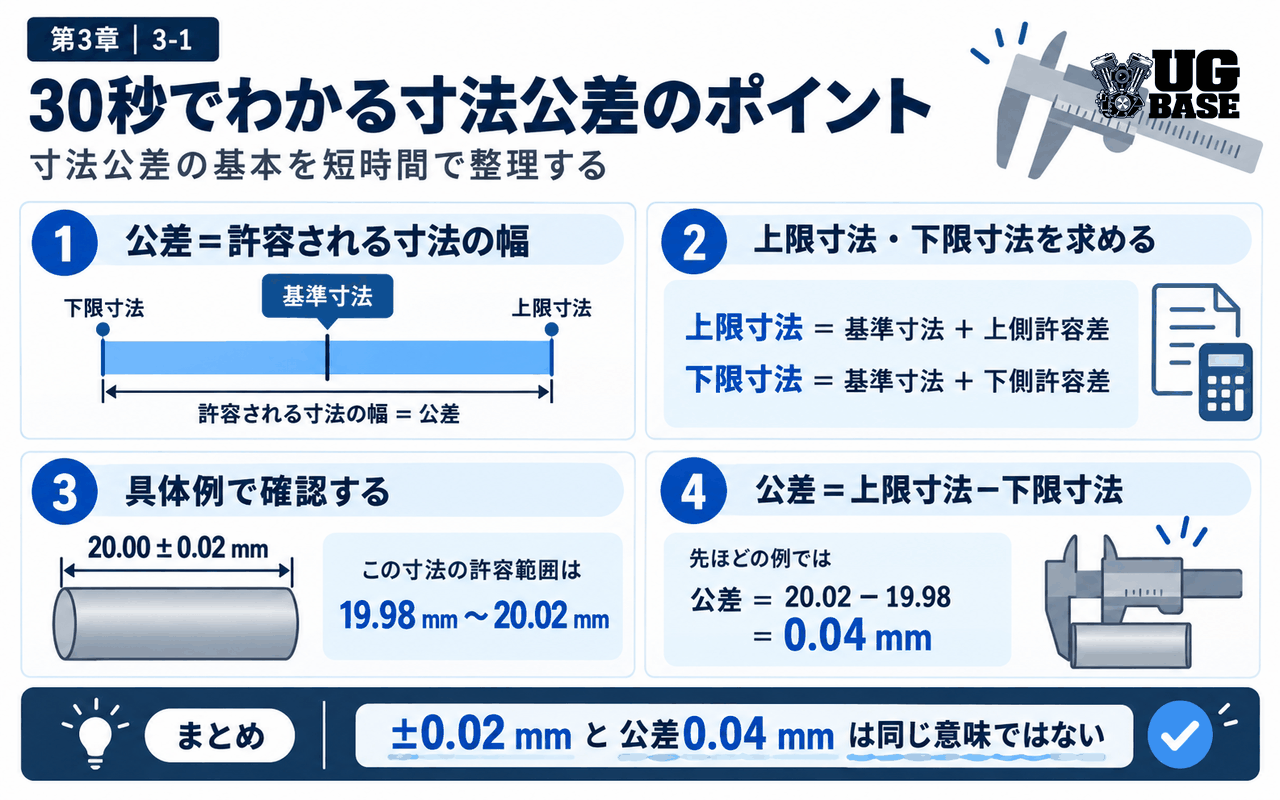
・公差=許容される寸法の幅
・上限寸法と下限寸法を必ず計算する
・20.00±0.02 mmなら許容範囲は19.98〜20.02 mm
・このとき公差幅は0.04 mm
・公差0.04 mmと±0.04 mmは同じ意味ではない
・境界付近では測定不確かさや判定ルールも重要
30秒でわかるポイント
- 図面寸法には「狙いの寸法」と「許容されるズレ」がある
- 上側許容差・下側許容差から上限寸法・下限寸法を求める
- 公差=上限寸法-下限寸法
- 実測値が許容範囲内なら寸法上は適合候補、範囲外なら不適合
- ただし限界付近では測定不確かさや社内判定ルールを確認する
- 片側公差と両側公差では読み方が違う
寸法公差とは?
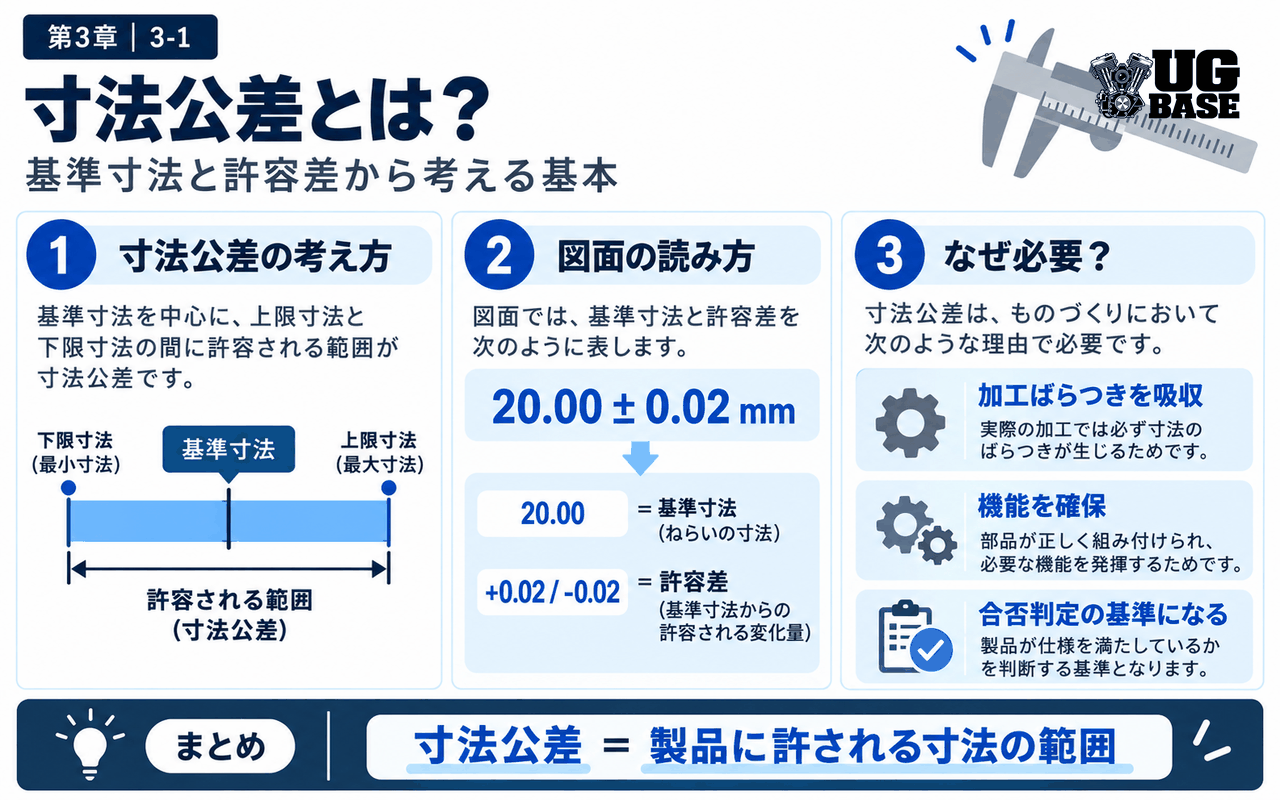
たとえば図面に20.00±0.02 mmと書かれている場合、20.00 mmが基準となる寸法で、そこから上側に0.02 mm、下側に0.02 mmまでのズレが許容されます。
したがって許容される寸法は19.98〜20.02 mmです。この「許容される範囲の幅」が寸法公差です。
上限寸法・下限寸法・公差の関係
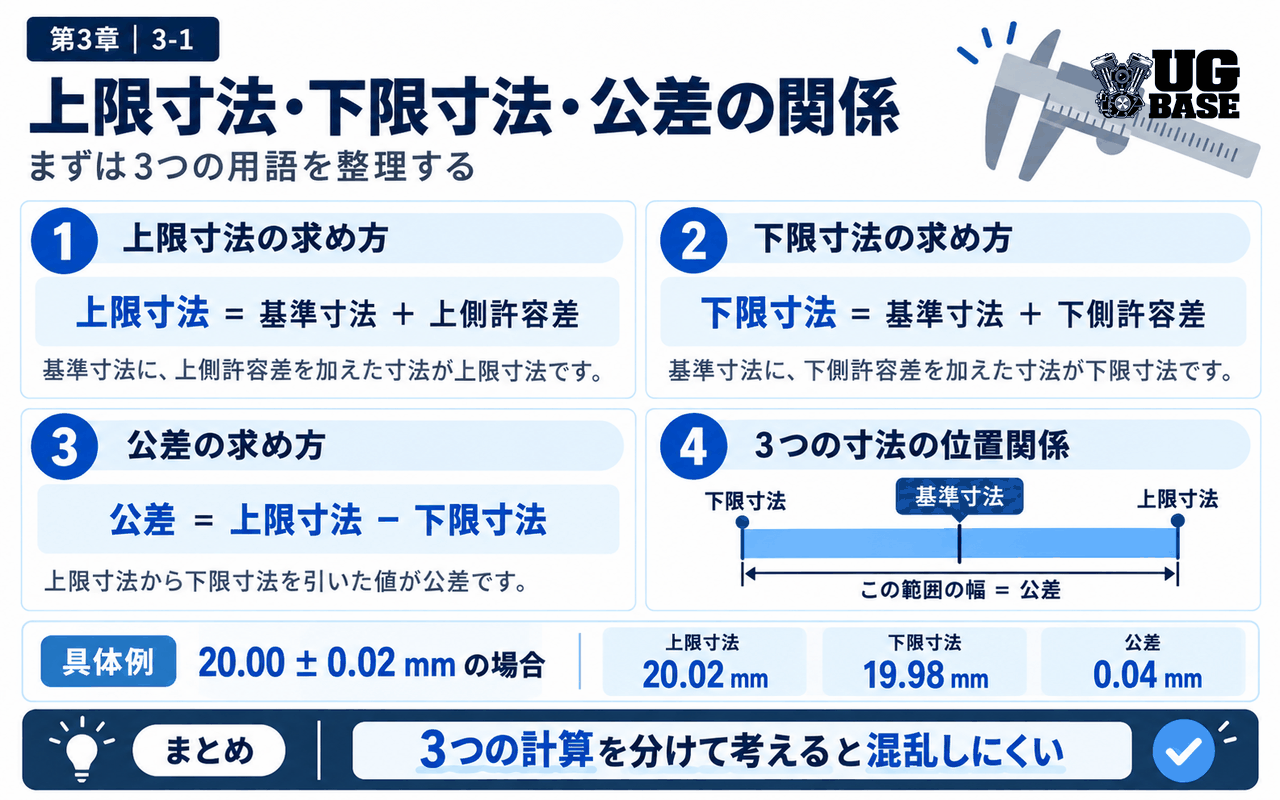
下限寸法 = 基準となる寸法 + 下側許容差
公差 = 上限寸法 - 下限寸法
20.00±0.02 mmの場合、上限寸法20.02 mm、下限寸法19.98 mmなので、公差は0.04 mmです。
数値例1|20.00±0.02 mmを読む
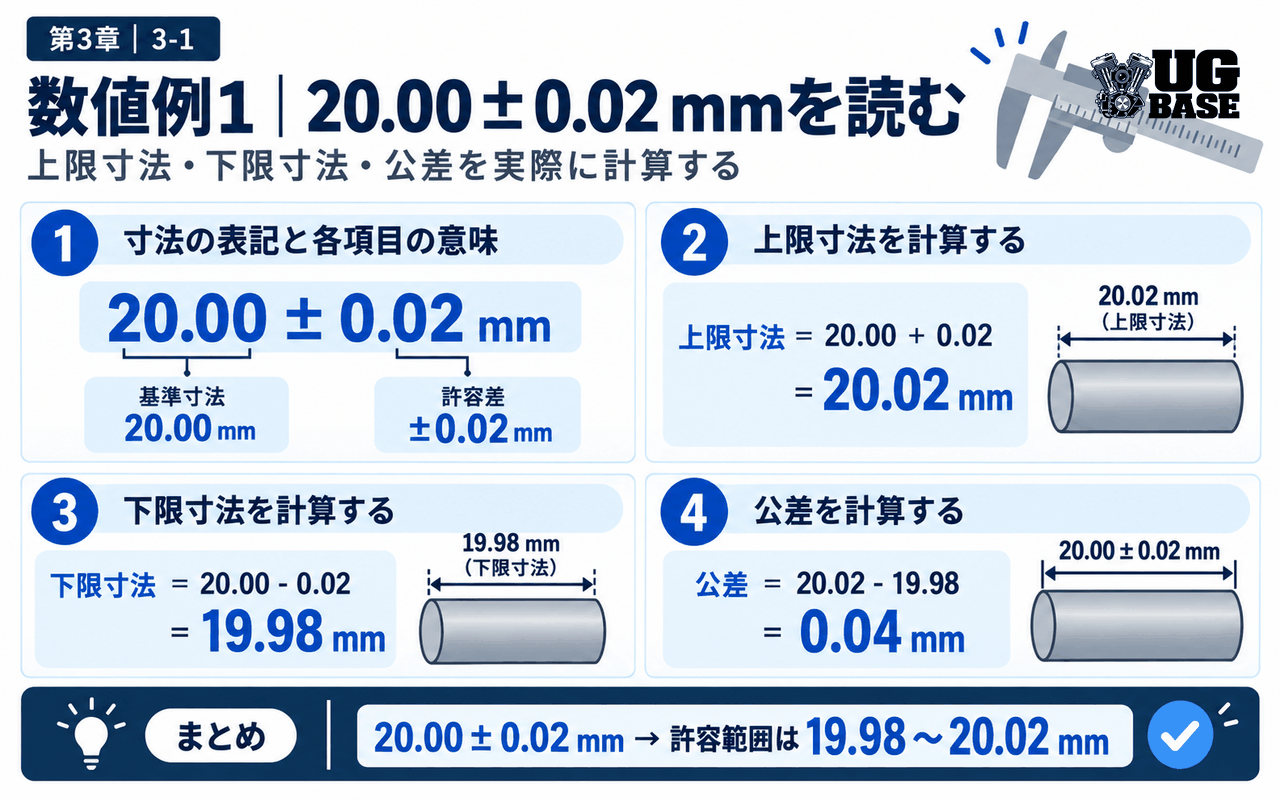
| 項目 | 値 |
|---|---|
| 基準となる寸法 | 20.00 mm |
| 上側許容差 | +0.02 mm |
| 下側許容差 | -0.02 mm |
| 上限寸法 | 20.02 mm |
| 下限寸法 | 19.98 mm |
| 公差幅 | 0.04 mm |
実測値が20.01 mmなら範囲内、20.03 mmなら上限寸法を超えているため範囲外です。
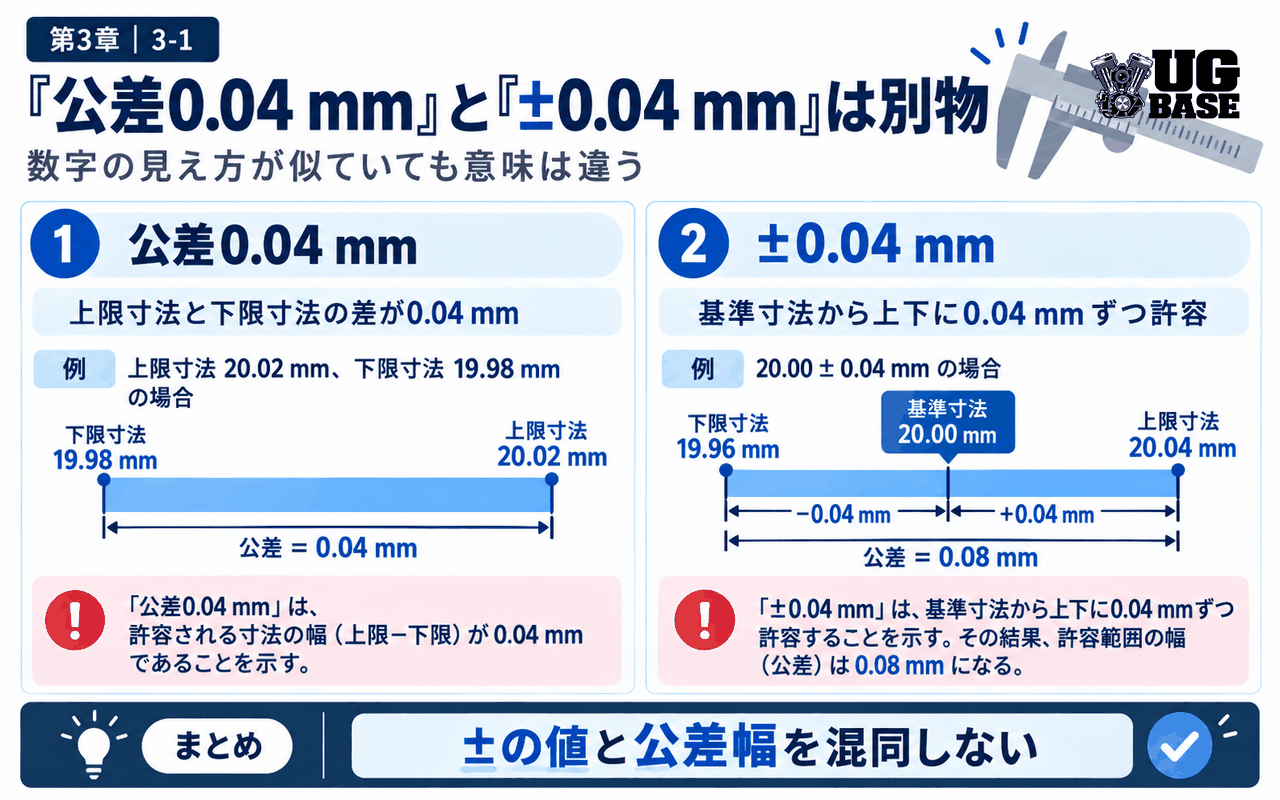
「公差0.04 mm」と「±0.04 mm」は別物
ここは初心者が特に間違えやすいポイントです。
- 公差0.04 mm:上限と下限の差が0.04 mm
- ±0.04 mm:基準寸法から上下に0.04 mmずつ許容されるため、公差幅は0.08 mm
「±」の後ろの数字と、公差幅そのものを混同しないようにします。
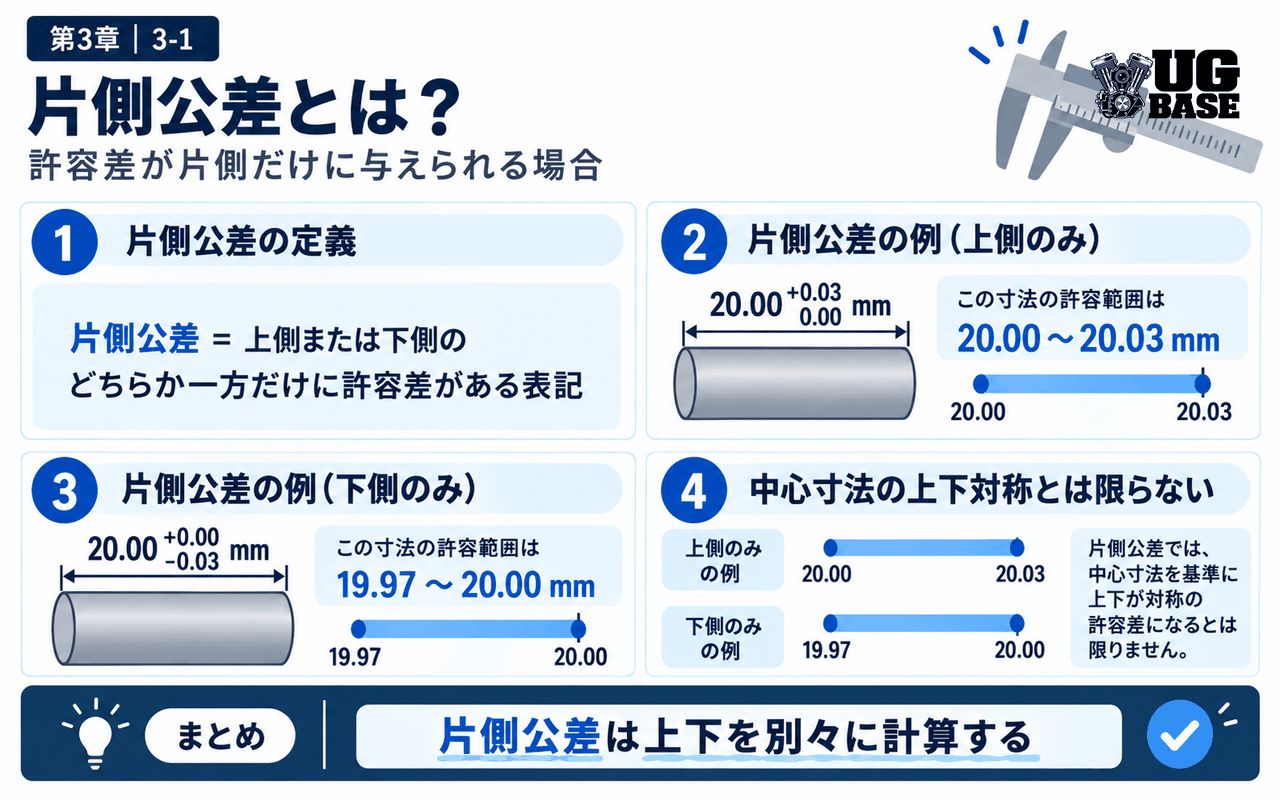
片側公差とは?
許容差が片側だけに与えられる場合を、現場では片側公差として扱います。たとえば20.00 +0.03 / 0.00 mmなら、許容範囲は20.00〜20.03 mmです。
逆に20.00 +0.00 / -0.03 mmなら、許容範囲は19.97〜20.00 mmです。
両側で値が違う公差もある
上側と下側の許容差が同じとは限りません。たとえば20.00 +0.02 / -0.01 mmなら、上限寸法は20.02 mm、下限寸法は19.99 mm、公差幅は0.03 mmです。
このような表記では、±表記に置き換えず、上側と下側をそのまま別々に計算する方が安全です。
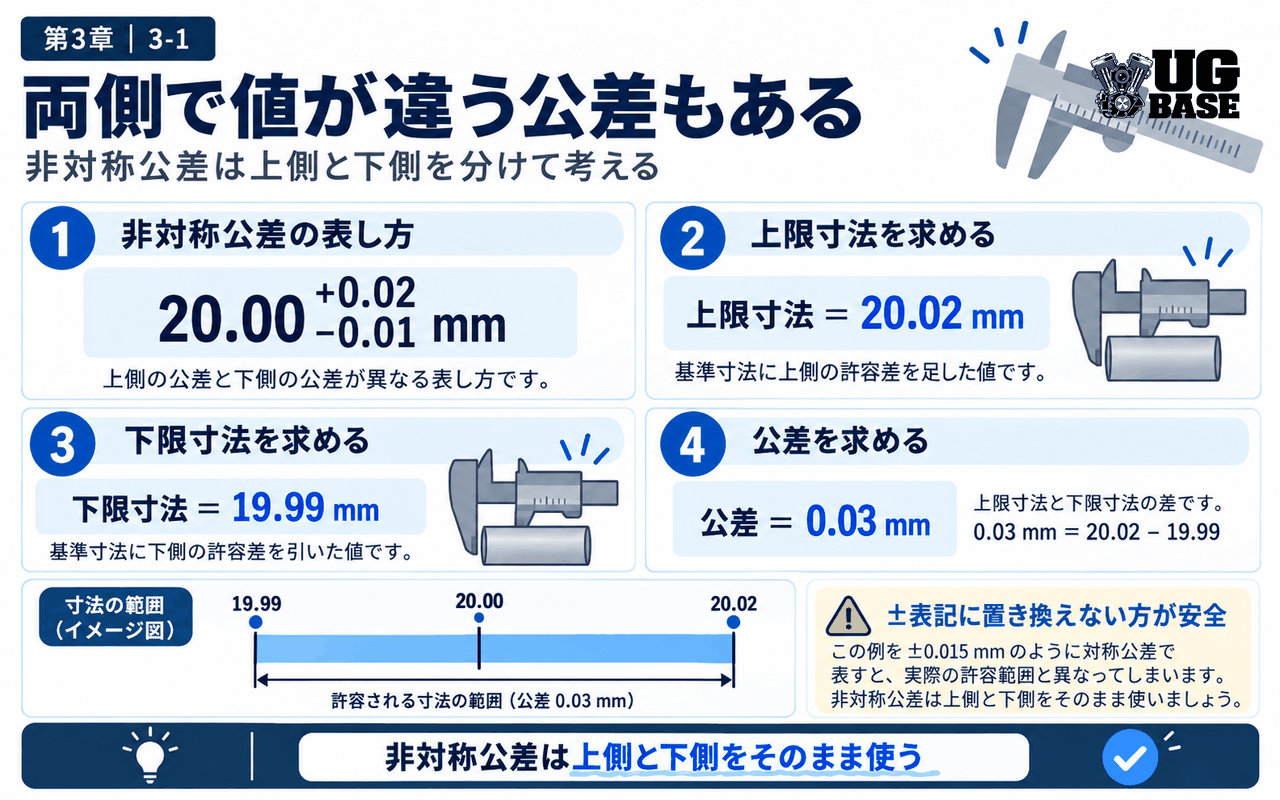
数値例2|20.00 +0.02 / -0.01 mm
下限寸法:20.00-0.01=19.99 mm
公差:20.02-19.99=0.03 mm
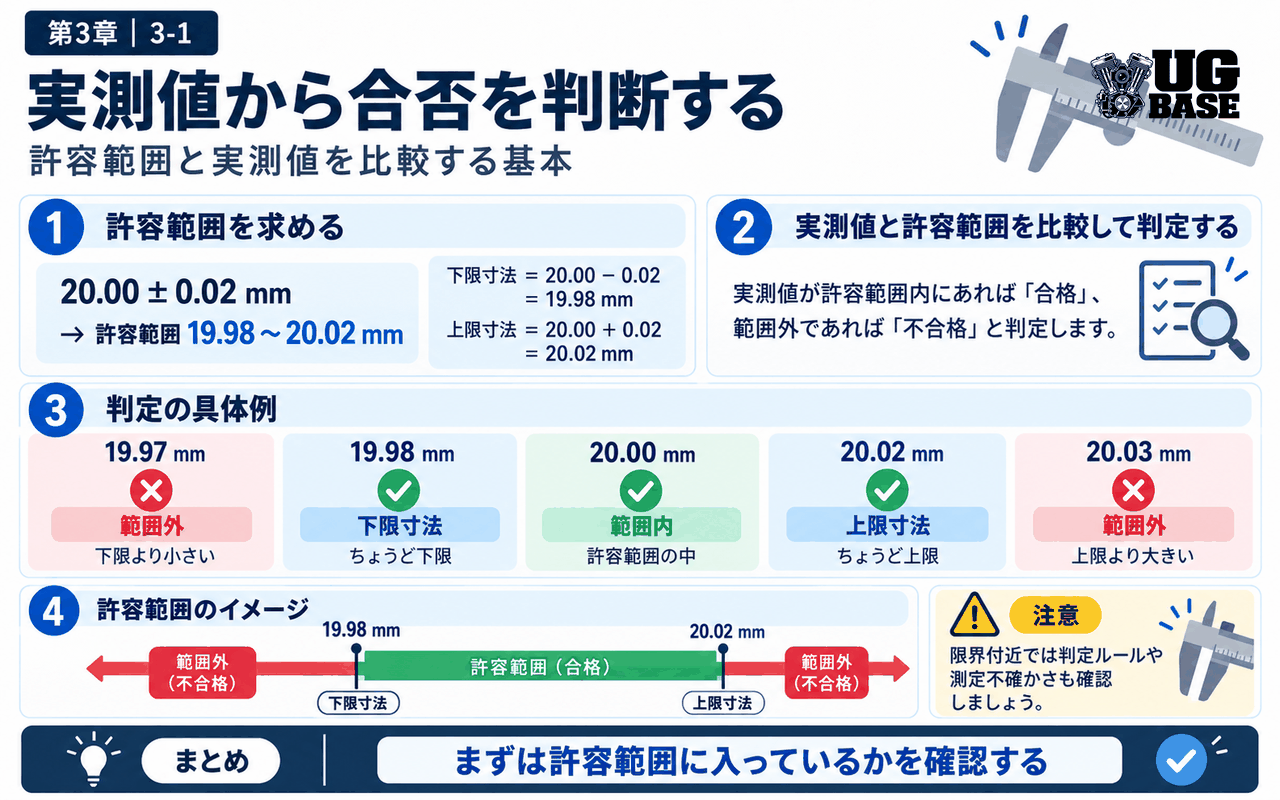
実測値から合否を判断する
20.00±0.02 mmの部品を測定した場合、単純な寸法範囲の比較は次のようになります。
| 実測値 | 範囲との関係 |
|---|---|
| 19.97 mm | 下限19.98 mm未満 |
| 19.98 mm | 下限寸法 |
| 20.00 mm | 範囲内 |
| 20.02 mm | 上限寸法 |
| 20.03 mm | 上限20.02 mm超過 |
ただし、実際の品質判定では図面、社内標準、顧客要求、測定不確かさを含む判定ルールを優先します。
限界値ぴったりはOK?
図面上の許容範囲だけを数学的に見ると、19.98 mmや20.02 mmは限界値です。しかし実測値には測定不確かさがあるため、境界付近を単純に「表示値だけ」で決めてよいとは限りません。
ISO 14253-1では、仕様限界付近の適合・不適合判定について測定不確かさを考慮した決定ルールが扱われています。現場では自社の検査規格や顧客との取り決めを優先します。
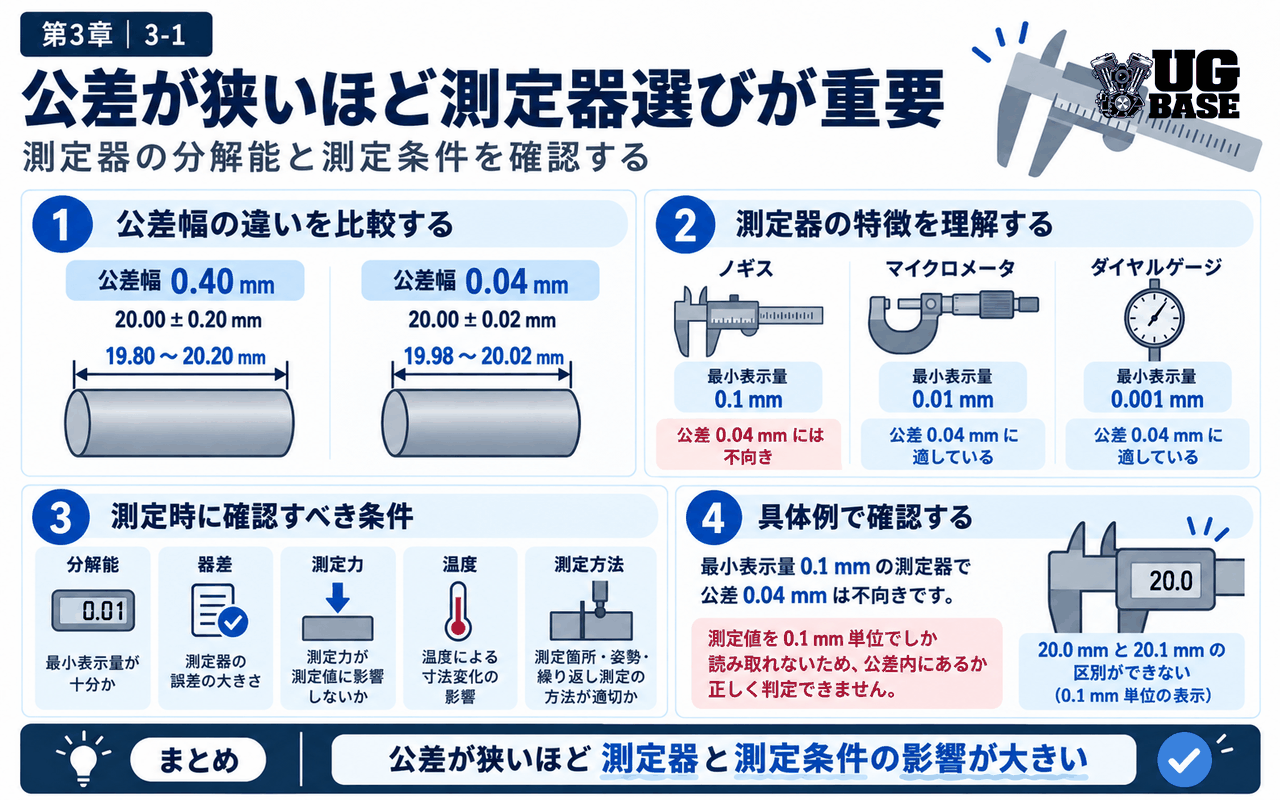
公差が狭いほど測定器選びが重要になる
公差が狭くなるほど、測定器の分解能・器差・測定力・温度・測定方法の影響が相対的に大きくなります。
たとえば公差幅0.04 mmの寸法を、最小表示量0.1 mmの測定器で判定するのは適切ではありません。前の記事「分解能・最小読取値とは?」で解説したように、公差に対して十分な読み取り能力がある測定器を選びます。
公差と測定誤差は同じではない
公差は製品に許される範囲です。一方、測定誤差は測定結果と参照値のズレに関する概念です。
- 公差:製品仕様側の許容範囲
- 測定誤差:測定側のズレ
- 測定不確かさ:測定結果にどの程度のばらつきがあり得るかを示す情報
これらを混同すると、「公差が広いから測定器は何でもよい」「測定誤差が公差以内ならOK」といった誤った判断につながります。
寸法公差とはめあい公差の違い
寸法公差は、単体部品の寸法に許容される範囲を表します。一方、はめあいでは穴と軸それぞれの寸法公差と位置関係から、すきま・しまりの状態が決まります。
つまり、はめあいを理解する前提として寸法公差があると考えると分かりやすいです。ISO 286-1では、線寸法の公差・偏差・はめあいに関する基本概念が整理されています。
現場での確認順
- 図面寸法を確認する
- 上側許容差・下側許容差を読む
- 上限寸法・下限寸法を計算する
- 公差幅を確認する
- 公差に合った測定器を選ぶ
- 温度・清掃・測定力など測定条件を整える
- 実測値と限界値を比較し、判定ルールに従う
よくある間違い
- ±0.02 mmだから公差は0.02 mmと思う
- 上限寸法だけ見て下限寸法を計算しない
- 片側公差を±公差と同じように扱う
- 20.00 +0.02 / -0.01を20.00±0.02と読み替える
- 公差と測定誤差を同じものだと思う
- 限界値付近でも測定不確かさを考えない
- 公差が狭いのに測定器の分解能を確認しない
- 図面より現場の「いつもの感覚」を優先する
🎓 技能検定につながるポイント
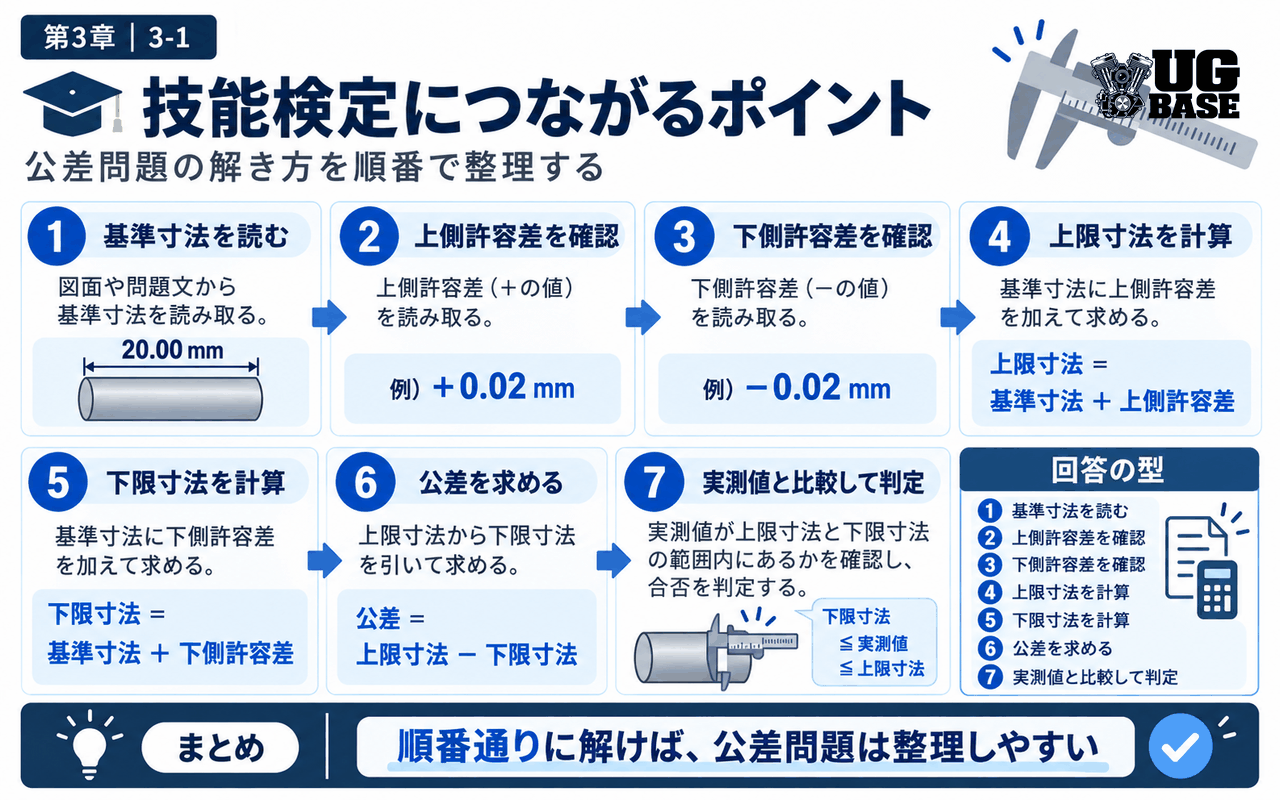
技能検定では、図面から許容範囲を正しく読み、上限寸法・下限寸法・公差を計算できることが基本です。
① 基準となる寸法を読む
② 上側許容差を確認する
③ 下側許容差を確認する
④ 上限寸法を計算する
⑤ 下限寸法を計算する
⑥ 公差=上限-下限を求める
⑦ 実測値が範囲内か確認する
確認問題
Q1. 20.00±0.03 mmの上限寸法・下限寸法・公差はいくつ?
答えを見る
答え:上限20.03 mm、下限19.97 mm、公差0.06 mmです。
Q2. 30.00 +0.02 / -0.01 mmの許容範囲は?
答えを見る
答え:29.99〜30.02 mmです。公差は0.03 mmです。
Q3. 50.00 +0.00 / -0.05 mmを49.96 mmと測定した。寸法範囲内?
答えを見る
答え:図面上の範囲は49.95〜50.00 mmなので、49.96 mmは範囲内です。実際の最終判定は社内・顧客の判定ルールに従います。
まとめ
- 寸法公差は製品に許容される寸法範囲の幅
- 上限寸法と下限寸法を必ず計算する
- 公差=上限寸法-下限寸法
- ±表記では公差幅は上下の許容差を合計した値になる
- 片側公差・非対称公差は上下を別々に読む
- 公差と測定誤差は別の概念
- 公差が狭いほど測定器・測定条件の影響が大きくなる
- 限界付近では測定不確かさと判定ルールを確認する
次の記事「基準寸法・実寸法・限界寸法とは?」では、寸法公差を読むために必要な寸法用語をさらに詳しく整理します。
参考資料
- ISO 14405-1:2025|Dimensional tolerancing — Linear sizes
- ISO 286-1:2010|Basis of tolerances, deviations and fits
- ISO 14253-1:2017|Decision rules for verifying conformity or nonconformity
- ミスミ|寸法公差
機械検査の教科書


フィードバック
[…] ただし、これは「軸径という1つの寸法要求」だけを見た判定です。部品全体の良否を決めるには、図面上のほかの要求も確認する必要があります。寸法公差そのものは寸法公差とは?で詳しく解説しています。 […]
いいねいいね
[…] この段階では寸法公差とは?を中心に進めると理解しやすくなります。 […]
いいねいいね
[…] 次の記事「寸法公差とは?」では、測定した値を図面の許容範囲とどう照合するかを整理します。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] この段階では寸法公差とは?を中心に進めると理解しやすくなります。 […]
いいねいいね
[…] ただし、これは「軸径という1つの寸法要求」だけを見た判定です。部品全体の良否を決めるには、図面上のほかの要求も確認する必要があります。寸法公差そのものは寸法公差とは?で詳しく解説しています。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね