
「正しい値に近い」ことと「何回測っても同じ値になる」ことは別です。機械検査では、基準値への近さと、繰返し測定した値の散らばりを分けて考えないと、安定しているのに間違っている測定を見逃します。
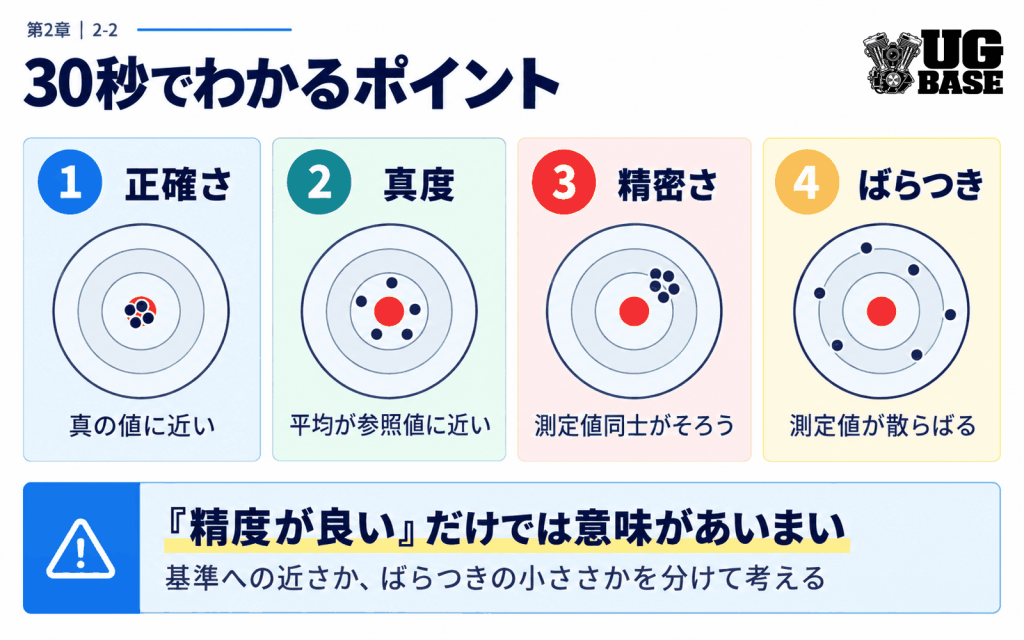
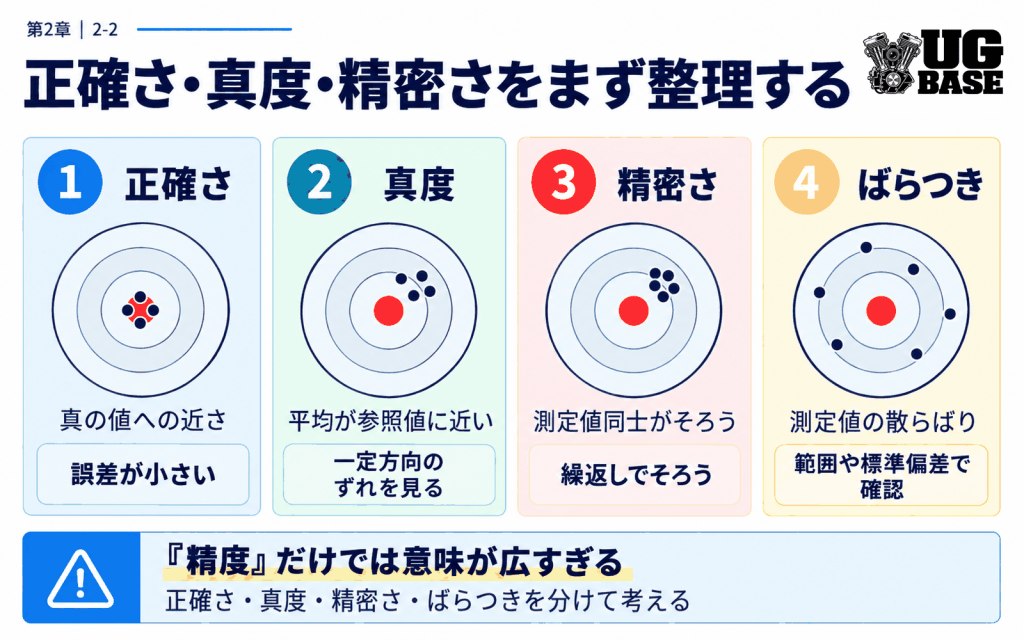
・正確さ:測定値が真の値にどれだけ近いかという概念
・真度:繰返し測定の平均が参照値にどれだけ近いか
・精密さ:繰返し測定した値同士がどれだけそろうか
・ばらつき:測定値がどの程度散らばっているか
「精度が良い」だけでは意味が曖昧です。基準への近さなのか、ばらつきの小ささなのかを具体的に言うことが重要です。
30秒でわかるポイント
- 正確さと精密さは同じ意味ではない
- ばらつきが小さくても、基準から一定量ずれていれば正しいとは限らない
- 平均が基準値に近くても、1回ごとの値が大きく散らばるなら測定は安定していない
- 現場では「精度が良い」ではなく、基準からのずれ・平均値・ばらつきを分けて確認する
| 用語 | 何を見る? | 現場でのイメージ |
|---|---|---|
| 正確さ | 真の値への近さ | 誤差が小さいほど「より正確」 |
| 真度 | 繰返し測定の平均と参照値の近さ | 一定方向のずれが小さいか |
| 精密さ | 繰返し測定値同士のそろい方 | 散らばりが小さいか |
| ばらつき | 測定値の散らばり | 範囲・標準偏差などで確認 |
正確さ・真度・精密さをまず整理する
正確さ|真の値にどれだけ近いか
VIM(国際計量用語集)では、measurement accuracy(測定の正確さ)は、測定値と測定対象の真の値との一致の近さを表す概念です。数値そのものとして「正確さ=0.01 mm」のように表す量ではありません。
実際の現場では真の値そのものを完全には知れないため、校正された基準器や参照値との比較で「どの程度近いか」を確認します。前の記事「測定誤差とは?」で解説した測定値−参照値も、実務上の判断材料になります。
真度|平均が参照値にどれだけ近いか
measurement trueness(測定の真度)は、十分多数の繰返し測定を行ったときの平均が、参照値にどれだけ近いかという考え方です。VIMでは、真度は系統誤差と逆の関係にあり、ランダム誤差とは直接結びつけないと整理されています。
たとえば基準値が10.000 mmなのに、何回測っても10.050 mm前後になる場合、値同士はそろっていますが、平均は基準から約+0.050 mmずれています。これは「ばらつきは小さいが、真度がよくない」状態です。
精密さ|測定値同士がどれだけそろうか
measurement precision(測定の精密さ)は、指定された条件で同じもの・類似したものを繰返し測定したとき、測定値同士がどれだけ一致するかを表します。一般に標準偏差・分散・変動係数など、散らばりを示す量で評価します。
つまり、値が毎回ほぼ同じなら精密さは良い方向ですが、その値が基準に近いとは限りません。ここが機械検査で特に混同しやすいポイントです。
「精度が良い」は何が良いのか曖昧
日本の現場では「この測定器は精度が良い」「この測り方は精度が出る」と表現することがあります。しかし「精度」という言葉だけでは、基準への近さを言っているのか、繰返し時のばらつきを言っているのかが分かりません。
説明するときは「基準値との差が小さい」「繰返しのばらつきが小さい」「再現性が良い」のように、何を評価したのかまで言葉にすると誤解が減ります。
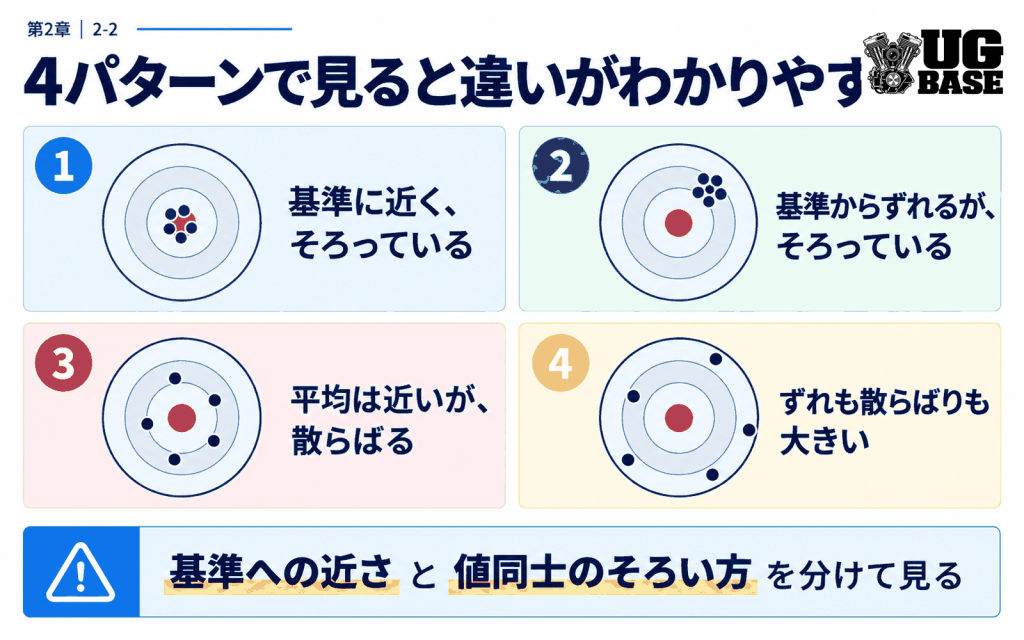
4パターンで見ると違いがわかりやすい
| 状態 | 基準への近さ | ばらつき | 現場での見方 |
|---|---|---|---|
| ① 基準に近く、そろっている | 良い | 小さい | 望ましい状態 |
| ② 基準からずれているが、そろっている | 悪い | 小さい | 系統的なずれを疑う |
| ③ 平均は基準付近だが、散らばる | 平均では近い | 大きい | 測定条件・測定力などを疑う |
| ④ 基準からずれ、さらに散らばる | 悪い | 大きい | 原因が複数ある可能性 |
「毎回同じ値が出る=正しい」ではなく、「基準への近さ」と「値同士のそろい方」を2軸で見るのがポイントです。
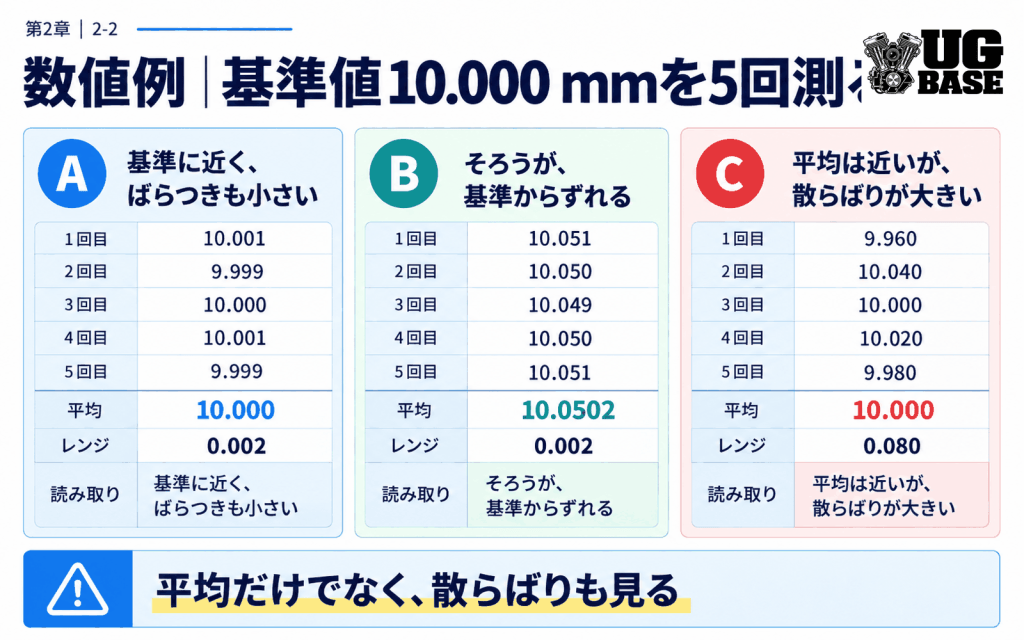
数値例|基準値10.000 mmを5回測る
同じ10.000 mmの基準を5回測定した例で比較します。ここでは理解しやすくするため、平均値と最大値−最小値(レンジ)を使います。レンジは簡単な散らばり確認には便利ですが、正式な統計評価では標準偏差などを使う場合があります。
| 例 | 5回の測定値(mm) | 平均(mm) | レンジ | 読み取り |
|---|---|---|---|---|
| A | 10.001 / 9.999 / 10.000 / 10.001 / 9.999 | 10.000 | 0.002 | 基準に近く、ばらつきも小さい |
| B | 10.051 / 10.050 / 10.049 / 10.050 / 10.051 | 10.0502 | 0.002 | よくそろうが、基準から約+0.050 mmずれる |
| C | 9.960 / 10.040 / 9.980 / 10.020 / 10.000 | 10.000 | 0.080 | 平均は合うが、ばらつきが大きい |
| D | 10.050 / 10.110 / 10.080 / 10.130 / 10.090 | 10.092 | 0.080 | 基準からずれ、ばらつきも大きい |
例B|「毎回同じだからOK」が危険な理由
例Bはレンジが0.002 mmしかなく、非常に安定して見えます。しかし平均は10.0502 mmで、基準10.000 mmから約+0.0502 mmずれています。ゼロ点・校正・基準・温度条件など、一定方向へずらす要因を確認する必要があります。
例C|「平均が合っているからOK」も危険
例Cは平均だけ見ると10.000 mmで基準と一致しています。しかし最大10.040 mm、最小9.960 mmでレンジは0.080 mmあります。1回の測定結果を製品判定に使うなら、平均だけ正しくても十分とは言えません。
系統誤差・ランダム誤差との関係
前の記事で解説した誤差の種類と組み合わせると理解しやすくなります。
| 現象 | 考えやすい誤差 | 例 |
|---|---|---|
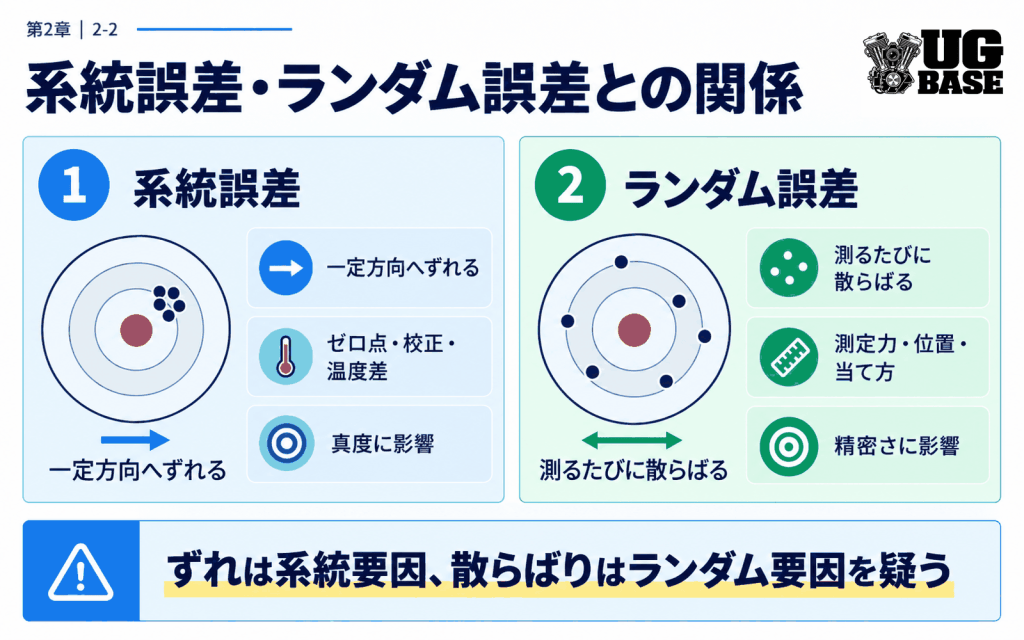
| 基準から一定方向へずれる | 系統誤差 | ゼロ点、校正、一定した温度差 |
| 測るたびに値が散らばる | ランダム誤差 | 測定力、位置、当て方、読み取りの微差 |
| ずれも散らばりもある | 両方の可能性 | 基準ずれ+作業条件の不安定 |
実務では「系統誤差なら必ずこの原因」「ランダム誤差なら必ずこの原因」と単純には決められません。測定器・作業者・環境・測定物・測定方法を順に確認して切り分けます。
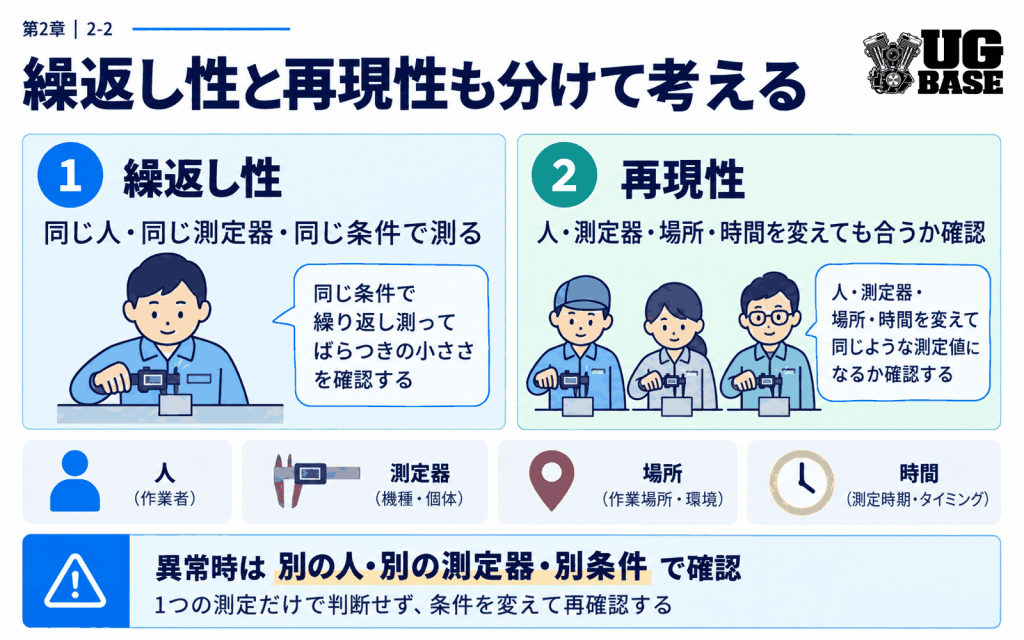
繰返し性と再現性も分けて考える
繰返し性|条件をそろえて測る
VIMではmeasurement repeatability(測定の繰返し性)を、繰返し条件下での測定精密さとしています。つまり、同じ測定手順・同じ測定者・同じ測定系・同じ場所など、条件をできるだけそろえて短時間に繰返したときのそろい方です。
再現性|条件を変えても結果が合うか
測定者・測定器・場所・時間など条件を変えて確認すると、同じ人が同じ測定器で繰返すだけでは見えない差を発見できます。現場では、異常値が出たときに別の人・別の測定器・別の基準でクロスチェックする考え方につながります。
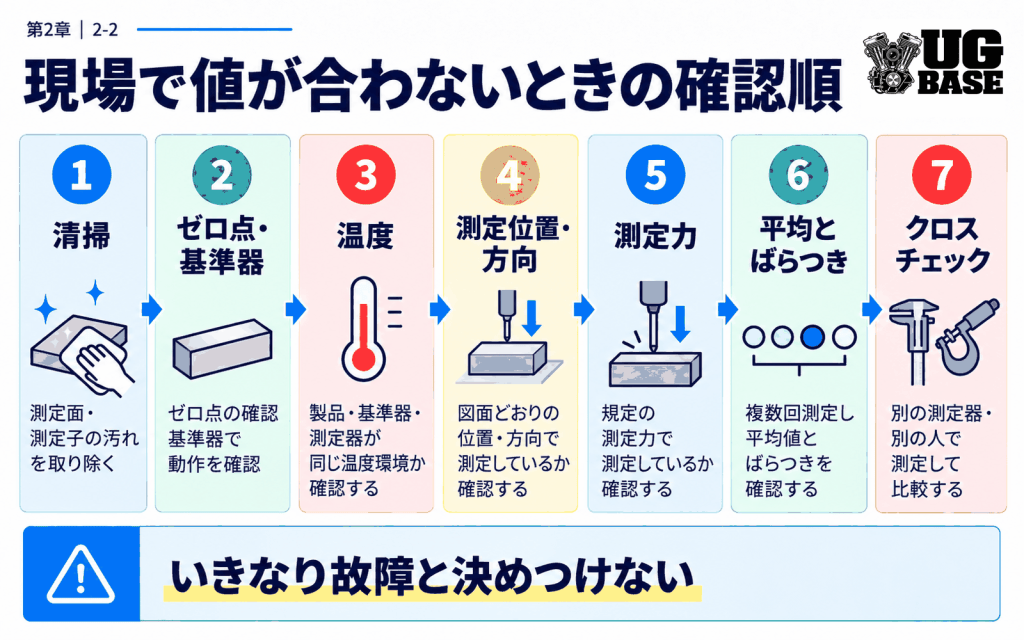
現場で値が合わないときの確認順
- 測定面・測定物を清掃する
- ゼロ点・基準器を確認する
- 温度や測定物の温度なじみを確認する
- 測定位置・方向・姿勢を固定する
- 測定力をそろえる
- 同じ条件で複数回測り、平均とばらつきを見る
- 別の人・別の測定器・別の基準でクロスチェックする
この順で確認すると、「測定器が壊れた」と最初から決めつけず、系統的なずれなのか、測定条件によるばらつきなのかを整理しやすくなります。
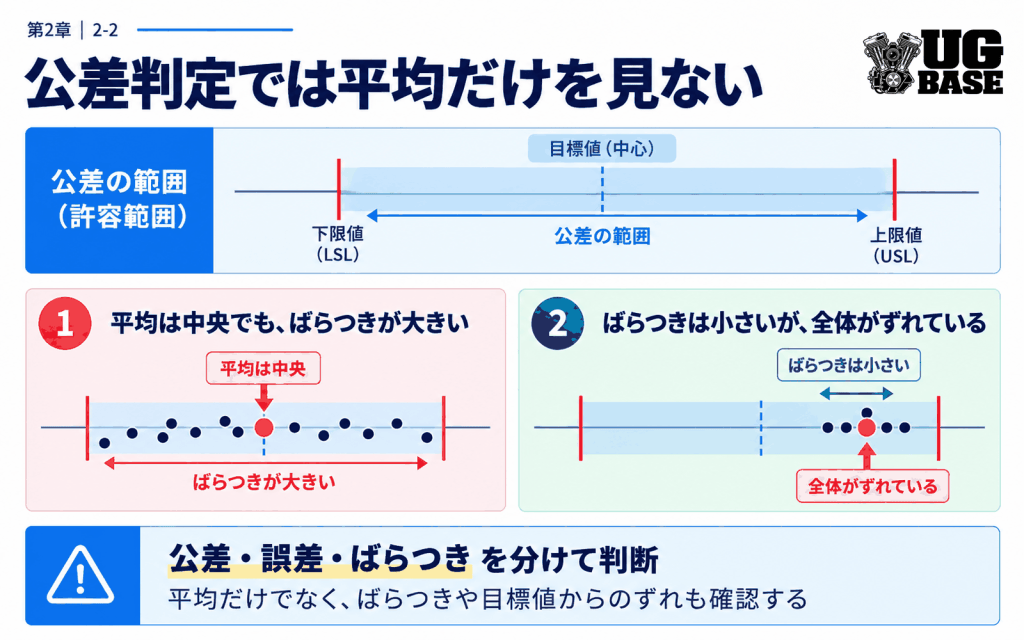
公差判定では平均だけを見ない
製品の合否を判断するときは、平均値が公差中央に入っているから安全とは限りません。ばらつきが大きければ、個々の測定値が上限・下限へ近づいたり、条件のわずかな変化で判定が変わったりします。
反対に、測定値が非常によくそろっていても、測定系全体が一定方向にずれていれば、誤った合否判定を安定して繰返す可能性があります。公差・測定誤差・ばらつき・測定不確かさはそれぞれ役割が違うため、社内の正式な測定・判定ルールを優先してください。
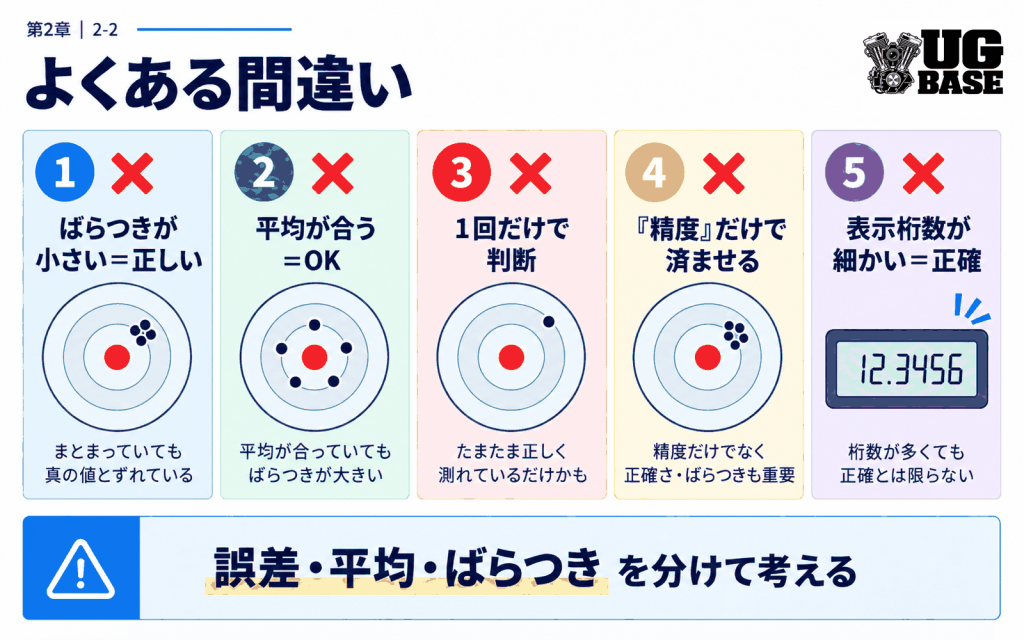
よくある間違い
- ばらつきが小さい=正しいと決める
- 平均が基準値に合う=測定は安定していると決める
- 1回の測定だけで「精度が良い・悪い」と判断する
- 「精度」という言葉だけで正確さと精密さをまとめてしまう
- 表示桁数が細かい測定器ほど、必ず正確だと思う
- 測定器だけを原因にして、温度・測定力・位置・測定物を確認しない
表示桁数と測定の正確さの違いは、次の記事「分解能・最小読取値とは?」で詳しく整理します。
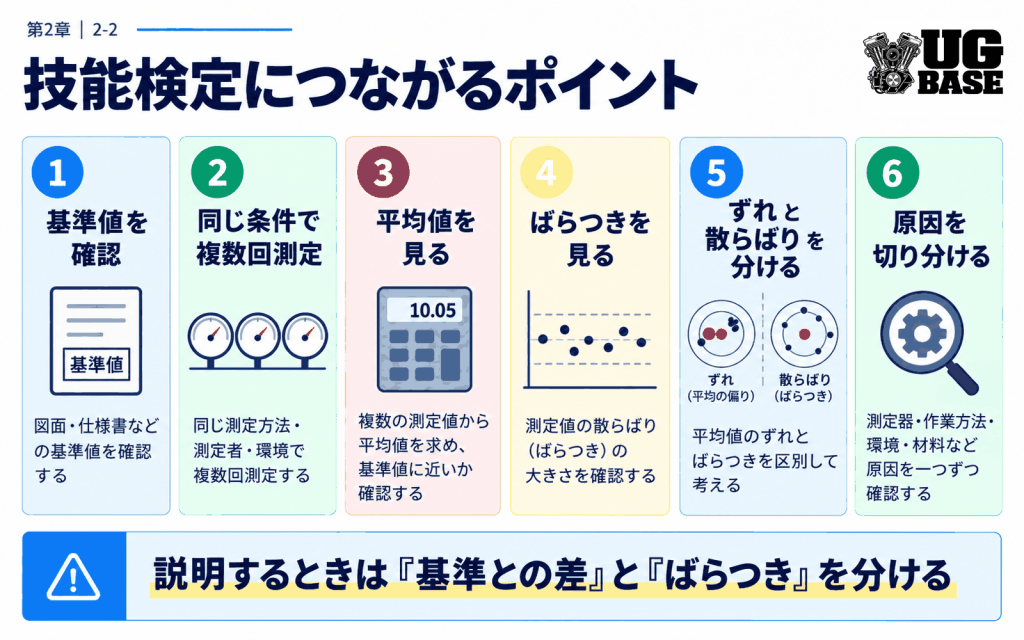
🎓 技能検定につながるポイント
技能検定や実務説明では、用語だけを暗記するより、「基準からどれだけずれているか」と「繰返し値がどれだけ散らばっているか」を分けて説明できることが重要です。
① 基準値を確認する
② 同じ条件で複数回測定する
③ 平均値を見る
④ 最大−最小や標準偏差などでばらつきを見る
⑤ 基準からのずれと、ばらつきを分けて評価する
⑥ ずれが大きければ系統要因、散らばりが大きければ測定条件を中心に確認する
確認問題
Q1. 毎回ほぼ同じ値が出れば、その測定は必ず正しい?
答えを見る
答え:いいえ。繰返し値がよくそろっていても、基準から一定方向にずれている可能性があります。精密さが良くても真度が良いとは限りません。
Q2. 基準値10.000 mmに対して、5回測った平均が10.000 mmなら問題なし?
答えを見る
答え:平均だけでは判断できません。9.960〜10.040 mmのように大きく散らばっている可能性があります。各測定値とばらつきも確認します。
Q3. 「精度が良い」と言われたら、何を確認する?
答えを見る
答え:基準への近さを意味しているのか、繰返し測定のばらつきが小さいことを意味しているのかを確認します。可能なら誤差・平均値・レンジ・標準偏差など具体的な指標で表します。
まとめ
- 正確さと精密さは別の概念
- 真度は繰返し測定の平均と参照値の近さに関係する
- 精密さは繰返し測定値同士の一致度に関係する
- ばらつきが小さくても、一定方向へずれていることがある
- 平均が基準値に合っていても、ばらつきが大きいことがある
- 現場では基準値との差+平均+ばらつきを分けて確認する
- 「精度が良い」ではなく、何が良いのかを具体化する
参考資料
- BIPM / JCGM VIM|2.13 Measurement accuracy
- BIPM / JCGM VIM|2.14 Measurement trueness
- BIPM / JCGM VIM|2.15 Measurement precision
- BIPM / JCGM VIM|2.21 Measurement repeatability
- NIST Technical Note 1297|Terminology
- 産業技術総合研究所|不確かさWeb
機械検査の教科書


フィードバック
[…] 次の「精度・正確さ・ばらつきの違い」では、基準値からのずれと測定値の散らばりをさらに整理します。 […]
いいねいいね
[…] このような条件では、値がよくそろっていても全数が同じ方向へずれる可能性があります。前の記事「精度・正確さ・ばらつきの違い」で解説した、ばらつきが小さい=正しいとは限らないという考え方につながります。 […]
いいねいいね
[…] 正確さ・ばらつきについては「精度・正確さ・ばらつきの違い」も合わせて読むと理解しやすくなります。 […]
いいねいいね
[…] 正確さ・ばらつきについては「精度・正確さ・ばらつきの違い」も合わせて読むと理解しやすくなります。 […]
いいねいいね
[…] このような条件では、値がよくそろっていても全数が同じ方向へずれる可能性があります。前の記事「精度・正確さ・ばらつきの違い」で解説した、ばらつきが小さい=正しいとは限らないという考え方につながります。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね