
測定器が正しくても、ワークや測定面の状態が悪ければ正しい値は得られません。機械検査では、温度・ゴミ・油・バリ・打痕などの「測定前条件」が、測定器そのものと同じくらい重要です。特に公差が狭い部品では、数µm〜数十µmの差でも合否判定へ影響するため、測定前の清掃・温度安定・測定面確認を習慣化する必要があります。
・金属は温度で寸法が変わる
・ゴミや切りくずを挟むと実寸より大きく出る原因になる
・油膜は量や状態によって測定面の密着を妨げる
・バリや打痕は「寸法」ではなく突起を測ってしまうことがある
・測定前は清掃 → 外観確認 → 温度確認 → 基点確認 → 測定の順が基本
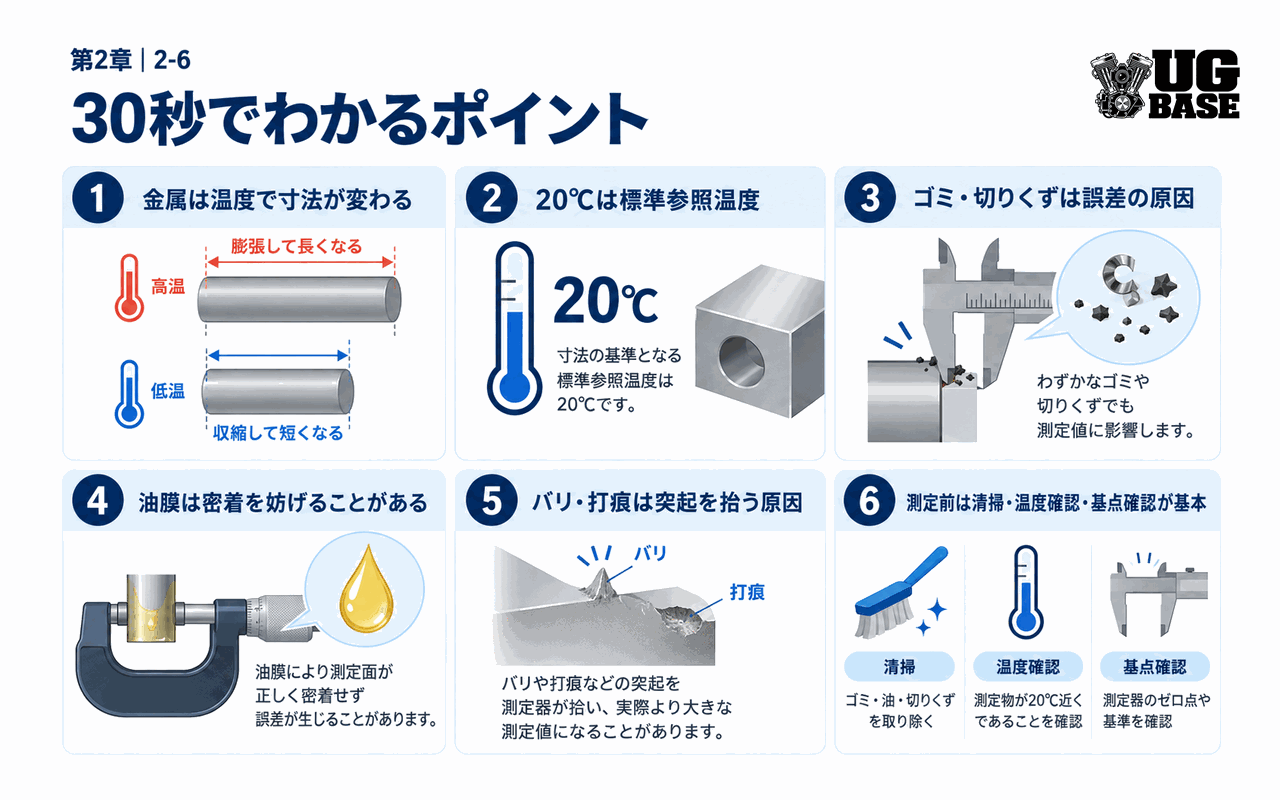
30秒でわかるポイント
- ISO 1:2022では、幾何・寸法特性の標準参照温度は20℃とされている
- 20℃は「測定室を必ず20.0℃にしなければならない」という意味ではなく、寸法を比較するための基準
- 加工直後の熱いワークは、室温になじんだ後と寸法が変わることがある
- 測定面のゴミ・切りくず・厚い油膜は測定面の密着を妨げる
- バリや打痕があると、正しい基準面ではなく突起を拾うことがある
- 測定値がおかしいときは、測定器故障を疑う前に温度・清掃・バリ・測定位置を確認する
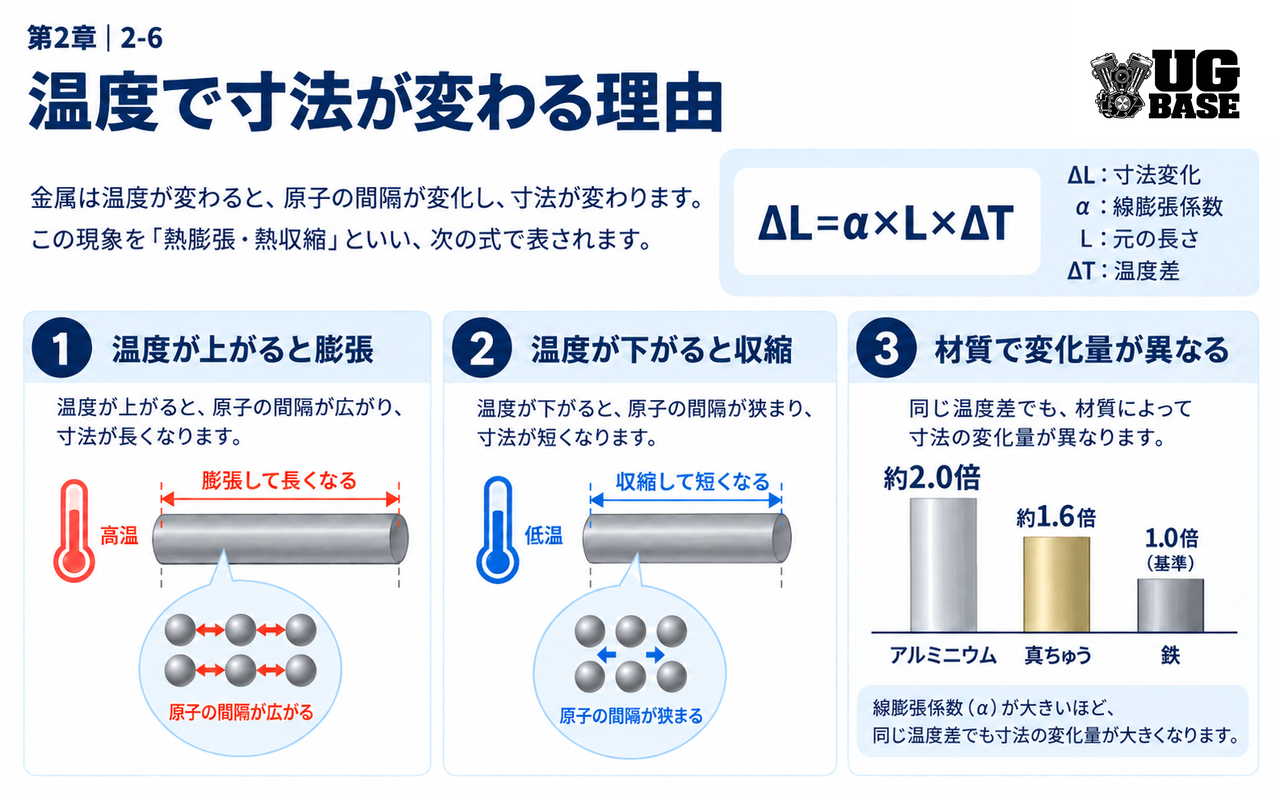
温度で寸法が変わる理由
多くの材料は温度が上がると膨張し、下がると収縮します。長さ方向の単純な熱膨張は、概念的には次の式で考えられます。
ΔL:寸法変化 α:線膨張係数 L:元の長さ ΔT:温度差
NISTの寸法測定資料では、代表的な線膨張係数の例として、アルミニウム約23.1 ppm/℃、鋼約11.5 ppm/℃、シリコン約2.6 ppm/℃が示されています。材料によって温度の影響が大きく異なることが分かります。
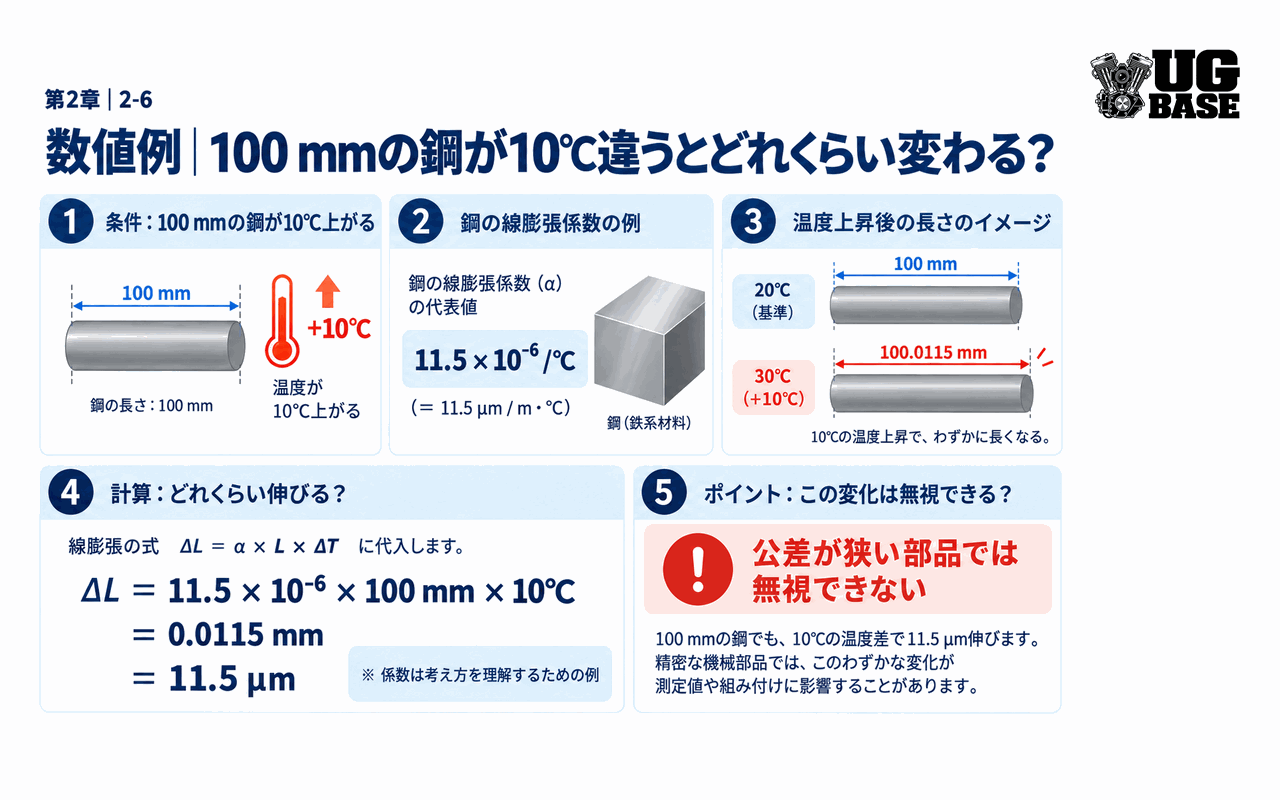
数値例|100 mmの鋼が10℃違うとどれくらい変わる?
鋼の線膨張係数を11.5×10⁻⁶ /℃の例として、100 mmの部品に10℃の温度差がある場合を計算します。
= 0.0115 mm
= 11.5 µm
公差が±0.01 mm程度の部品なら、11.5 µmは無視できない大きさです。もちろん実際の線膨張係数は材質や状態によって異なるため、上の値は考え方を理解するための例として扱います。
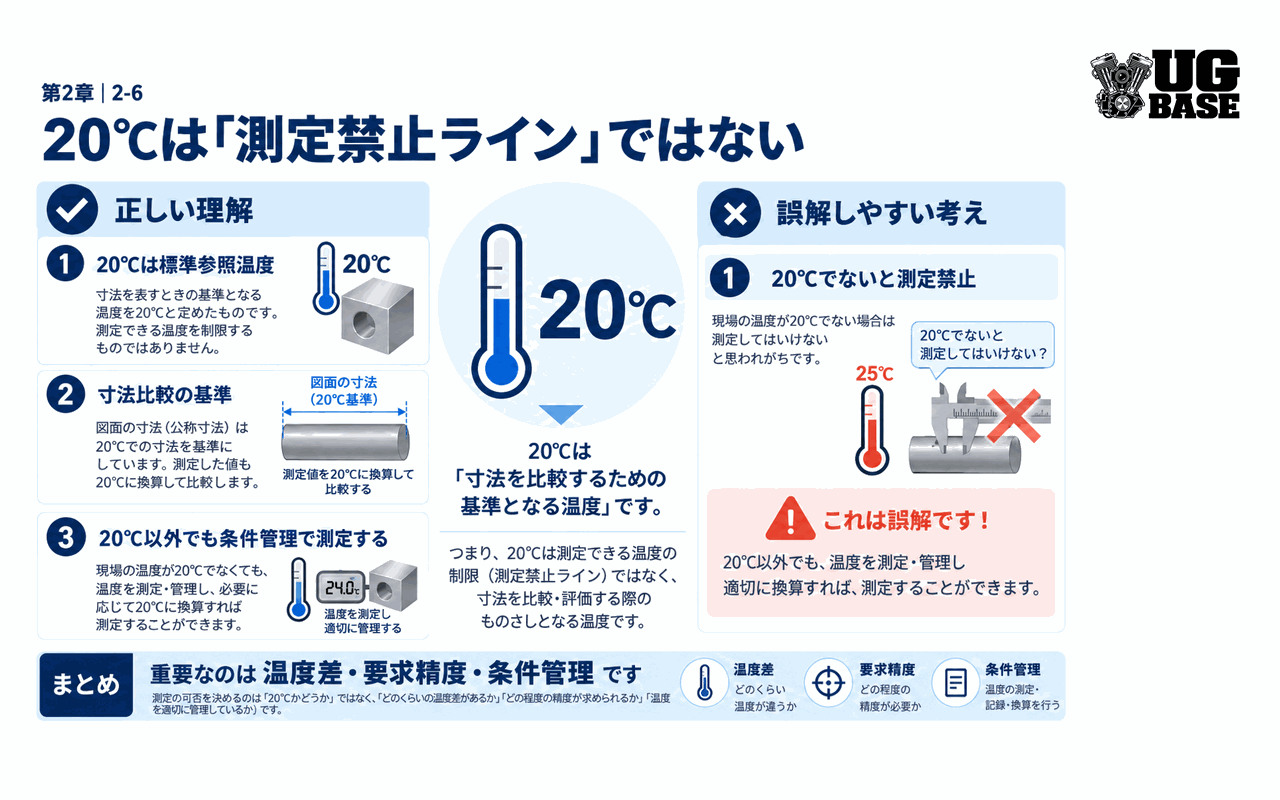
20℃は「測定禁止ライン」ではない
ISO 1:2022は、寸法・形状などの幾何特性について標準参照温度を定めています。寸法測定では20℃が国際的な標準参照温度として使われます。
ただし、20℃以外では測定してはいけないという意味ではありません。実務では要求精度、温度補正、測定不確かさ、社内標準、顧客要求などを含めて判断します。NISTも、20℃以外での寸法測定では熱膨張係数や温度測定の不確かさが結果へ影響すると説明しています。
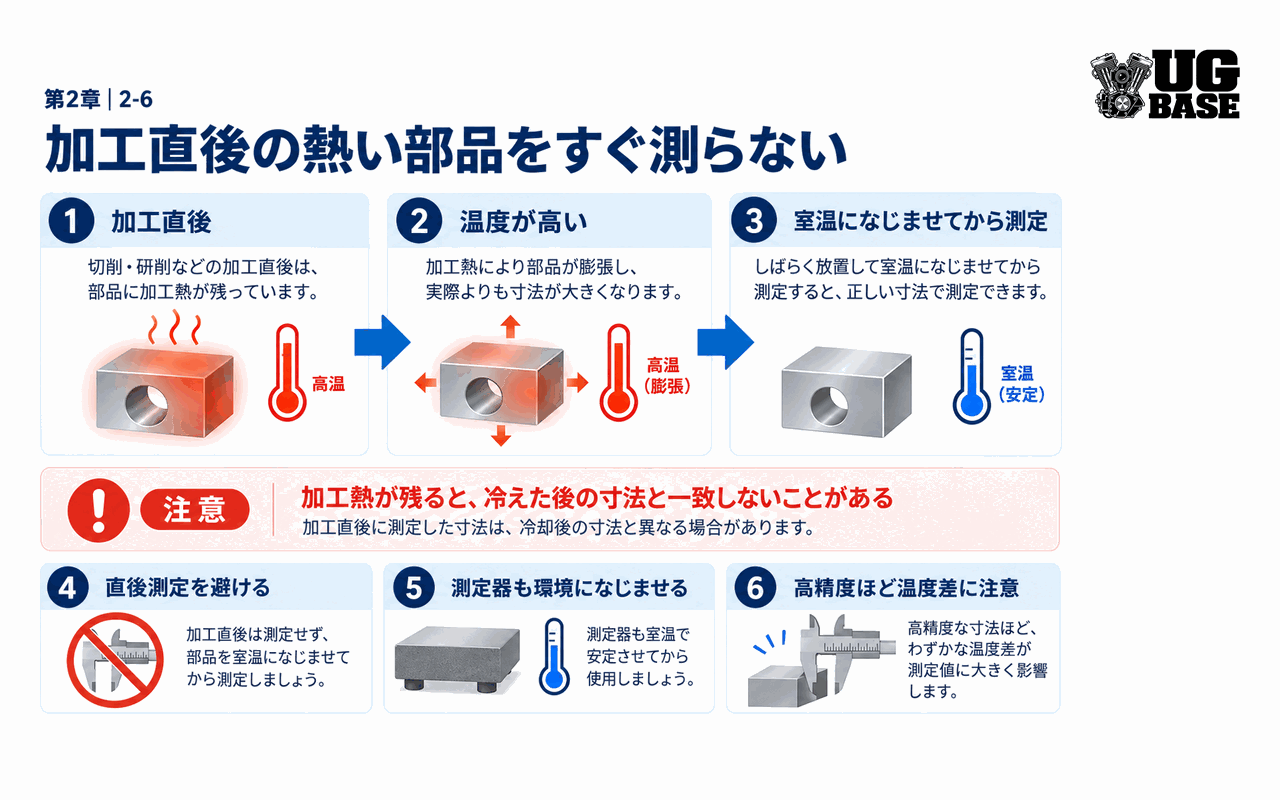
加工直後の熱い部品をすぐ測らない
切削・研削・熱処理後などの部品は、加工熱や周囲環境によって室温より高い場合があります。その状態で精密測定すると、冷えた後の寸法と一致しない可能性があります。
- 加工直後のワークをすぐ測らない
- 測定器とワークを測定環境になじませる
- 要求精度が高いほど温度差を意識する
- 急激な温度変化がある場所を避ける
ミツトヨもマイクロメータについて、測定器と測定物をよく室温になじませてから使用しないと、熱膨張による誤差が生じると案内しています。
手で持つだけでも温度は変わる
精密測定では、作業者の体温も無視できない場合があります。長時間手で持った測定器や小さなワークは、手から熱を受けて温度が変化します。
ミツトヨの内側マイクロメータ解説でも、直接手に持って測定する場合は防熱カバー部を持つなど、体温による膨張変化を防ぐ必要があるとされています。必要に応じて手袋、断熱部、治具を使い、不要に長時間握らないことが大切です。
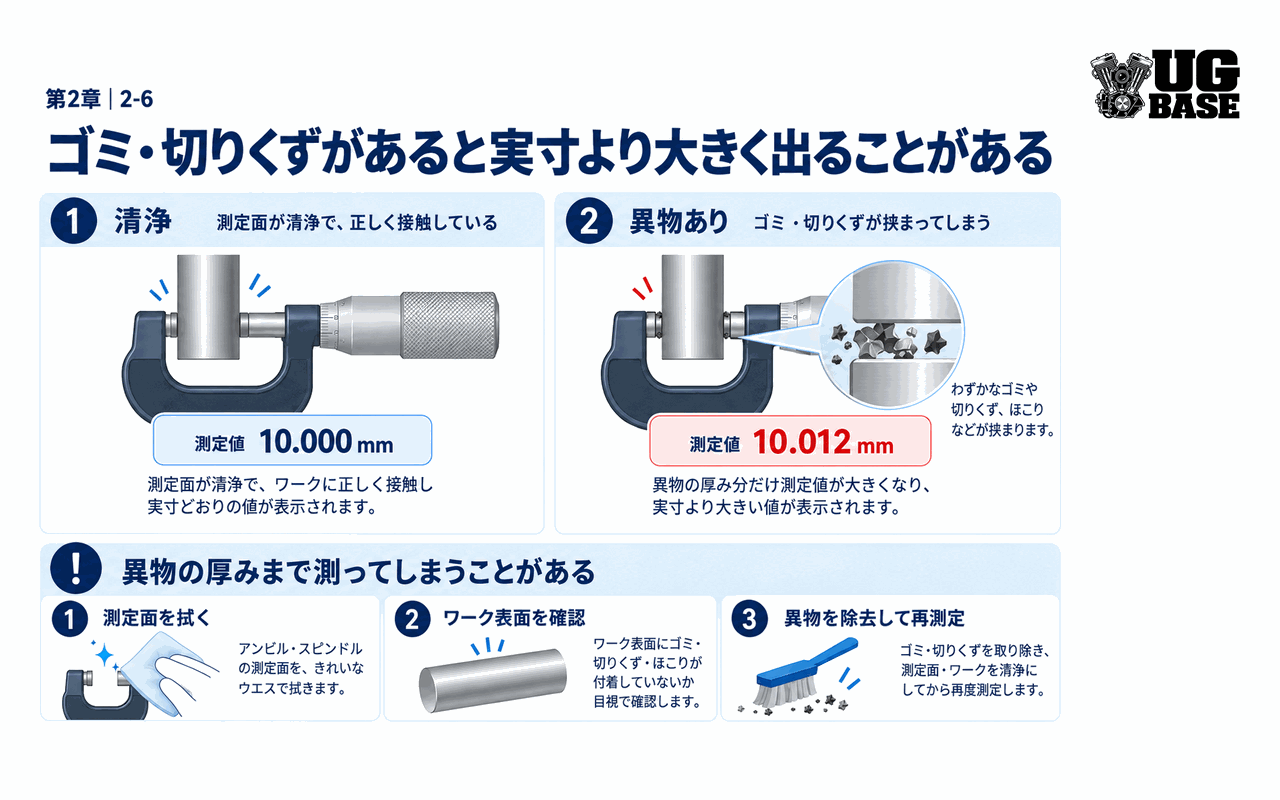
ゴミ・切りくずがあると実寸より大きく出ることがある
測定面とワークの間にゴミや切りくずが入ると、測定器はゴミの厚みまで含めて測ってしまいます。たとえば外径測定なら、アンビルやジョウとワークの間に異物があれば、実際の寸法より大きい値になる原因になります。
ミツトヨはマイクロメータの使用前にアンビルとスピンドルの測定面を白紙で拭き、ほこりや切りくずを除去するよう案内しています。ノギスでも、使用前に測定面や摺動面を清掃することが基本です。
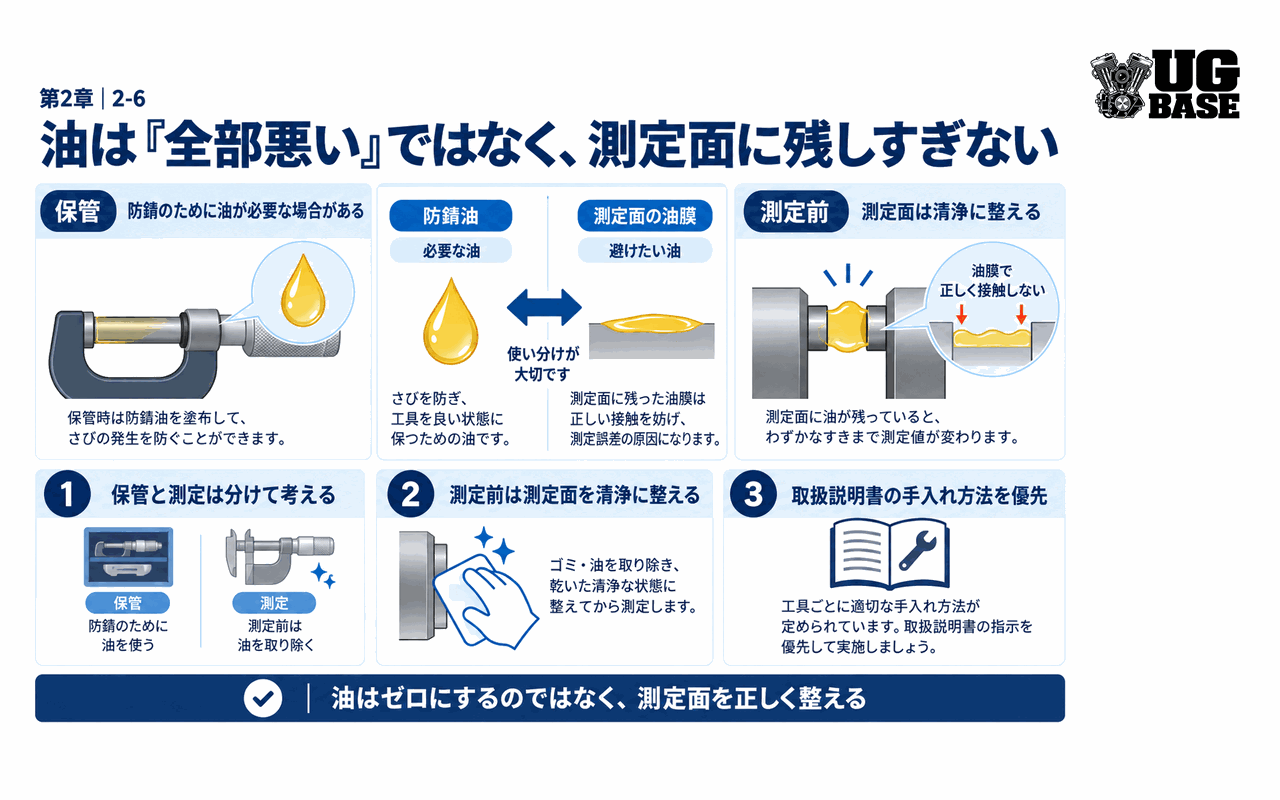
油は「全部悪い」ではなく、測定面に残しすぎない
油には防錆・潤滑の役割があり、測定工具の保管では必要になる場合があります。一方、測定面に厚い油膜や切削油が残ったままだと、異物を巻き込んだり、測定面の密着を妨げたりする可能性があります。
そのため、「油は必ずゼロにする」ではなく、測定前に測定面を清浄な状態へ整えると考えるのが実務的です。保管用の防錆油と、測定時の測定面状態は分けて考えます。
また、測定器によっては摺動部やスピンドルへの注油が不要・禁止の場合があります。実際の手入れ方法は各測定器の取扱説明書を優先します。
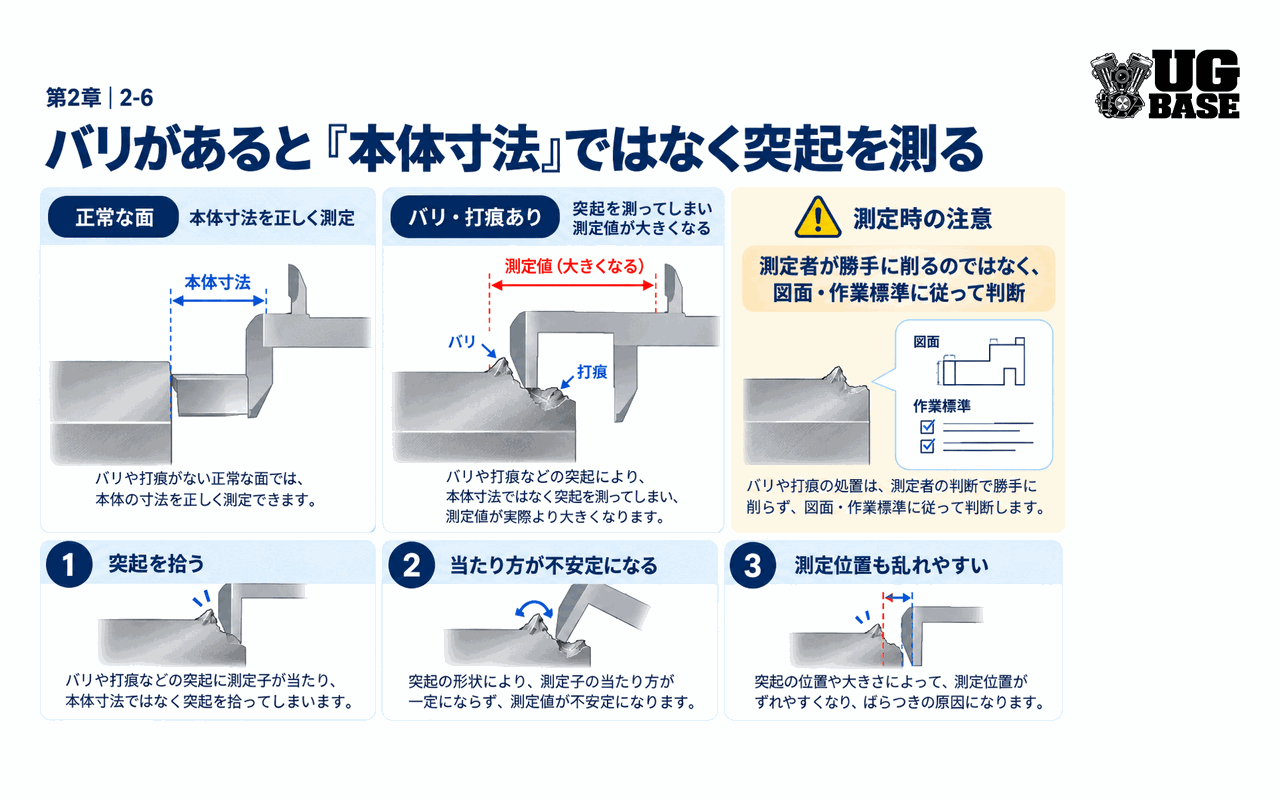
バリがあると「本体寸法」ではなく突起を測る
加工端面にバリが残っていると、ノギスやマイクロメータの測定面がバリへ当たり、本来評価したい面ではなく突起を拾うことがあります。
- 外径の端にバリがある
- 穴入口にバリがある
- 基準面に打痕・盛り上がりがある
- 測定面の一部だけ異常に当たる
バリを見つけたからといって、測定者が勝手に製品を加工してよいとは限りません。処置方法は図面・作業標準・品質ルールに従い、必要なら異常として報告します。
打痕・キズ・錆も測定結果を乱す
打痕やキズによる盛り上がり、錆、付着物も、測定面の正しい接触を妨げます。特に基準面や定盤へ接触させる測定では、局所的な突起によって姿勢が傾き、寸法だけでなく平行・直角などの測定にも影響することがあります。
「値が大きい/小さい」だけでなく、測るたびに値が変わる場合も、接触状態の異常を疑います。
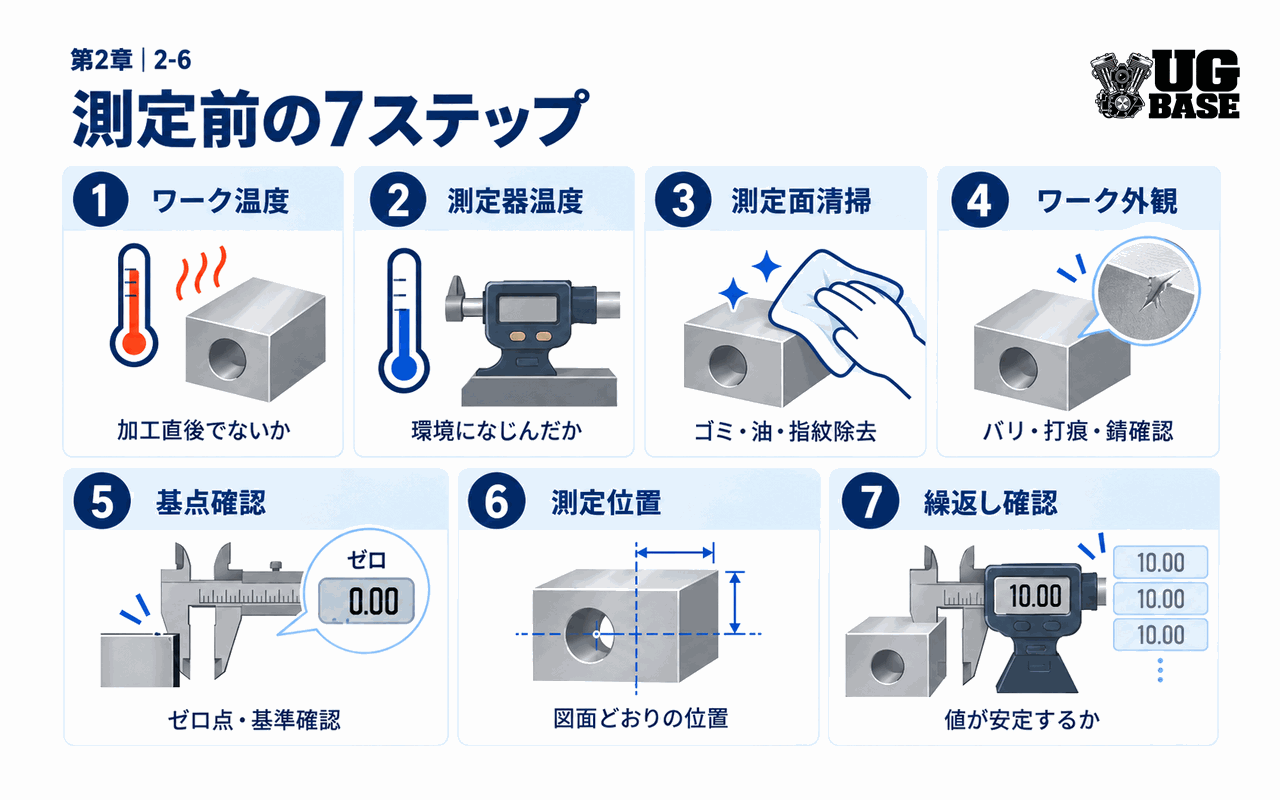
測定前の7ステップ
- ワーク温度:加工直後・直射日光・手持ち直後ではないか
- 測定器温度:測定環境になじんでいるか
- 測定面清掃:ゴミ・切りくず・油・指紋を除去
- ワーク外観:バリ・打痕・錆・付着物を確認
- 基点確認:ゼロ点・基準器を確認
- 測定位置:図面・手順どおりの位置を測る
- 繰返し確認:値が安定するか確認
比較測定ではマスターとワークの条件をそろえる
比較測定では、マスターとワークの「差」を見ます。そのため、マスターだけ清浄・室温で、ワークだけ熱い・油まみれという状態では正しい比較になりません。
- マスターとワークの温度条件を近づける
- 接触面を同じように清掃する
- 測定力・姿勢・位置をそろえる
- 途中で基準を再確認する
前の記事「直接測定と比較測定の違い」で整理したように、比較測定では基準条件の統一が重要です。
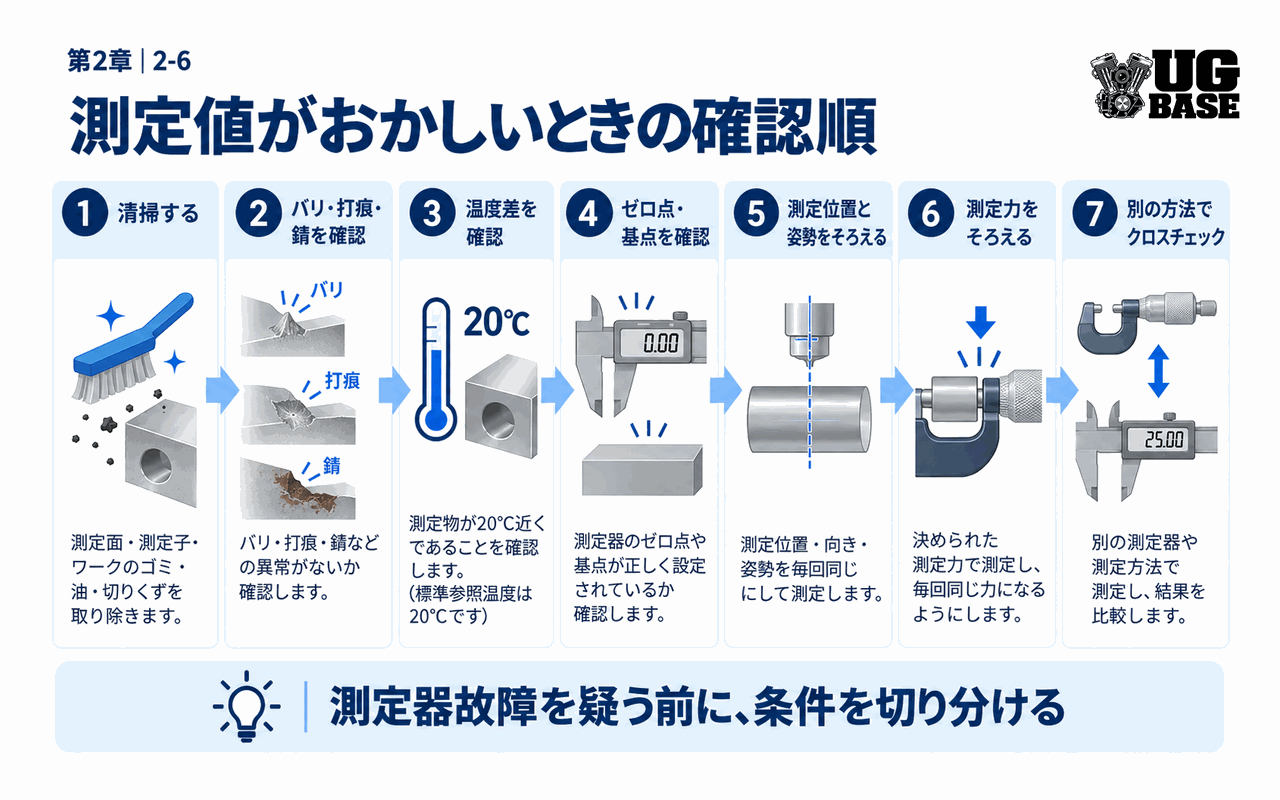
測定値がおかしいときの確認順
- 測定面とワークを清掃する
- バリ・打痕・錆・異物を確認する
- 加工直後などの温度差を確認する
- ゼロ点・基点を確認する
- 測定位置と姿勢をそろえる
- 測定力をそろえる
- 同じ人で数回測り、次に別の測定器・作業者でクロスチェックする
この順で切り分けると、測定器故障なのか、ワーク状態なのか、測定方法なのかを判断しやすくなります。
よくある間違い
- 20℃でなければ測定できないと思う
- 加工直後の熱い部品をすぐ精密測定する
- 測定面の油を拭かずにそのまま測る
- 目に見えないゴミなら影響しないと思う
- バリ込みの値を製品寸法として記録する
- 測定器だけ清掃し、ワーク側を確認しない
- 値がおかしいとすぐ測定器故障と判断する
- 比較測定でマスターとワークの温度条件が違う
🎓 技能検定につながるポイント
技能検定では、測定器の読み方だけでなく、正しい測定条件を整える理由を説明できるようにしておくと理解が安定します。
① 温度差があると熱膨張・収縮で寸法が変わる
② ゴミや油膜があると測定面が正しく密着しない
③ バリ・打痕があると突起や傾きを拾う
④ その結果、測定値に誤差・ばらつきが生じる
⑤ 測定前に清掃・外観・温度・基点を確認する
確認問題
Q1. 100 mmの鋼部品が基準温度より10℃高い場合、寸法差は無視できる?
答えを見る
答え:要求精度によります。線膨張係数11.5×10⁻⁶/℃の例なら約0.0115 mm(11.5 µm)変化する計算になり、狭い公差では無視できない場合があります。
Q2. 測定面に防錆油が付いている場合、そのまま測ればよい?
答えを見る
答え:測定前は測定面を清浄な状態へ整えます。保管用の防錆と、測定時の測定面状態は分けて考えます。
Q3. バリを見つけたら、測定者がその場で削ってから測ればよい?
答えを見る
答え:勝手に加工してよいとは限りません。図面・作業標準・品質ルールに従い、必要なら異常として報告します。
まとめ
- 金属や測定器は温度によって寸法が変化する
- 標準参照温度は20℃だが、20℃以外が即NGという意味ではない
- ゴミ・切りくずは測定面の間に入ると測定値へ直接影響する
- 油は保管には必要な場合があるが、測定面は清浄に整える
- バリ・打痕・錆は突起や傾きの原因になる
- 測定前は清掃・外観・温度・基点を確認する
- 比較測定ではマスターとワークの条件をそろえる
次の記事「寸法公差とは?」では、測定した値を図面の許容範囲とどう照合するかを整理します。
参考資料
- ISO 1:2022|Standard reference temperature for geometrical and dimensional properties
- NIST|Uncertainties in Dimensional Measurements Made at Nonstandard Temperatures
- ミツトヨ|マイクロメータの正しい使い方、読み方と注意点
- ミツトヨ|ノギスの正しい使い方、読み方と注意点
- ミツトヨ|内径測定器の使い方、基礎知識
機械検査の教科書


フィードバック
[…] 次の記事「温度・汚れ・油・バリが測定値に与える影響」では、測定力と同じく現場で測定値を狂わせやすい外乱要因を整理します。 […]
いいねいいね
[…] 次の記事「温度・汚れ・油・バリが測定値に与える影響」では、測定力と同じく現場で測定値を狂わせやすい外乱要因を整理します。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね