
測定値は「表示された数字=そのまま真の値」ではありません。機械検査では、測定値がどの程度ずれる可能性があり、そのずれがどこから来るのかを切り分けることが重要です。
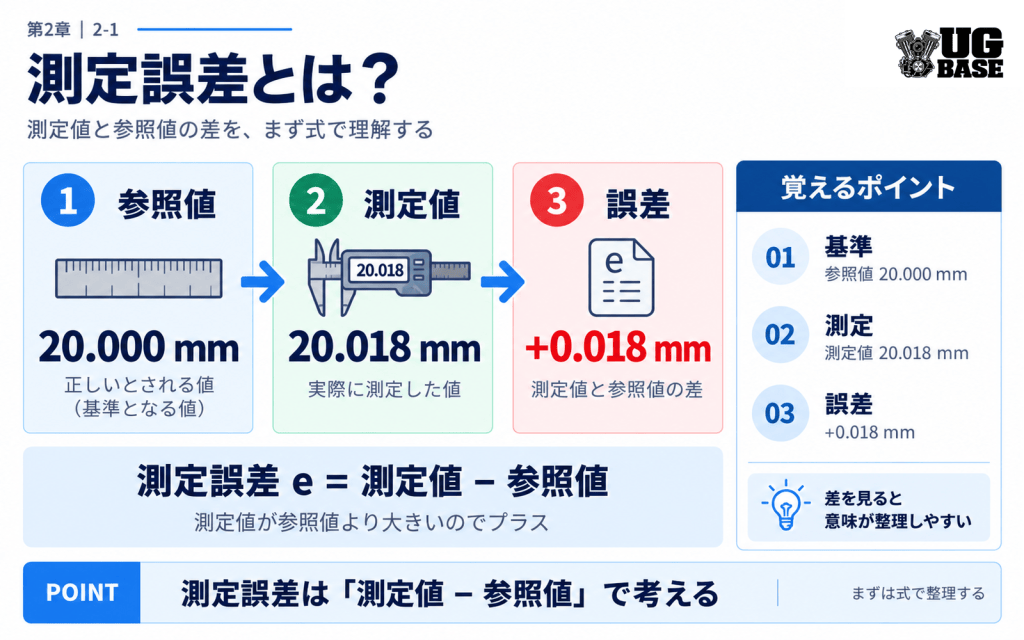
測定誤差は、基本的に測定値と参照値との差です。国際計量用語(VIM)では「測定値 − 参照値」と定義されます。
例:20.000 mmの基準器を測って20.018 mmなら、測定誤差は+0.018 mmです。
30秒でわかるポイント
- 誤差は測定値 − 参照値で考える
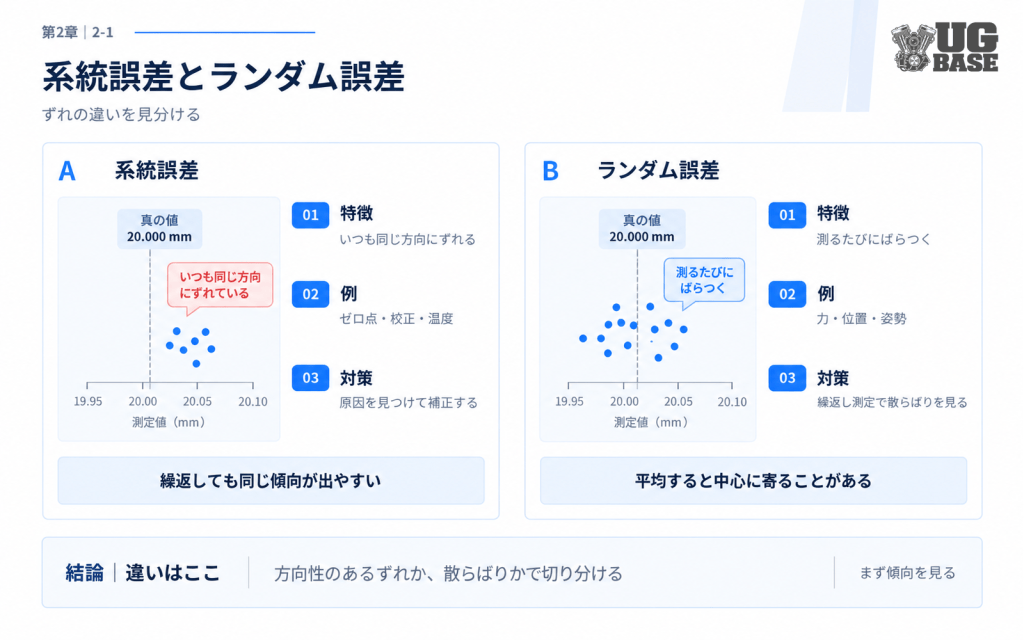
- 系統誤差とランダム誤差を分けて考える
- 測定器だけでなく、作業者・環境・測定物・測定方法も影響する
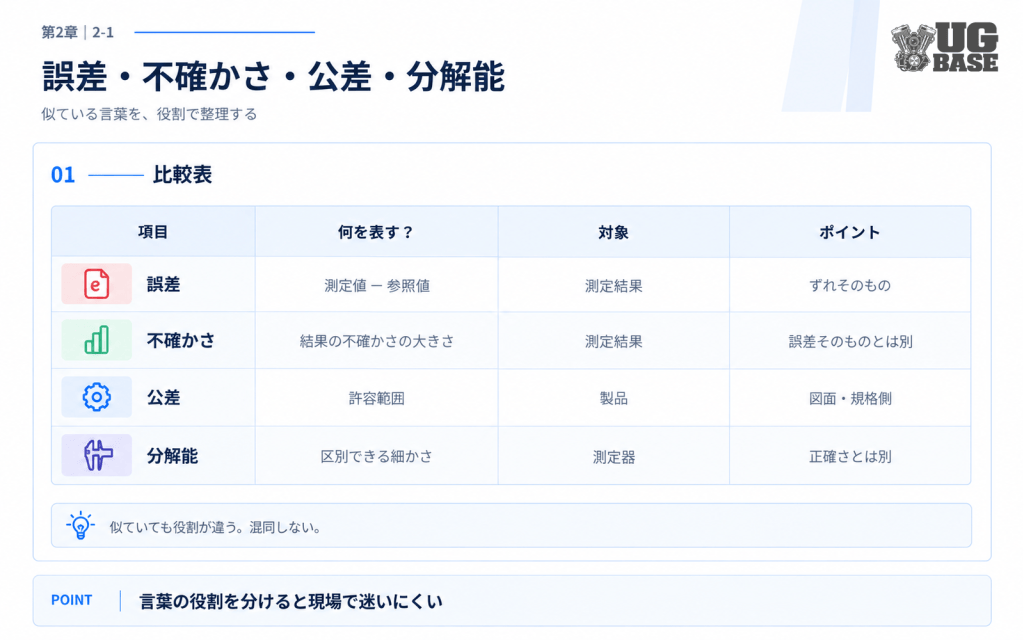
- 誤差・不確かさ・公差・分解能は別の概念
| 種類 | 特徴 | 現場例 |
|---|---|---|
| 系統誤差 | 同じ方向へ一定、または予測可能にずれる | ゼロ点ずれ、校正値のずれ、温度による一定方向の変化 |
| ランダム誤差 | 繰返すたびに予測しにくく変動する | 当て方、測定力、読み取り、位置の微小な違い |
誤差と不確かさは同じではない
誤差は測定値と参照値との差です。一方の測定不確かさは、その測定結果にどの程度の不確かさが伴うかを数量的に表す考え方です。誤差そのものが未知でも、不確かさは評価できます。
| 誤差 | 測定値と参照値との差 |
|---|---|
| 不確かさ | 測定結果に伴う不確かさの大きさ |
| 公差 | 製品側に許される範囲 |
| 分解能 | 測定器が区別・表示できる細かさ |
現場例と数値例
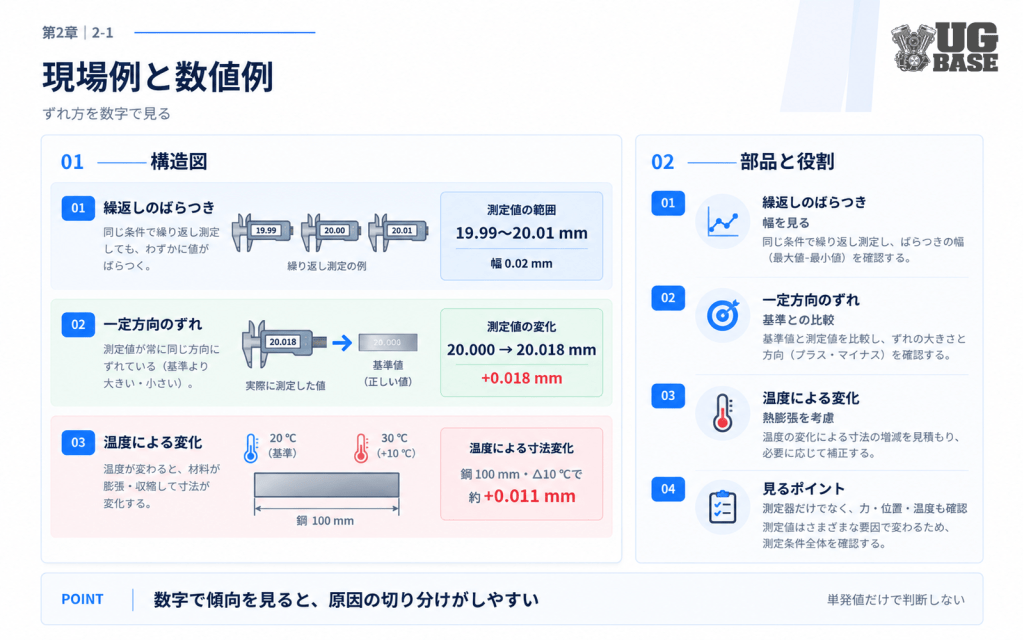
例1|繰返し測定のばらつき
同じ軸を5回測って20.00、20.01、20.00、19.99、20.01 mmだった場合、平均は20.002 mm、最大値と最小値の差は0.02 mmです。これだけで測定器の故障とは言えず、測定力・位置・姿勢などの影響も考えます。
例2|基準器に対して一定方向へずれる
20.000 mmの基準器を測って毎回20.018 mm前後なら、一定方向のずれを疑います。測定誤差は+0.018 mmです。原因が確認できれば補正を考えられますが、基準器・温度・測定方法にも不確かさがあるため、単純に全測定値から0.018 mmを引けばよいとは限りません。
例3|温度でも寸法は変わる
一般的な鋼の線膨張係数を約11×10-6/Kと仮定すると、100 mmの部品で温度差が10 ℃あれば、単純計算で約0.011 mm(11 µm)変化します。材料により値は異なるため、精密測定では測定物と測定器を環境になじませることが重要です。
次の「精度・正確さ・ばらつきの違い」では、基準値からのずれと測定値の散らばりをさらに整理します。
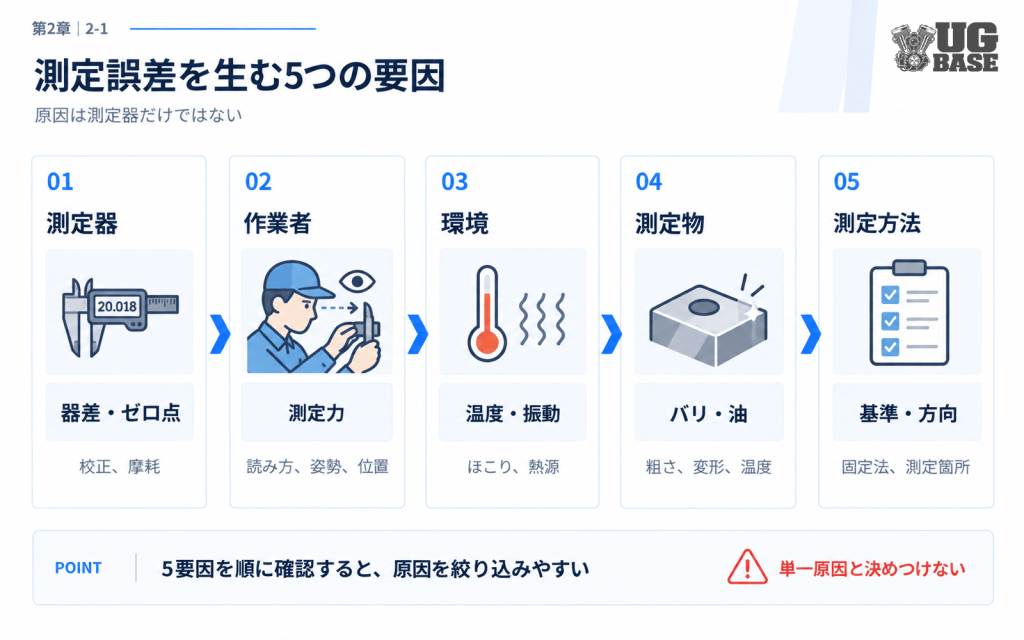
測定誤差を生む5つの要因
| 要因 | 具体例 |
|---|---|
| 測定器 | ゼロ点ずれ、校正状態、測定面の摩耗、器差 |
| 作業者 | 測定力、読み方、当て方、姿勢、位置 |
| 環境 | 温度、振動、ほこり、湿度 |
| 測定物 | バリ、油、汚れ、表面粗さ、変形、温度 |
| 測定方法 | 基準、方向、固定、測定箇所、直接測定か比較測定か |
「デジタルだから正しい」は危険
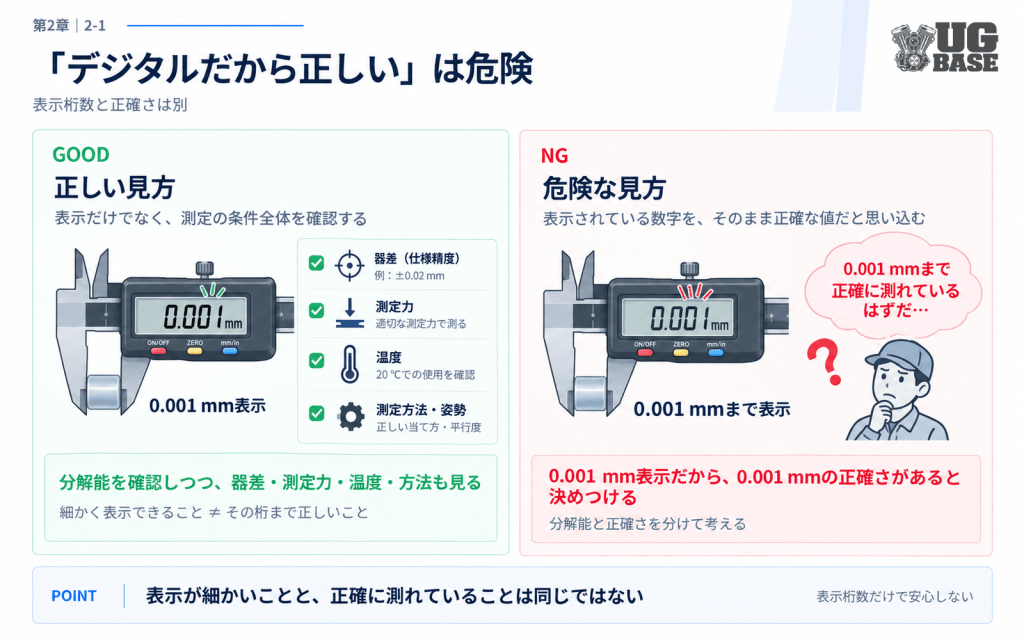
0.001 mmまで表示しても、その値が0.001 mm単位で正しいとは限りません。表示分解能と測定の正確さは別です。詳しくは「分解能・最小読取値とは?」で解説しています。
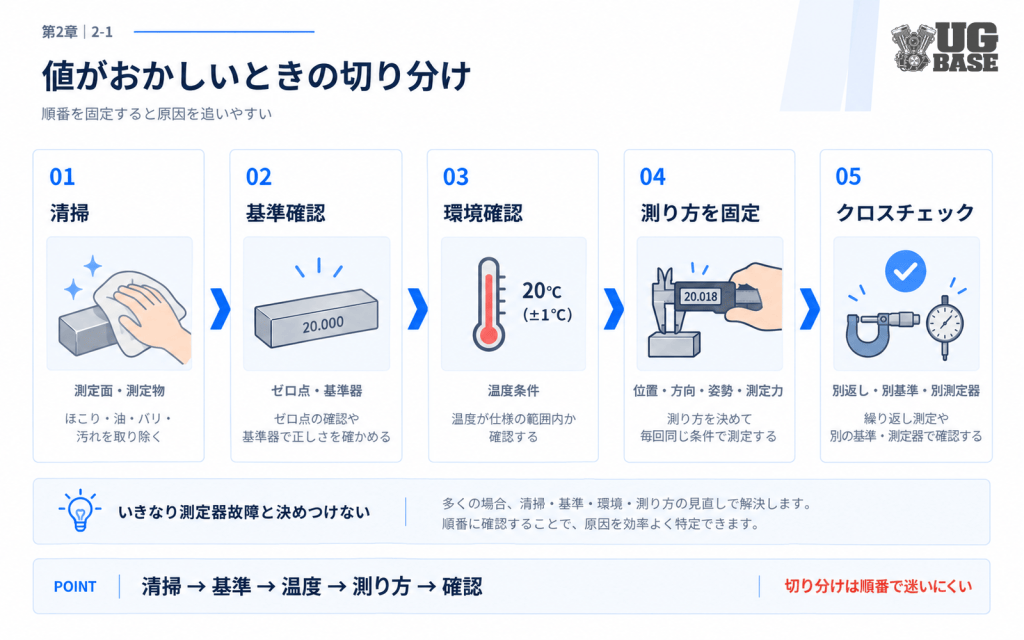
値がおかしいときの切り分け手順
- 測定面と測定物を清掃する
- ゼロ点と基準器を確認する
- 温度条件を確認する
- 測定位置・方向・姿勢を固定する
- 測定力をそろえる
- 複数回測定し、一定方向のずれかランダム変動かを見る
- 別の基準・測定器でクロスチェックする
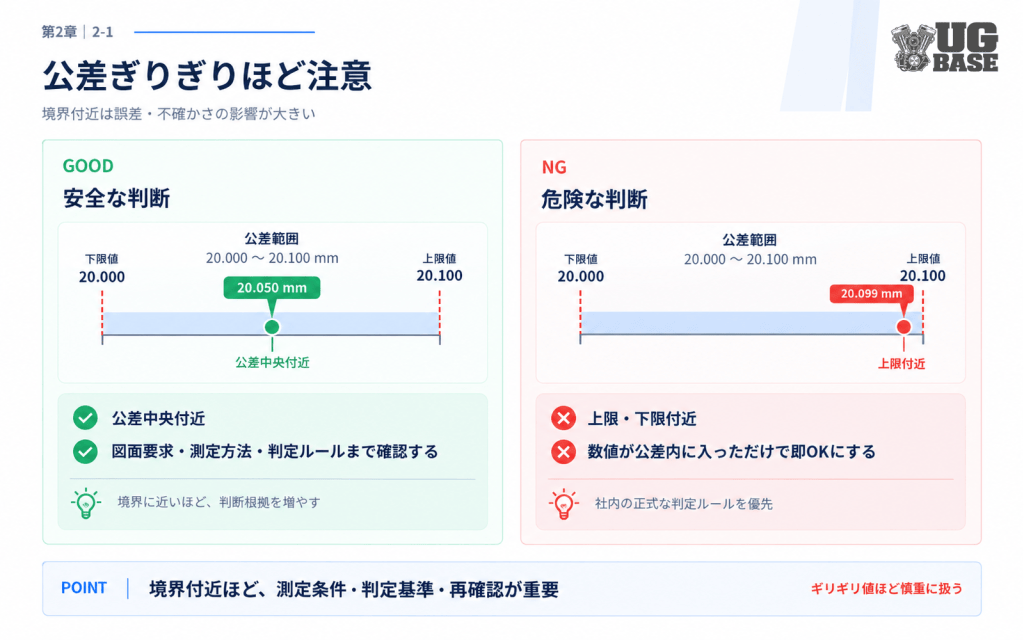
公差ぎりぎりほど注意
測定値が上限・下限の近くにあるほど、測定誤差や不確かさの影響は重要になります。公差内に数字が入っただけで安易に判断せず、図面要求・測定方法・社内の判定ルールを優先します。
よくある間違い
- 表示桁数が細かい=正確だと思う
- 1回だけ測って判断する
- ゼロ合わせをしたから問題なしと考える
- 測定器だけを誤差原因だと思う
- 誤差・不確かさ・公差を同じ意味で使う
🎓 技能検定につながるポイント
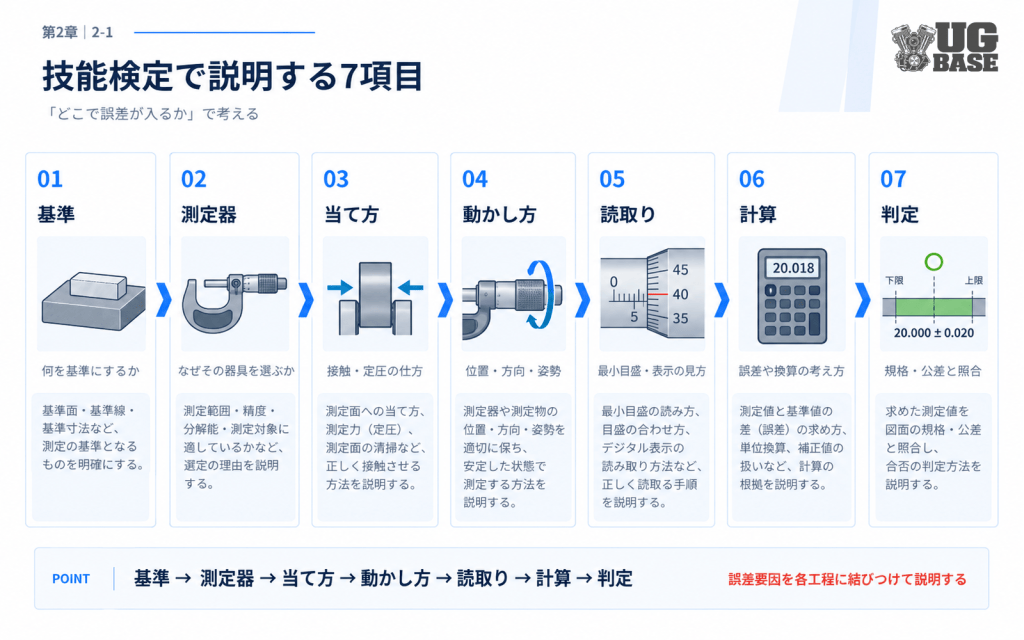
技能検定では、誤差の種類だけでなく「なぜその測定方法を選ぶのか」「どこで誤差が入り得るのか」を説明できることが重要です。
実技ペーパーで測定方法を説明するときは、この7項目に沿って考えると整理しやすくなります。測定誤差の対策も「どの工程で誤差が入るか」をこの順番で考えます。
確認問題
Q1. 同じものを同じ測定器で測って値が毎回少し違うのは、必ず測定器の故障?
答えを見る
答え:いいえ。測定力、位置、姿勢、温度、測定物の状態など複数の要因が考えられます。
Q2. 20.000 mmの基準器を測って20.018 mmだった。測定誤差はいくら?
答えを見る
答え:+0.018 mmです。測定値 − 参照値で求めます。
Q3. 0.001 mmまで表示できる測定器なら、0.001 mmの正確さが保証される?
答えを見る
答え:保証されません。表示分解能と正確さは別で、器差・測定力・温度・測定方法などの影響があります。
まとめ
- 測定誤差は基本的に測定値 − 参照値で考える
- 系統誤差とランダム誤差を分ける
- 原因は測定器だけでなく、作業者・環境・測定物・測定方法にもある
- 誤差・不確かさ・公差・分解能は別の概念
- 異常値は、清掃→基準→温度→位置→測定力→繰返し→クロスチェックで切り分ける
参考資料
機械検査の教科書


フィードバック
[…] 特に注意したいのは、都合よく桁を丸めて公差内に入れるような判定です。丸め方法や表示桁、判定ルールが決められている場合は、そのルールに従います。測定誤差については測定誤差とは?も参照してください。 […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね