
普通公差とは、図面上で寸法ごとに個別公差を指示していない部分に対して、あらかじめ決めた共通の許容差を適用する仕組みです。「公差が書いていない=自由寸法」ではありません。図面の注記、適用規格、社内標準を確認し、どの普通公差を使うのかを特定してから合否判定します。
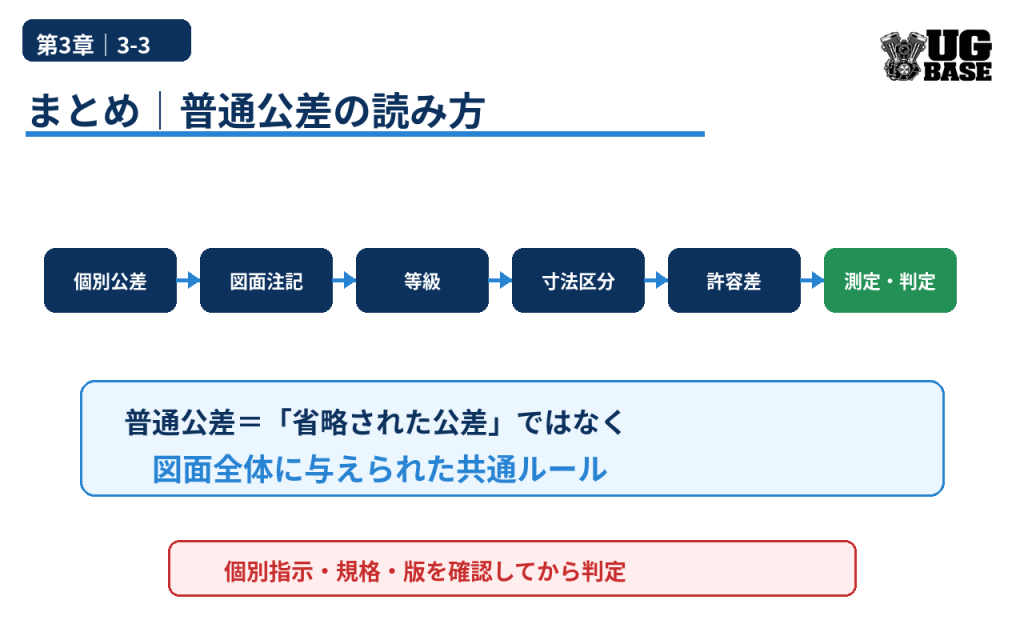
機械検査では、普通公差を知っているだけでなく、①個別公差を優先する、②適用する規格と等級を確認する、③基準寸法区分から許容差を拾う、④最大・最小許容サイズへ変換するという順序で読むことが重要です。
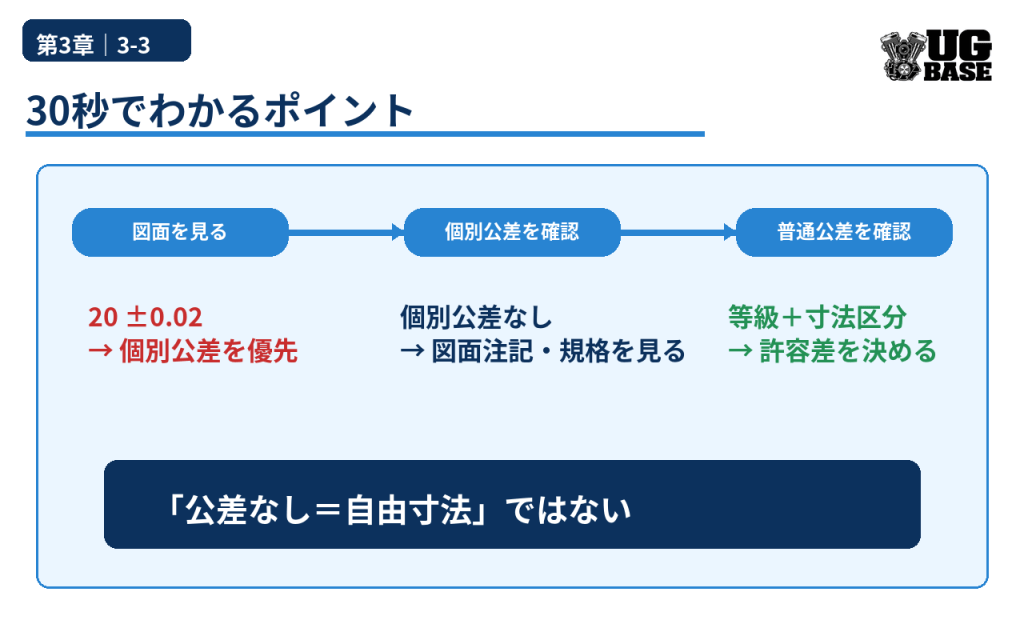
30秒でわかるポイント
- 普通公差は、個別に公差が書かれていない寸法へ適用する共通ルール
- 個別公差がある寸法は、普通公差ではなく個別指示を優先する
- JIS B 0405では、長さ寸法・角度寸法などについてf / m / c / vの4等級がある
- 同じm級でも、基準寸法が大きくなると許容差は大きくなる
- 半径・面取り、角度寸法は線寸法とは別の表を見る
- 図面注記や適用規格が不明なまま、別製品の公差を流用しない
普通公差とは?|個別公差との違い
例えば図面に「20 ±0.02」と書かれていれば、その寸法は19.98〜20.02 mmが許容範囲です。このように寸法ごとに直接書かれたものが個別公差です。
一方、図面に単に「20」としか書かれていなくても、図面のタイトル欄や注記に「普通公差:JIS B 0405 m級」などの指定があれば、その寸法にはm級の普通公差を適用します。
| 項目 | 個別公差 | 普通公差 |
|---|---|---|
| 指示場所 | 各寸法のすぐ横 | 図面注記・タイトル欄・仕様書など |
| 優先順位 | 優先 | 個別指示がない寸法に適用 |
| 目的 | 重要寸法を個別管理 | 図面を簡潔にし、共通ルールで管理 |
| 検査 | 記載された上限・下限で判定 | 規格表から許容差を求めて判定 |
現場の原則:個別公差があるなら個別公差を使う。個別公差がないときに初めて、図面で指定された普通公差を確認します。
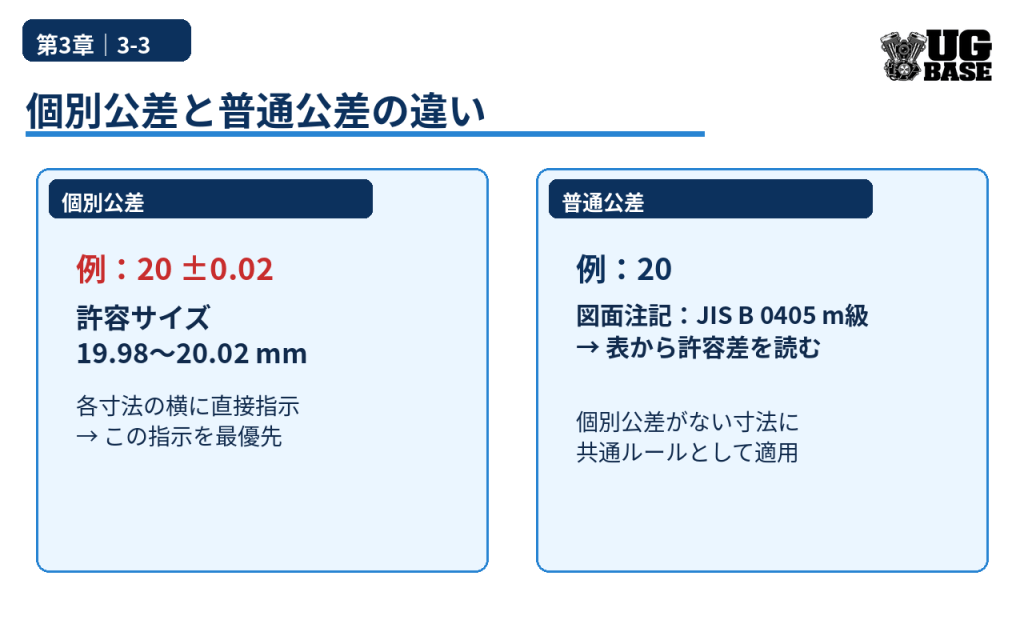
普通公差を使う前に確認する順序
検査で最も危険なのは、「公差が見当たらないから、いつもの公差で判定する」ことです。図面は次の順序で確認します。
- その寸法に個別公差があるか
- 図面全体の注記・タイトル欄に普通公差の指定があるか
- 適用規格・顧客仕様・社内標準が指定されているか
- 普通公差の等級を確認する
- 対象寸法が線寸法・半径/面取り・角度のどれか確認する
- 基準寸法区分から許容差を読み、最大・最小許容サイズへ変換する
図面と社内標準で指示が異なる場合や、どの規格を適用するか判断できない場合は、検査員の推測で決めず、設計・品質保証など図面管理部門へ確認します。
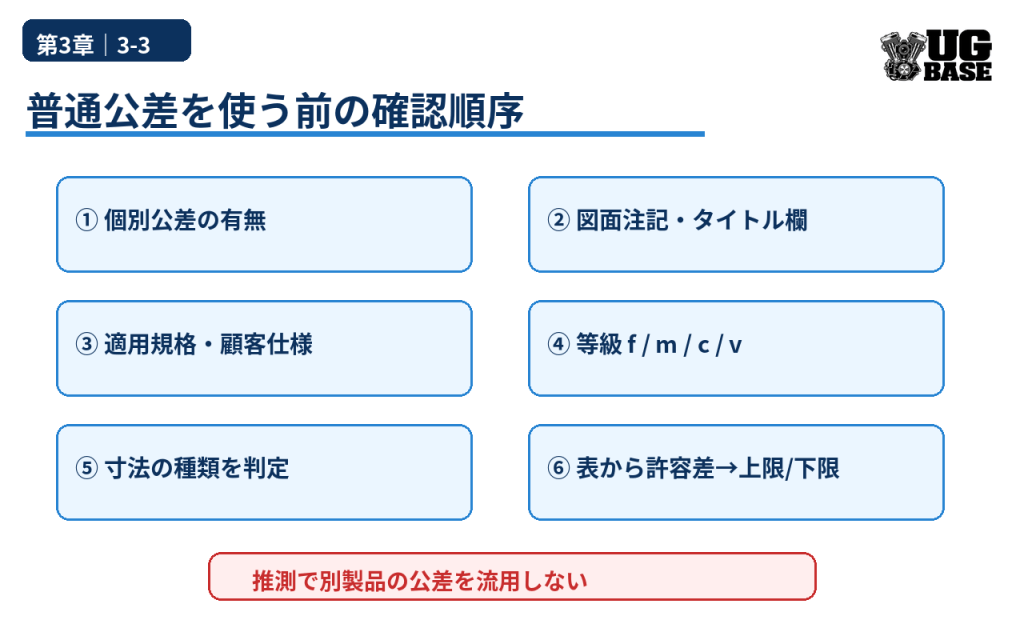
JIS B 0405の普通公差等級|f・m・c・v
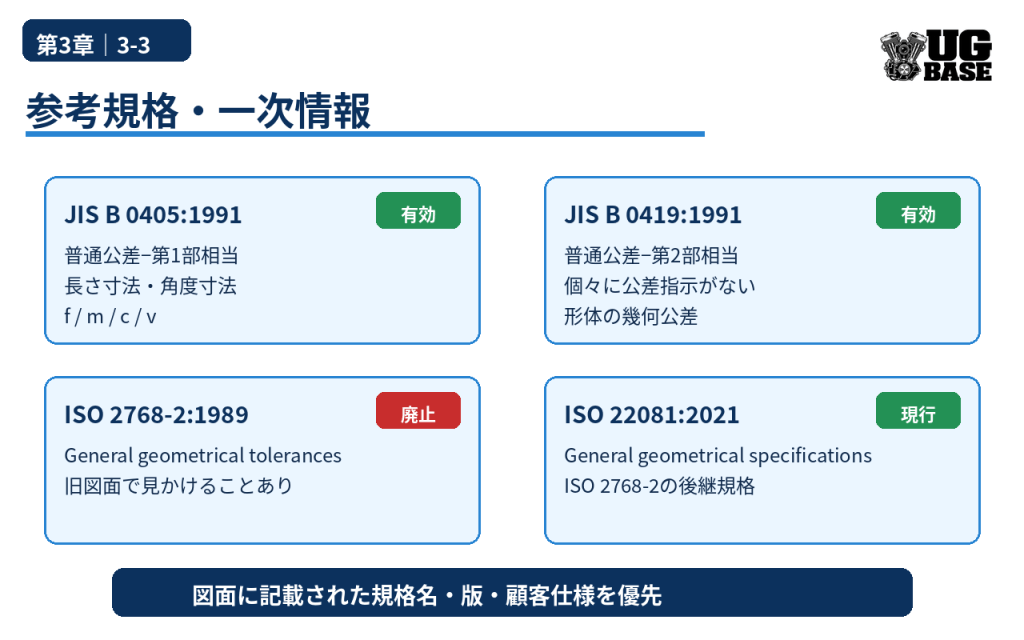
JIS B 0405:1991では、個別に公差指示がない長さ寸法・角度寸法について4つの等級を規定しています。日本規格協会では2025年6月20日に確認され、現在も有効なJISです。
| 等級 | 呼び方 | 考え方 |
|---|---|---|
| f | 精級 | 比較的厳しい普通公差 |
| m | 中級 | 一般的な機械加工でよく使われる等級 |
| c | 粗級 | m級より広い許容差 |
| v | 極粗級 | さらに広い許容差 |
ここで重要なのは、「m級=常に±0.3 mm」ではないことです。等級だけで公差は決まらず、基準寸法区分と組み合わせて表から読み取ります。
線寸法の普通公差表と読み方
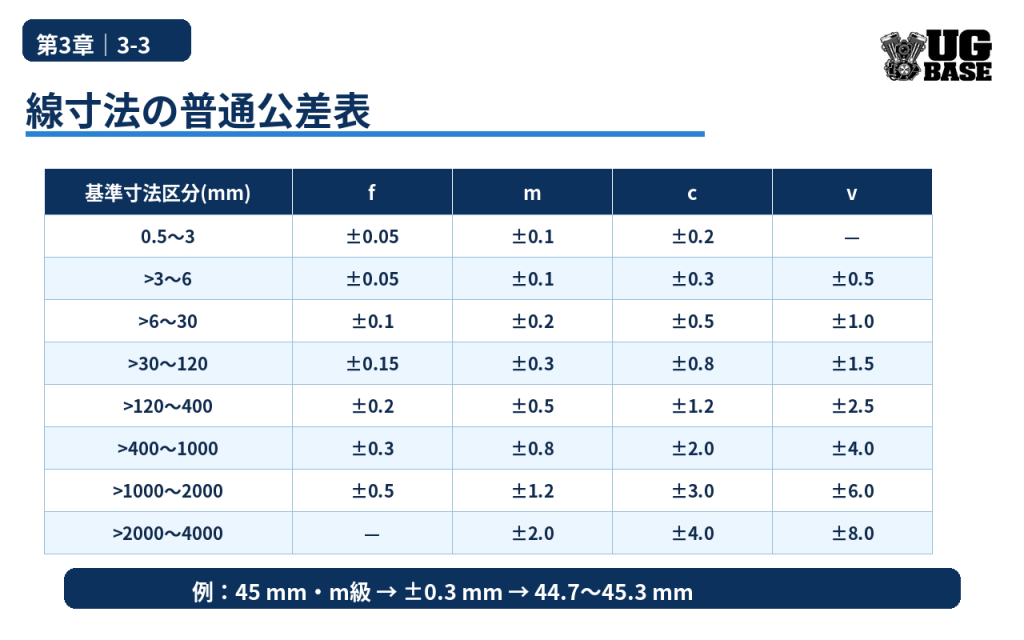
長さ・幅・高さ・直径などの線寸法では、基準寸法がどの区分に入るかを確認し、等級との交点から許容差を読みます。単位はmmです。
| 基準寸法区分 | f | m | c | v |
|---|---|---|---|---|
| 0.5〜3 | ±0.05 | ±0.1 | ±0.2 | — |
| 3を超え6以下 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| 6を超え30以下 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| 30を超え120以下 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120を超え400以下 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 400を超え1000以下 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| 1000を超え2000以下 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| 2000を超え4000以下 | — | ±2.0 | ±4.0 | ±8.0 |
例:45 mm・m級なら、「30を超え120以下」の行とm列を見ます。許容差は±0.3 mmです。したがって許容サイズは44.7〜45.3 mmです。
区分の境界にも注意します。例えば30 mmは「6を超え30以下」に入り、30 mmを超えた寸法から次の区分です。
半径・面取り・角度は別の表を見る
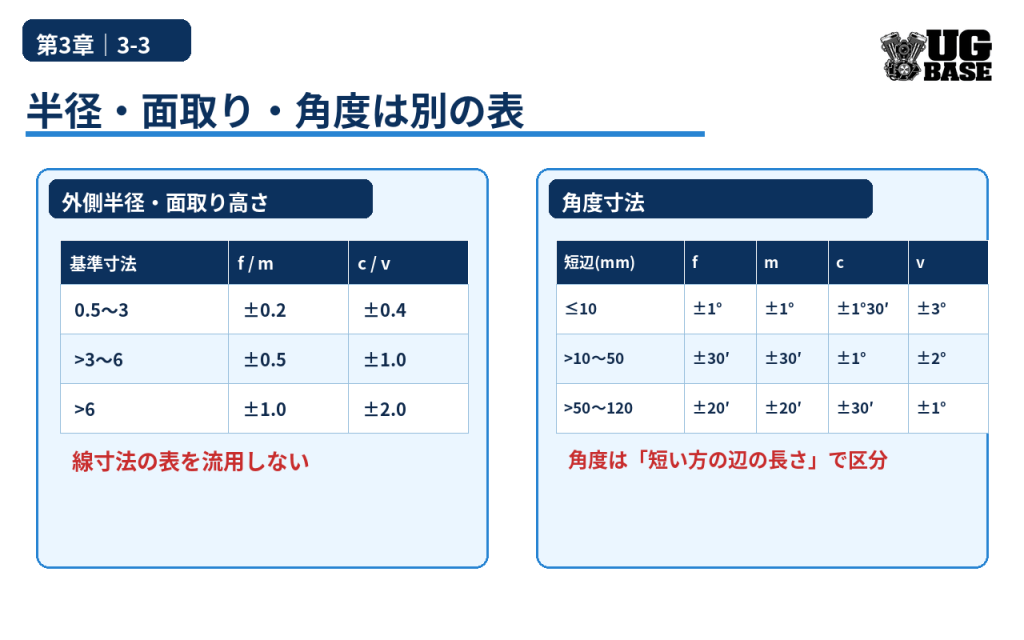
普通公差は線寸法だけではありません。外側半径や面取り高さ、角度寸法には別の表があります。線寸法の表をそのまま使わないことが重要です。
外側半径・面取り高さ
| 基準寸法区分 | f / m | c / v |
|---|---|---|
| 0.5〜3 | ±0.2 mm | ±0.4 mm |
| 3を超え6以下 | ±0.5 mm | ±1.0 mm |
| 6を超える | ±1.0 mm | ±2.0 mm |
角度寸法
角度の普通公差は、角度そのものの大きさではなく、角度を形成する短い方の辺の長さで区分を選びます。
| 短辺長さ | f | m | c | v |
|---|---|---|---|---|
| 10以下 | ±1° | ±1° | ±1°30′ | ±3° |
| 10を超え50以下 | ±30′ | ±30′ | ±1° | ±2° |
| 50を超え120以下 | ±20′ | ±20′ | ±30′ | ±1° |
| 120を超え400以下 | ±10′ | ±10′ | ±15′ | ±30′ |
| 400を超える | ±5′ | ±5′ | ±10′ | ±20′ |
計算例|普通公差から許容サイズを求める
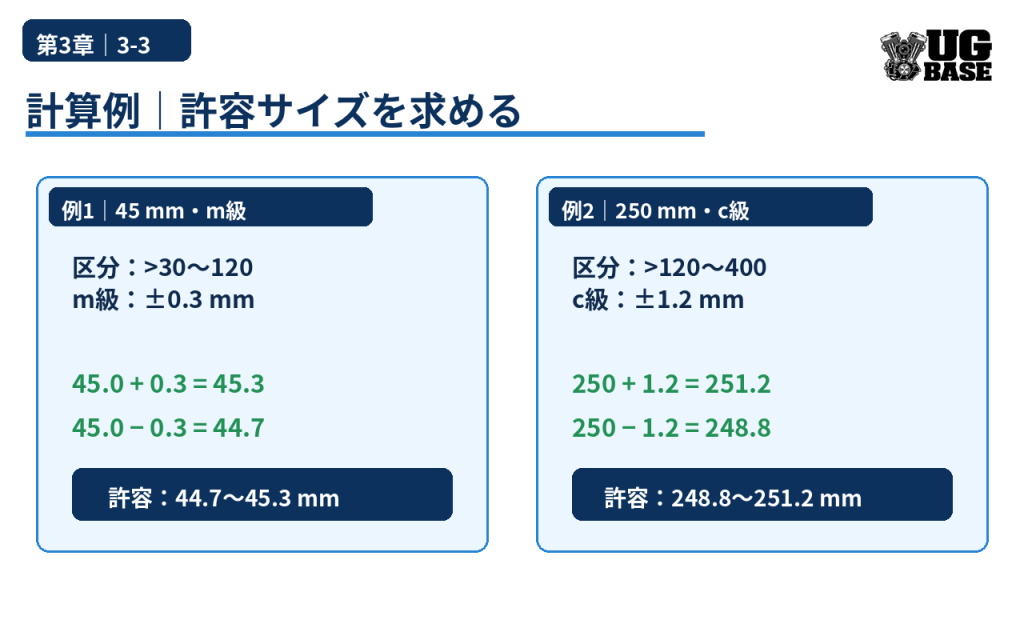
例1|45 mm・m級
- 基準寸法:45.0 mm
- 区分:30を超え120以下
- m級:±0.3 mm
- 上の許容サイズ:45.0 + 0.3 = 45.3 mm
- 下の許容サイズ:45.0 − 0.3 = 44.7 mm
したがって、測定値が44.7〜45.3 mmの範囲なら、寸法だけを見れば普通公差内です。
例2|250 mm・c級
- 基準寸法:250 mm
- 区分:120を超え400以下
- c級:±1.2 mm
- 上の許容サイズ:250 + 1.2 = 251.2 mm
- 下の許容サイズ:250 − 1.2 = 248.8 mm
計算の型:基準寸法 → 寸法区分 → 等級 → 許容差 → 上限/下限。この順序を固定するとミスが減ります。
普通公差と幾何公差は別物
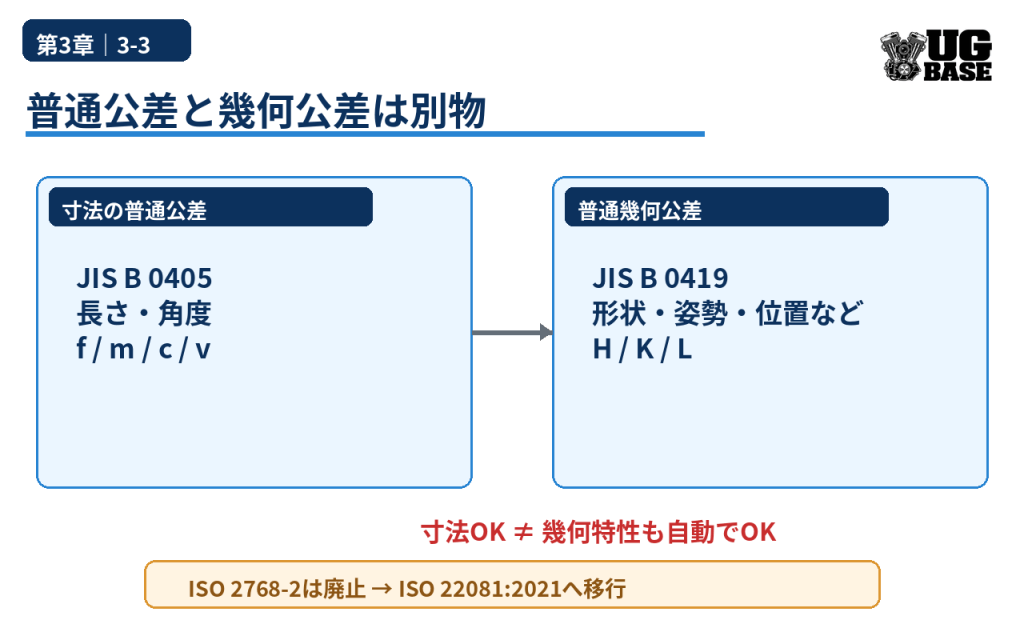
寸法が普通公差内でも、平面度・直角度・平行度などの幾何特性まで自動的に合格になるわけではありません。寸法と幾何特性は分けて確認します。
日本ではJIS B 0419:1991が、個別に幾何公差指示がない形体に対する普通幾何公差を規定しており、日本規格協会では2025年6月20日に確認され、現在も有効です。
一方、国際規格のISO 2768-2:1989は2021年に廃止され、ISO 22081:2021へ置き換えられています。古い図面では「ISO 2768-mK」のような表記が残っていることがありますが、新規図面・海外図面では適用規格の版を必ず確認してください。
重要:「JIS B 0419が有効」なのと「ISO 2768-2が現在も有効」は同じ意味ではありません。図面に書かれた規格・版・顧客仕様を優先します。
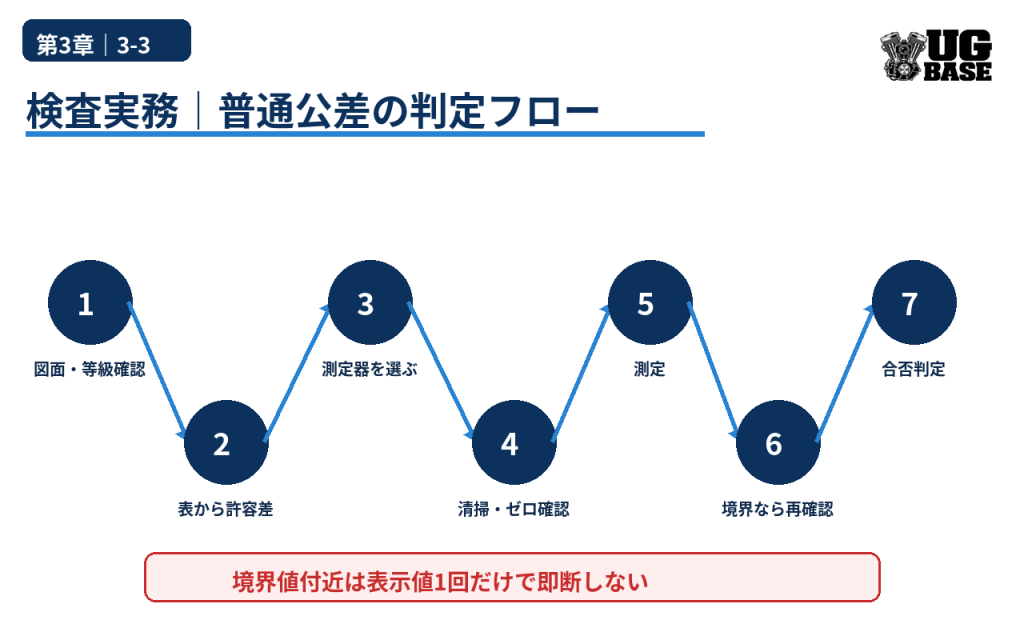
検査実務|普通公差をどう判定する?
普通公差は個別公差より広いことがありますが、だからといって測定を雑にしてよいわけではありません。判定に必要な精度を持つ測定器を選びます。
- 測定前に図面・等級・基準寸法区分を確認する
- 許容範囲に対して十分な分解能を持つ測定器を選ぶ
- ノギス、マイクロメータ、ハイトゲージなどを用途で使い分ける
- 測定面のゴミ・油・バリを除去する
- 測定位置、姿勢、測定力をそろえる
- 境界値付近では1回の表示値だけで即断せず、ゼロ点・温度・繰返し測定も確認する
例えば45 mm・m級なら±0.3 mmですが、45.30 mm付近の測定値が出たときは、測定誤差や分解能を無視して「45.30だから合格」と即断するのではなく、検査基準に従って再確認します。
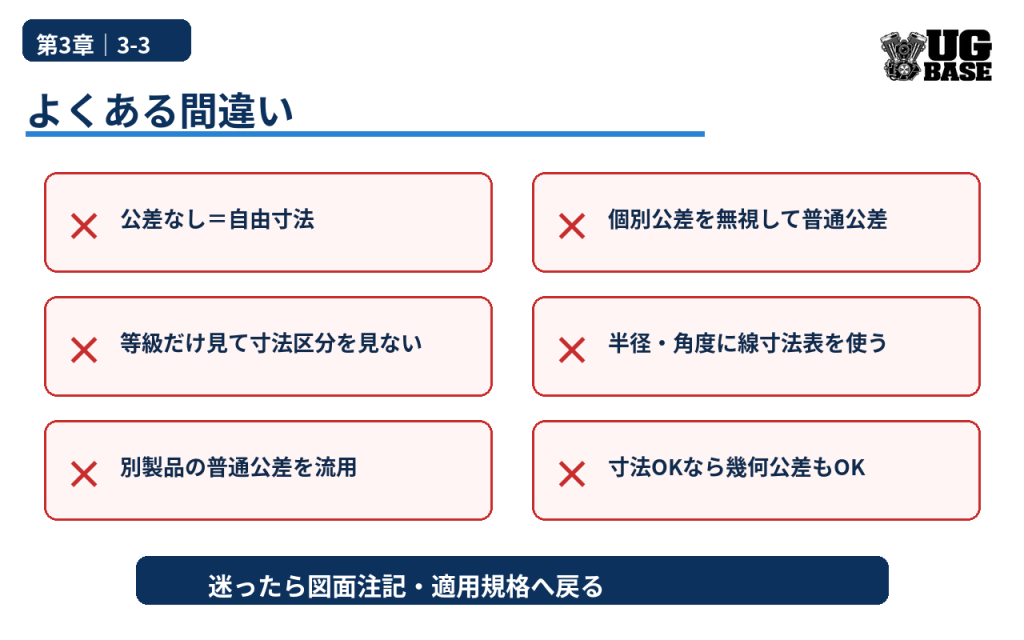
よくある間違い
- 公差が書いていない=自由寸法と思う
- 個別公差があるのに普通公差を適用する
- 等級だけ見て、基準寸法区分を見ない
- 30 mmと30.01 mmを同じ区分だと思う
- 半径・面取り・角度に線寸法の表を使う
- 別製品や過去図面の普通公差を勝手に流用する
- 普通公差内なら幾何公差も合格だと思う
- 古いISO 2768-2表記を、現行ISO規格だと思い込む
🎓 技能検定につながるポイント
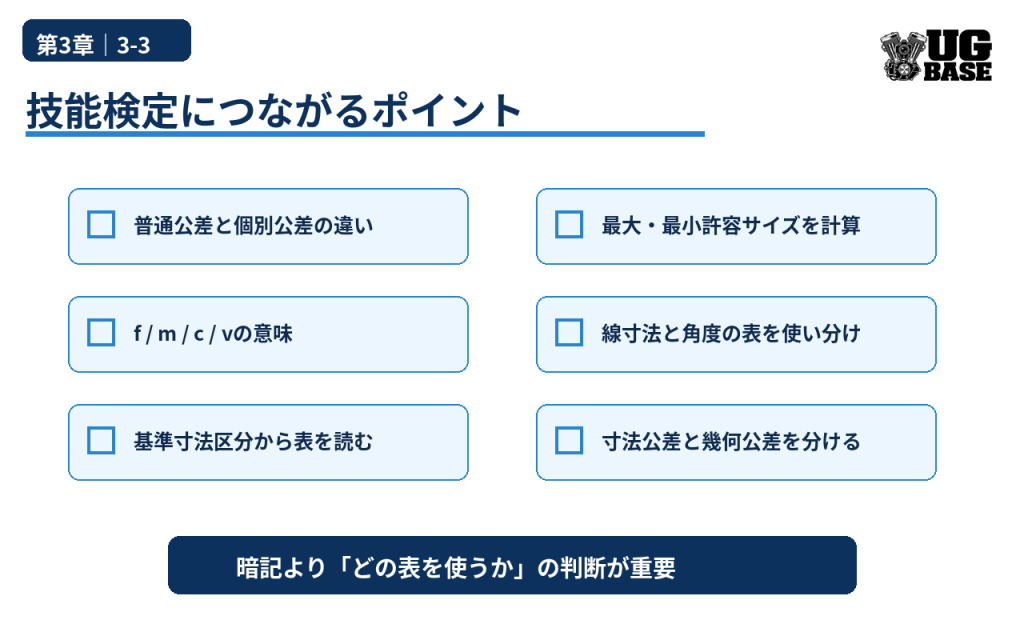
機械検査の技能検定では、単に表を暗記するよりも、どの表を使うか判断できることが重要です。次を説明できる状態を目指します。
- 普通公差と個別公差の違い
- 個別公差を優先する理由
- f / m / c / vの意味
- 基準寸法区分から許容差を拾う手順
- 最大・最小許容サイズの計算
- 線寸法と半径・面取り・角度で表が違うこと
- 寸法公差と幾何公差を分けて考えること
- 図面全体の注記・適用規格まで確認すること
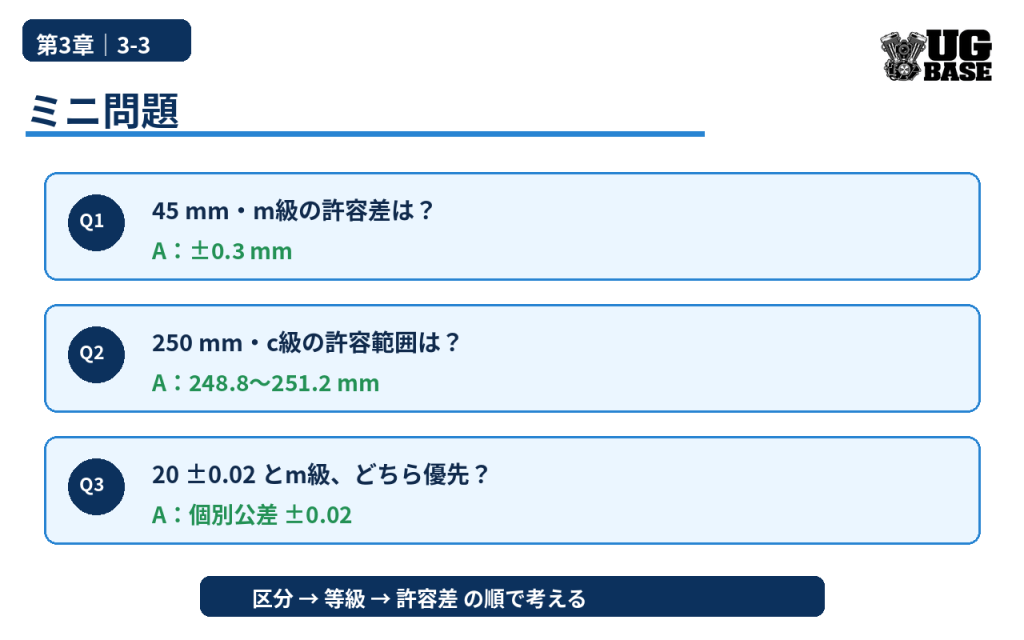
ミニ問題
Q1. 45 mm・m級の線寸法。普通公差はいくら?
答え:±0.3 mm。許容サイズは44.7〜45.3 mmです。
Q2. 250 mm・c級の線寸法。許容サイズは?
答え:c級は±1.2 mmなので、248.8〜251.2 mmです。
Q3. 図面に「20 ±0.02」と書かれ、図面全体の普通公差がm級だった。20 mmの寸法はどちらで判定する?
答え:個別公差±0.02 mmを優先します。
FAQ
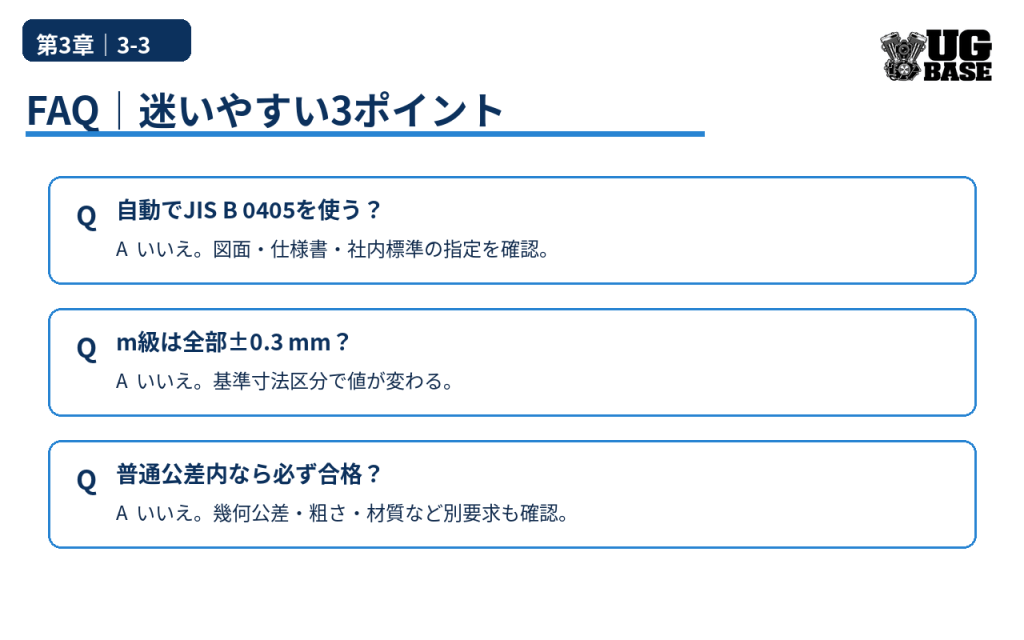
普通公差が図面に書かれていなければJIS B 0405を自動適用していい?
いいえ。図面、仕様書、契約条件、社内標準などで適用が指定されていることを確認します。検査員が独自判断で適用規格を決めるものではありません。
m級なら全部±0.3 mm?
違います。基準寸法区分によって値が変わります。45 mmでは±0.3 mmですが、20 mmなら±0.2 mmです。
普通公差内なら部品は必ず合格?
寸法について普通公差内でも、幾何公差、表面粗さ、材質、熱処理、外観など別の要求事項に不適合があれば総合判定は不合格です。
ISO 2768-mKは今も使える?
既存図面の指示として残っている場合は、その図面・契約条件に従って解釈します。ただしISO 2768-2は2021年に廃止されているため、新規設計や規格選定では現行規格を確認する必要があります。
まとめ
- 普通公差は、個別公差がない寸法を共通ルールで管理する仕組み
- 個別公差がある寸法は個別指示を優先する
- JIS B 0405ではf / m / c / vの4等級を使う
- 等級だけでなく基準寸法区分を確認する
- 線寸法、半径・面取り、角度では使う表が違う
- 普通公差から上限・下限を計算して検査する
- 寸法公差と幾何公差は別に確認する
- 規格の版・図面注記・顧客仕様を確認し、思い込みで判定しない
普通公差は「公差を省略する仕組み」ではなく、「図面全体で共通ルールを与える仕組み」です。この考え方を押さえると、図面を読むときの迷いが大きく減ります。
参考規格・一次情報
- 日本規格協会|JIS B 0405:1991(2025-06-20確認・有効)
- 日本規格協会|JIS B 0419:1991(2025-06-20確認・有効)
- ISO|ISO 2768-2:1989(Withdrawn)
- ISO|ISO 22081:2021
機械検査の教科書


フィードバック
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね
[…] ← 前の記事📚 機械検査の教科書 TOPへ次の記事 → […]
いいねいいね